


Una clasificación IP67 en un nodo IoT para exteriores no se obtiene solo por el diseño del gabinete. Se gana o se pierde en tres pasos de montaje: compresión de la junta, instalación del prensaestopas yencapsulado de conectoresCada etapa tiene su propia ventana de proceso y cada una falla de maneras previsibles cuando esa ventana no se controla.
Esta guía cubre únicamente esos pasos de sellado. El aseguramiento de la calidad de la integración mecánica y eléctrica para las unidades terminadas, incluidos las auditorías de sujeciones, el encaminamiento del arnés y las pruebas funcionales, se trata en nuestra guía aparte sobre el aseguramiento de la calidad en la integración de ensamblajes finales (box-build).
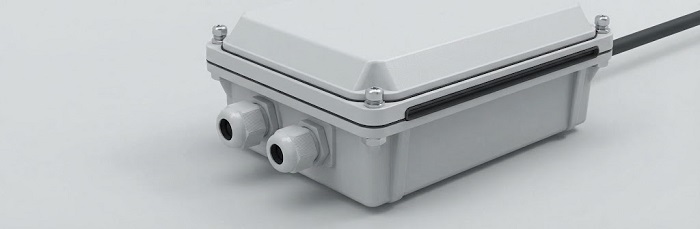
¿Qué exigen IP65 e IP67 del proceso de ensamblaje?
La norma IEC 60529 define el código IP. Dos clasificaciones predominan en el IoT industrial para exteriores:
IP65:A prueba de polvo, además de protección contra chorros de agua de baja presión de una boquilla de 6,3 mm.
IP67:A prueba de polvo, más protección contra inmersión temporal, definida como 1 m durante 30 minutos.
La implicación para el proceso se deduce a partir de la prueba. Los chorros de agua golpean una junta de forma intermitente y desde ángulos limitados, por lo que el grado IP65 tolera pequeñas irregularidades. La inmersión ejerce presión estática sobre cada trayectoria de sellado a la vez, durante toda la duración. Una junta comprimida insuficientemente en una esquina, o una prensaestopas que sujeta en el límite de su rango, puede superar una prueba con manguera y aun así fallar en inmersión.
Los grados de protección IP son resultados de ensayos de tipo sobre un diseño. El sellado en producción debe reproducir las condiciones ensayadas por tipo en cada unidad.
¿Cuánto debe comprimirse una junta?
Ventana de compresión
El rango correcto proviene de la hoja de datos del proveedor de la junta. Las guías de diseño publicadas para sellos de elastómero, como el Manual de juntas tóricas de Parker, suelen citar una compresión de aproximadamente un 15–30% para sellos frontales estáticos de elastómero macizo, dependiendo de la sección transversal. Las juntas de espuma de celda cerrada y de esponja suelen diseñarse para una compresión mayor. Considere cualquier valor general como un punto de partida que debe confirmarse según el material y la dureza específicos.
La compresión puede fallar en dos direcciones:
Demasiado poco:Las rutas de fuga permanecen en las irregularidades de la superficie, las líneas de partición del molde y las esquinas.
Demasiado:La junta sufre deformación permanente por compresión, se agrieta o se extruye de su ranura. A menudo supera la prueba inicial y falla después del ciclo térmico.
Par de apriete y secuencia de los sujetadores
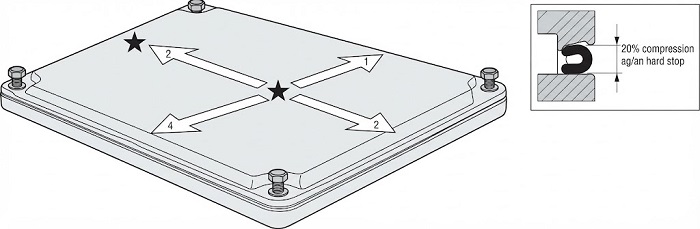
La compresión es tan uniforme como la secuencia de apriete:
Use un patrón de cruz (estrella), nunca un apriete secuencial alrededor del perímetro.
Ajuste en múltiples pasadas:un apriete ligero, un apriete intermedio y luego el par final.
Aplique los valores de torque según las especificaciones del fabricante del gabinete.Las carcasas de plástico con inserciones roscadas tienen límites bajos.
Prefiera limitadores de compresión o paradas durasen el diseño, por lo que la geometría determina la compresión en lugar de la sensación del operador.
¿Por qué tienen fugas los prensaestopas y cómo se controla el par de apriete?
Emparejar prensaestopas con el diámetro exterior del cable
Cada prensaestopas tiene un rango de sujeción especificado. Un cable cuyo diámetro exterior se sitúa en el extremo inferior de ese rango es una de las causas más comunes de fallo IP67, porque el inserto no puede generar suficiente presión radial sobre la cubierta.
Medir el diámetro exterior real del cableen los lotes entrantes. Las tolerancias de las chaquetas varían según el proveedor.
Apunta a un ajuste de gama media.
Utilice insertos de múltiples orificios o reducidospara cables pequeños o múltiples.
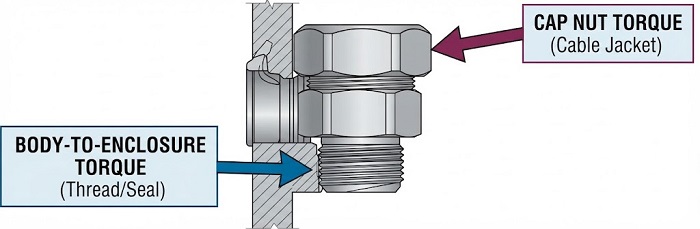
Dos interfaces, dos valores de par
Cuerpo a carcasa:Rosca de entrada más arandela de estanqueidad o junta tórica. Aplique los datos de par publicados por el fabricante del prensaestopas (véase también la IEC 62444).
Coloque la tuerca de tapa en el cable:Esto establece la compresión de inserción en la chaqueta.
Un apriete excesivo de la tuerca-capuchón puede deformar las cubiertas blandas de PVC o TPE y provocar flujo en frío, con una lenta pérdida de estanqueidad con el tiempo. Use herramientas de torque calibradas y registre los valores aplicados.
¿Qué controla la calidad del encapsulado del conector?
Comprobación de la fuerza de acoplamiento previa al encapsulado
El encapsulado con resina es prácticamente irreversible. Antes del encapsulado, verifique que cada conector se acople y desacople dentro de su rango de fuerza especificado; EIA-364-13 es el procedimiento de referencia común. Esta verificación detecta contactos doblados, daños en la carcasa provocados por soldadura o manipulación en etapas anteriores y desalineaciones. Enmascare las caras de acoplamiento y verifique el enmascarado antes de dispensar.
Selección de materiales
| Química | Fortalezas | Precauciones |
|---|---|---|
| Epoxi | Rígido, resistente a productos químicos, fuerte adhesión | Esfuerzo por desajuste de CTE; frágil bajo ciclos térmicos |
| Poliuretano | Flexible, resistente a la humedad y a la abrasión | Sensible a la humedad durante el curado; propenso a la formación de burbujas |
| Silicona | El rango de temperatura más amplio, bajo estrés de los componentes | Adhesión más débil; puede necesitar imprimador |
Para nodos exteriores con amplias variaciones diarias de temperatura, los materiales de menor módulo generalmente reducen el esfuerzo sobre las uniones de soldadura y los cuerpos de los conectores.
Desgasificación, dispensación y curado
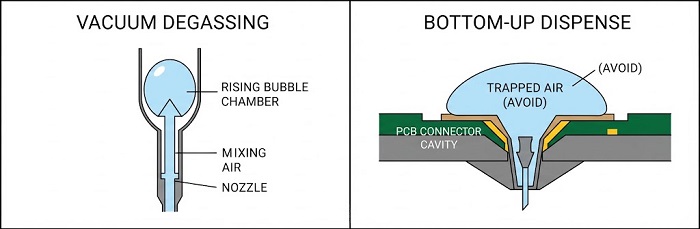
Preseque las PCBA y los cuerpos de los conectores.Esto es fundamental para el poliuretano, donde la humedad absorbida genera burbujas de CO₂.
Desgasificar al vacío el material mezcladodentro de su vida útil en el recipiente.
Dispensar desde el punto más bajoy llene lentamente, de modo que el aire sea empujado hacia arriba en lugar de quedar atrapado bajo los componentes.
Siga el programa de curado del proveedory observe el exotérmico en coladas grandes. Una curación por etapas limita la temperatura máxima y las tensiones residuales.
Registrar la proporción de mezcla, el lote de material y el perfil de curadofrente al ID de serie de cada unidad, de modo que las fallas en campo puedan rastrearse hasta su causa raíz.
¿Cuáles son las causas raíz de proceso más comunes de la falla de sellos?
| Fracaso | Causa raíz típica | Contramedida |
|---|---|---|
| Fuga en la tapa en una esquina | Apretado secuencial de una sola pasada | Par de apriete multipaso con patrón cruzado |
| Fuga a lo largo del cable | OD en el límite del rango de la glándula | Comprobación de OD entrante; selección de rango medio |
| Fuga en el cuerpo de la empaquetadura | Arandela ausente; par de torsión del hilo sin control | Especificación de par de apriete del cuerpo por separado |
| Vacíos de encapsulado | Sin desgasificación; sustrato húmedo; llenado de arriba hacia abajo | Presecado, desgasificación, dispensado de abajo hacia arriba |
| Pérdida de sellado en etapas tardías | Conjunto de compresión; resina epoxi agrietada | Ventana de compresión de la hoja de datos; encapsulado de módulo inferior |
¿Cómo se verifica la integridad del sellado en la producción?
La prueba de inmersión según IEC 60529 es una prueba de tipo: lenta, de aprobado/reprobado y sin valor diagnóstico. Para la producción,prueba de fugas por decaimiento de presión (o por decaimiento de vacío)es el paso de verificación práctica:
Método:Presurice el recinto sellado a una presión definida, deje estabilizar y mida la caída de presión durante un tiempo fijo.
Límite de aceptación:Derívalo a partir de unidades de correlación, es decir, muestras verificadas como correctas y que filtran deliberadamente, validadas mediante pruebas de inmersión.
Colocación:Pruebe después del cierre y la instalación del prensaestopas, y después del curado del encapsulado cuando este forme parte del recorrido de sellado.
Las pruebas de decaimiento verifican la consistencia del proceso. No reemplazan la prueba de tipo IP.
Autoinspección del proceso de sellado
Rango de compresión de la junta confirmado según la hoja de datos del proveedor
Secuencia de apriete de tapa de múltiples pasadas y patrón cruzado definida en las instrucciones de trabajo
Diámetro exterior del cable medido en los lotes entrantes; prensaestopas seleccionados para un ajuste de rango medio
Especificaciones de par separadas para el cuerpo del prensaestopas y la tuerca tapa, aplicadas con herramientas calibradas
Fuerza de acoplamiento del conector verificada y caras de acoplamiento enmascaradas antes del encapsulado
Material de maceta adaptado al entorno térmico y químico; sustrato presecado
Desgasificación al vacío y dispensación ascendente especificadas
Límite de aceptación de la prueba de fugas correlacionado con los resultados de la prueba de tipo IP
Preguntas frecuentes
¿Puede el recubrimiento conformado sustituir el encapsulado para lograr IP67?
No.Revestimiento conformalprotege la superficie de la placa contra la condensación, pero no sella los interfaces del gabinete ni de los conectores.
¿Debe un recinto exterior sellado incluir una ventilación?
A menudo, sí. Un respiradero de ecualización de presión con membrana alivia la presión por ciclos térmicos en los sellos, pero debe incluirse en la prueba de tipo IP.
¿Se puede reprocesar un conector encapsulado en resina?
Rara vez. La silicona a veces se puede retirar; la resina epoxi rígida generalmente no se puede quitar sin dañar la placa, así que verifica la fuerza de acoplamiento antes del encapsulado.
Planificar el sellado en el montaje de la PCBA
PCBCart ensambla PCBA bajo un sistema de gestión de calidad IATF 16949, conRastreabilidad de UID de Smart MES. Si está preparando una instalación de IoT industrial para exteriores, envíenos sus archivos de PCBA junto con sus requisitos de carcasa y sellado. De esa manera, la selección de conectores, la colocación y la limpieza de la placa estarán alineadas con su proceso de sellado desde la primera fabricación.
Recursos útiles
Aplicación de recubrimiento conformal en el ensamblaje de PCB
Consejos poderosos para ayudar a que las PCB y PCBA funcionen mejor en entornos hostiles


