



Los módulos de fuentes de alimentación conmutadas (SMPS) de alta densidad integran inductores de potencia, transformadores, MOSFET y circuitos integrados de realimentación/control de paso fino en placas cada vez más compactas. Desde el punto de vista del ensamblaje, esto crea un problema fundamentalmente diferente al de las placas puramente de potencia o las placas puramente de control digital: el mismo panel ahora incorpora componentes con masas térmicas, alturas de separación y tolerancias de paso enormemente distintas. Hacer pasar un módulo SMPS de alta densidad por los procesos SMT y THT sin comprometer ni la etapa de potencia ni la etapa de control requiere una planificación deliberada del proceso en cada estación.
Por qué los diseños de SMPS de alta densidad son un desafío para el ensamblaje
Un módulo típico de SMPS de alta densidad coloca inductores de potencia o transformadores de cuerpo grande —a menudo varios milímetros más altos que los componentes circundantes— directamente adyacentes a controladores PWM de paso fino de 0,4 mm o menor, amplificadores de detección de corriente y controladores de compuerta. De este patrón de distribución se derivan directamente dos conflictos:
Diferencia de altura durante la colocación y el refusión.Los componentes magnéticos de gran altura pueden sombrear las aberturas adyacentes del esténcil durante la impresión de pasta y afectar el espacio libre del cabezal de colocación si el espaciado entre encapsulados no se ha validado en función de la altura real del componente, y solo se ha considerado el contorno de la huella.
Conflicto de paso en la etapa de pasta y colocación.Los dispositivos de control QFN/BGA de paso fino situados cerca de grandes componentes de potencia discretos necesitan un diseño independiente de las aberturas del esténcil (relación de abertura reducida,plantillas escalonadascuando esté justificado) de modo que el proceso de impresión ajustado para los componentes de la etapa de potencia no comprometa la precisión de deposición en las huellas de la etapa de control.
Abordar esto comienza en la revisión DFM, antes de que la placa llegue a la línea: las zonas de exclusión de componentes alrededor de los elementos magnéticos altos y el diseño de la plantilla que trata las regiones de potencia y de control como zonas de impresión separadas son las dos medidas de mitigación más efectivas disponibles en la etapa de diseño.
Diseño del perfil de refusión para masas térmicas mixtas
El principal riesgo de ensamblaje en estas placas es térmico, no mecánico: un inductor de potencia o un transformador tiene suficiente masa térmica como para calentarse y enfriarse mucho más lentamente que un circuito integrado de control de cuerpo pequeño en el mismo panel. Un enfoque de refusión de zona única ajustado al componente promedio de la placa típicamente hará una de dos cosas: calentar insuficientemente los componentes de potencia de cuerpo grande, con el riesgo de una humectación incompleta de la soldadura en las terminales del transformador, o sobrecalentar los circuitos integrados de control más pequeños y de menor masa, llevándolos hacia el límite superior de su tolerancia de refusión e incrementando el riesgo para las piezas sensibles a la humedad o con márgenes térmicos reducidos.
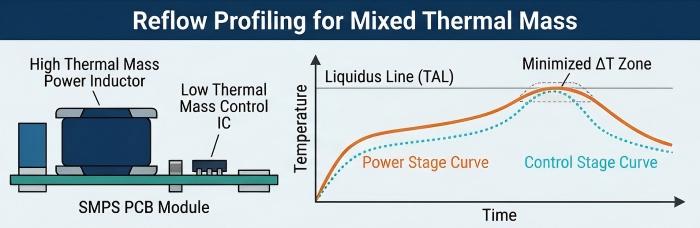
Aquí es donde se aplica de forma deliberada el perfilado de refusión de múltiples zonas en lugar de tratarlo como una receta fija. En nuestro horno de refusión JTR-1200D-N, los puntos de ajuste de temperatura independientes por zona permiten ajustar las etapas de rampa y remojo de modo que los componentes de gran masa alcancen un tiempo sobre la temperatura de fusión adecuado sin forzar a los componentes más pequeños del lado de control a superar su límite máximo de temperatura. En la práctica, esto significa:
El perfilado se realiza con termopares colocados tanto en el componente de mayor potencia como en el circuito integrado de control más pequeño y/o más sensible térmicamente del panel, no en un único punto de referencia.
La velocidad de rampa y la duración de remojo se establecen para reducir la diferencia de temperatura entre estos dos extremos tanto como lo permita la cantidad de zonas del horno, en lugar de optimizar solo para uno de los extremos.
La validación del perfil sigue la práctica estándar de perfilado térmico de refusión, coherente con la clasificación J-STD-020 para los dispositivos sensibles a la humedad presentes en la placa.
Las placas con un rango de masa térmica de componentes inusualmente amplio a veces también justifican una revisión de la aleación de la pasta o del perfil distinta del valor predeterminado estándar de la placa; esta es una decisión de la etapa de revisión de diseño, no algo que se corrija posteriormente en la línea.
Soldadura selectiva por ola para terminales de potencia THT
Los módulos SMPS de alta densidad suelen combinar circuitería de control SMT con terminales de potencia de orificio pasante: patas de montaje para disipadores de calor, pines de conectores de alta corriente o inductores de potencia THT que no es práctico someter a refusión. La soldadura por ola estándar no es viable en este caso, ya que un paso completo por la ola expondría los componentes de control SMD adyacentes a una segunda excursión térmica y al contacto con la ola de soldadura, condiciones para las que no fueron diseñados.
Este es el caso de uso específico parasoldadura selectiva por ola automatizada. En nuestro sistema de soldadura selectiva ZSWHPS-11-2, el contacto localizado con ola protegido por nitrógeno se aplica únicamente a las almohadillas THT definidas —terminales de potencia y patas de fijación del disipador—, mientras que el circuito de control SMD circundante, ya refusionado, no sufre exposición térmica o mecánica adicional. La protección con nitrógeno durante la pasada selectiva también reduce la oxidación en la unión de soldadura, lo cual es especialmente importante en terminales THT de alta corriente, donde la integridad de la unión afecta directamente el rendimiento a largo plazo frente a los ciclos térmicos.
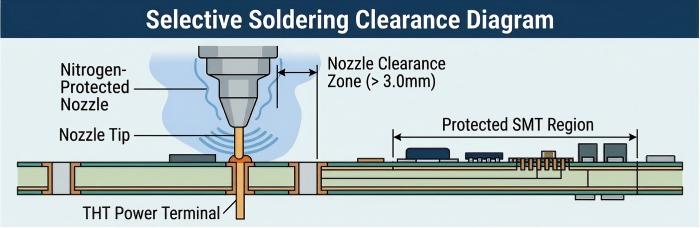
El diseño del útil es tan importante como los parámetros de soldadura en este caso: la programación de la boquilla y el diseño del pallet deben tener en cuenta la proximidad de los componentes magnéticos de potencia de gran altura a las almohadillas THT que se van a soldar, de modo que la geometría del paso selectivo no corra el riesgo de entrar en contacto con los componentes adyacentes.
Estrategia de inspección: SPI y AOI en bucle cerrado
Las placas de tecnología mixta se benefician de forma desproporcionada de la inspección en circuito cerrado, porque el desplazamiento de la impresión de pasta o de la colocación en un lado de la placa (por ejemplo, la región de control de paso fino) puede quedar enmascarado en una simple verificación AOI de aprobado/reprobado si el rendimiento general de la placa aún parece aceptable.
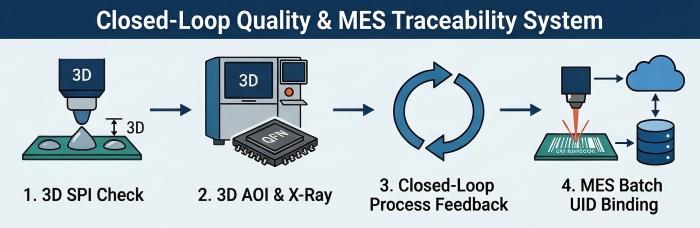
3D SPImide el volumen, la altura y el área de la pasta en cada pad inmediatamente después de la impresión, algo fundamental en diseños con esténciles escalonados donde las zonas de potencia y de control se imprimen con diferentes relaciones de apertura, ya que una desviación de impresión en una zona no debe evaluarse con respecto a una única banda de tolerancia para toda la placa.
AOI 3Daplicado después de la colocación y del refusión, detecta el desplazamiento de colocación y el riesgo de efecto tumba, que es más probable en huellas de control de paso fino ubicadas cerca de componentes altos, donde tanto el ángulo de aproximación del cabezal de colocación como la línea de visión de la inspección posterior a la colocación están más restringidos.
Inspección radiográfica fuera de líneacon capacidad de ángulo oblicuo, admite comprobaciones de vacíos en BGA y QFN en encapsulados del lado de control, lo cual es especialmente relevante cuando el perfil térmico se ha ajustado para los componentes del lado de potencia y la calidad de las uniones de soldadura del lado de control requiere una verificación independiente.
El valor del SPI/AOI en bucle cerrado en este tipo de placa radica específicamente en que los datos de pasta y colocación pueden retroalimentarse en los parámetros del proceso zona por zona, en lugar de ajustar un único parámetro global en respuesta a una métrica de rendimiento agregada.
Trazabilidad MES para el análisis de causa raíz de dispositivos de potencia
La trazabilidad por lotes de semiconductores de potencia y componentes magnéticos es desproporcionadamente importante en los ensamblajes SMPS, ya que las fallas en campo de los convertidores de potencia suelen estar relacionadas con la temperatura o con el lote, más que con defectos aleatorios. NuestroPlataforma MES inteligente, con un UID marcado por láser a nivel de placa o panel, vincula los datos críticos de lote/partida de los componentes de potencia (MOSFET, inductores de potencia, CI de control) con el número de serie de la unidad terminada en el momento del ensamblaje.
Esta estructura de trazabilidad es lo que hace que el análisis de causa raíz en una unidad devuelta del campo sea procesable en lugar de especulativo: si surge un patrón de fallas en una población de unidades en servicio, los datos a nivel de lote registrados durante el ensamblaje permiten que la investigación comience desde “qué lote, qué corrida de perfil de reflow, qué pasada de inspección” en lugar de empezar desde cero.
Recomendaciones de DFM para el ensamblaje de SMPS de alta densidad
Resumiendo lo anterior, las prioridades de DFM específicas para los módulos SMPS de alta densidad son:
Revise las zonas de exclusión de componentes alrededor de los magnetismos de potencia altos según el cabezal de colocación real y la separación de la AOI posterior a la colocación, no solo según el contorno del encapsulado.
Trate las regiones de potencia y de control de la plantilla como zonas de impresión independientes para el diseño de aberturas, en lugar de aplicar un único espesor de plantilla/relación de abertura en toda la placa.
Marcar los terminales de potencia THT y las patas del disipador para soldadura selectiva en la etapa de diseño del trazado, confirmando un espacio libre adecuado para el acceso de la boquilla de soldadura selectiva antes de que comience el diseño del utillaje.
Especificar el perfil de refusión con doble referencia (el componente de mayor masa térmica y el circuito integrado de control más sensible térmicamente) como estándarElemento de la lista de verificación DFMpara cualquier placa con un amplio rango de masa térmica de componentes.
Confirme los requisitos de trazabilidad del MES —específicamente qué componentes de potencia requieren vinculación de UID a nivel de lote— durante la planificación del NPI, no después de la construcción del primer artículo.
Para diseños en los que el riesgo de alabeo en paneles más grandes agrava los problemas de separación de colocación mencionados anteriormente,accesorios de piedra sintéticautilizado durante el refusión puede ayudar a mantener la planitud del panel dentro de la tolerancia de la que dependen la colocación de paso fino y la inspección AOI.
El ensamblaje de fuentes conmutadas de alta densidad es, en última instancia, un problema de coordinación entre dos poblaciones de componentes muy diferentes que comparten un mismo panel: los componentes magnéticos de potencia de gran masa y la circuitería de control de paso fino, cada una con sus propios requisitos de colocación, térmicos y de inspección. Abordar esto en la etapa de DFM, en lugar de compensarlo después del primer artículo, es lo que determina si un diseño alcanza el rendimiento de producción en el primer intento o requiere costosos ciclos de retrabajo. Las decisiones de proceso descritas aquí —zonificación del esténcil, perfilado de reflujo de doble referencia, soldadura selectiva, SPI/AOI en lazo cerrado y trazabilidad MES a nivel de lote— son las palancas disponibles para hacer que ese resultado sea predecible.
Si estás desarrollando una fuente de alimentación conmutada (SMPS) de alta densidad o un módulo de potencia y quieres aportes de ingeniería antes de comprometerte con un diseño o solicitar una cotización,envía tu proyecto para la evaluación de ensamblajeNuestro equipo revisará la aprobación de la colocación, la estrategia de perfil térmico y los requisitos de inspección como parte del proceso de cotización.
Recursos útiles
•Inspección de rayos X en ángulo oblicuo para placas BGA en ATE
•Marco de mejora del rendimiento de primera pasada para la PCBA de instrumentos de diagnóstico
•Requisito de diseño de esténcil en componentes QFN para un rendimiento óptimo de la PCBA
•Cálculo de la Relación de Área en el Diseño de Stencil para Pasta de Soldadura
•Comprobación DFM gratuita


