


Los sistemas UPS industriales y comerciales, junto con los cargadores de baterías que respaldan la alimentación de reserva a nivel de instalación, comparten un patrón de diseño que hace que el ensamblaje sea más exigente que el de una placa típica de un solo voltaje: una etapa de entrada de CA de alta corriente y de rectificación se encuentra en la misma PCB que una etapa de conversión y control de CC de bajo voltaje. Los bloques de terminales y los relés clasificados para tensión de red se ubican a centímetros de microcontroladores de paso fino y controladores de compuerta. Lograr que esta combinación supere el ensamblaje de forma confiable implica tratar las dos zonas como problemas distintos que comparten una placa, un horno de refusión y, a menudo, una única pasada de inspección, en lugar de aplicar un proceso uniforme a todo el ensamblaje.
Este artículo se centra en equipos estacionarios y comerciales: unidades UPS de respaldo para centros de datos, fuentes de alimentación para gabinetes de control industrial, cargadores de infraestructura de telecomunicaciones y bancos de baterías de instalaciones. No aborda los sistemas de carga para vehículos, que implican un conjunto diferente de consideraciones de diseño y de calificación fuera de este alcance.
Aislamiento y Zonificación Térmica en una Placa de Voltaje Mixto
En estas placas se combinan dos desafíos, y ambos se remontan a la misma causa raíz: la proximidad física entre el circuito de alta corriente y tensión de línea y la lógica sensible de bajo voltaje.
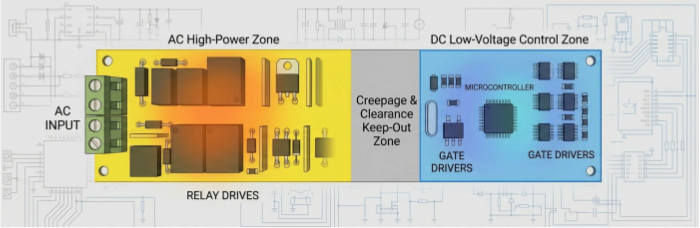
En el aspecto del aislamiento, los requisitos de distancia de fuga y de separación alrededor de los terminales de entrada de CA, los contactos de los relés y los componentes de rectificación son considerablemente mayores que cualquiera de los exigidos en el lado de control. Conservar estas distancias no es solo una cuestión de diseño de PCB: las aberturas de la máscara de soldadura y la deposición de pasta en la etapa de ensamblaje pueden reducir la distancia de fuga efectiva por debajo de lo previsto en el diseño si no se verifican, y el desplazamiento de los componentes durante la colocación o el refusión puede erosionar aún más el margen. Es necesario respetar una zona de exclusión definida entre la sección de CA y la sección de control de CC durante el ensamblaje, no solo en el diseño del esquema.
En el aspecto térmico, los componentes del lado de CA, como bloques de terminales, relés y fusibles de alta corriente, tienen una masa térmica significativamente mayor que los CI de control de paso fino cercanos, pero ambos pasan por el mismo perfil de refusión. La creación de perfiles de refusión en múltiples zonas en equipos como el JTR-1200D-N resulta relevante aquí: los parámetros de rampa y remojo pueden ajustarse para que las uniones de los bloques de terminales y relés más pesados alcancen un tiempo de permanencia en la fase líquida adecuado sin sobrecargar los componentes de control adyacentes de baja masa.
Soldadura selectiva por ola para componentes THT del lado de CA
La mayoría de las placas de alimentación mixtas CA/CC conservan componentes de orificio pasante en el lado de entrada de CA — bloques de terminales de gran calibre, relés de potencia, a veces conectores montados en chasis — porque la tecnología THT sigue ofreciendo una mejor sujeción mecánica para conexiones de tensión de red expuestas al estrés del cableado en campo y a la fuerza de inserción de conectores. Estos componentes suelen estar a unos pocos centímetros de la circuitería de control de baja tensión en SMD que no puede tolerar un ciclo completo de soldadura por ola.
Automatizadosoldadura por ola selectiva(ZSWHPS-11-2, con protección de nitrógeno) dirige la soldadura fundida únicamente a la huella THT definida — el terminal de CA y las almohadillas del relé — mientras que el área de control SMD adyacente permanece fuera de la trayectoria de la ola de soldadura. La protección con nitrógeno durante el paso selectivo reduce la oxidación y mejora el humedecimiento en las uniones THT más robustas, lo cual es importante para las conexiones de bloques de terminales que deben mantenerse mecánicamente firmes durante la vida útil del equipo. La programación del pallet de soldadura selectiva y de la trayectoria de la boquilla para estas placas debe tener en cuenta el mismo zonificado de aislamiento comentado anteriormente: el diseño del útil de sujeción debe proteger físicamente el área de control de CC de la exposición al flux y a la soldadura, no solo evitar que la boquilla haga contacto directo.
Inspección diferenciada para zonas de alta potencia y control
La aplicación de un único conjunto de parámetros de SPI y AOI en toda una placa de voltaje mixto tiende a generar falsas alarmas en algún punto, porque el volumen de soldadura, la geometría de las almohadillas y la tolerancia de colocación aceptable difieren sustancialmente entre las dos secciones.
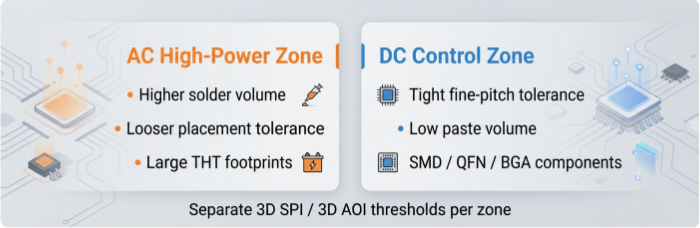
En la zona de CA/alta potencia, los umbrales del SPI deben tener en cuenta volúmenes de soldadura mayores en las huellas de terminales de potencia y relés: una lectura de altura de pasta calibrada para componentes pasivos 0402 en otras partes de la placa no es una referencia útil aquí. La tolerancia de colocación del AOI para la alineación de relés y terminales de orificio pasante suele ser más permisiva que la tolerancia de paso fino, ya que estos componentes toleran mayor variación posicional sin impacto funcional.
En la zona de CC/control se aplica la práctica estándar de inspección de paso fino: tolerancias de colocación más estrictas, ventanas de volumen de pasta adecuadas para aberturas más pequeñas y retroalimentación de lazo cerrado ajustada a la combinación de componentes del lado de control. Ejecutar estas zonas como áreas de inspección configuradas por separado dentro de un solo programa —en lugar de un único conjunto de parámetros general— es lo que hace que la SPI 3D yAOI 3Dinspección de circuito cerrado efectiva en placas con este nivel de diversidad de componentes.Rayos X fuera de líneacon capacidad de ángulo oblicuo sigue siendo relevante para cualquier encapsulado BGA o QFN en la sección de control, especialmente para la evaluación de vacíos en las almohadillas térmicas bajo los controladores de conmutación.
Trazabilidad MES para componentes de seguridad crítica
Los fusibles, MOV y otros componentes de protección en las placas de UPS y cargadores tienen una importancia desproporcionada en relación con el área que ocupan en la placa, ya que son los componentes con mayor probabilidad de ser examinados durante una investigación de fallas en campo o de seguridad. La trazabilidad a nivel de lote para estos componentes específicos — vinculada a través deMES inteligentecon trazabilidad mediante UID y marcado láser, permite a un fabricante identificar, para una unidad con número de serie determinado, exactamente qué lote de componentes se colocó en cada posición crítica para la seguridad.
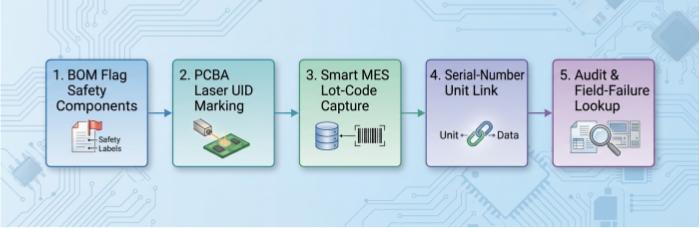
Esta estructura de trazabilidad es una capacidad de registro de fabricación que respalda las investigaciones internas de calidad y las solicitudes de auditoría de los clientes; no constituye una acreditación de calibración o de laboratorio de pruebas, y no se afirma que las placas producidas bajo este proceso hayan sido sometidas a pruebas acreditadas.
Recomendaciones de diseño y ensamblaje
Las placas de esta categoría se benefician de un puñado de decisiones tomadas antes de que comience el ensamblaje: documentar las zonas de exclusión de distancia de fuga/aislamiento en el plano de fabricación en lugar de dejarlas implícitas en el esquema, especificar de forma explícita las huellas THT y los requisitos de enmascarado de utillaje para la etapa de soldadura selectiva, separar las directrices de tolerancia de SPI/AOI por zona en lugar de aplicar una única especificación general y marcar los componentes críticos para la seguridad para el seguimiento por lote en el MES a nivel de lista de materiales antes de que comience la producción.
Ninguna de estas decisiones añade por sí sola un costo o un plazo de entrega significativos, pero omitir cualquiera de ellas tiende a manifestarse más adelante, ya sea como un programa de inspección que genera falsas alarmas innecesarias o como una brecha de trazabilidad que solo se descubre cuando surge una consulta desde campo. Incorporar la estrategia de zonificación, soldadura e inspección en el plan de ensamblaje desde el principio es lo que mantiene una tarjeta de potencia mixta CA/CC fabricable en volúmenes HMLV sin tratar cada producción como una pieza única. Los equipos que evalúan el diseño de un SAI o de un cargador industrial para ensamblaje subcontratado pueden enviar los archivos de la tarjeta para una evaluación de capacidad yRevisión DFMidentificar estas consideraciones desde el principio.
Envía tu proyecto para obtener un presupuesto →
Recursos útiles
•Inspección de vacíos en BGA mediante rayos X para módulos de potencia industriales
•Referencia de aceptación de la tasa de vacíos en BGA: Criterios de clase IPC-7095D e IPC-A-610
•Guía de inspección visual IPC-A-610 Clase 3 para ensamblajes industriales y médicos
•Servicios avanzados de ensamblaje de PCB


