


Les modules radio cellulaires et LoRa sont devenus le bloc de construction de connectivité par défaut pour les nœuds de capteurs IIoT industriels — étiquettes de surveillance d’état, cartes de comptage à distance, traceurs d’actifs et dispositifs de télémétrie en bord de réseau. La plupart de ces modules sont livrés sous forme de composants système-en-boîtier (SiP) pré-certifiés et pré-blindés avecBGA à pas finou des empreintes LGA, ce qui transfère une part significative du risque de fiabilité de la carte vers le processus d’assemblage SMT plutôt que vers la conception du fournisseur du module. Obtenir dès la première fabrication la bonne stratégie de placement, de refusion et d’inspection est ce qui distingue une carte capteur qui réussit la qualification sur le terrain d’une carte qui revient avec des défaillances de connectivité intermittentes.
Cet article présente les considérations liées au processus d’assemblage spécifiques à l’intégration de modules cellulaires/LoRa sur des PCBAs de capteurs IIoT industriels : précision de placement, coplanarité et contrôle du décalage après refusion, gestion des vides sous les pastilles de masse, isolation thermique par rapport aux composants sensibles adjacents, et traçabilité des lots de micrologiciels lorsque les modules sont préprogrammés avant le montage.
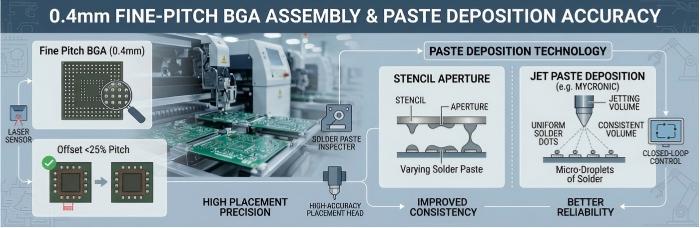
Caractéristiques des boîtiers à pas fin et précision de placement
Les modules cellulaires (LTE-M/NB-IoT/SiP Cat-1) et les modules émetteur-récepteur LoRa sont généralement livrés dans des boîtiers BGA ou LGA compacts, avec des pas de billes/pads de l’ordre de 0,4 à 0,5 mm et des dimensions totales de boîtier souvent inférieures à 20 mm x 20 mm. Un certain nombre de caractéristiques augmentent le risque de placement pour ces composants :
Densité du nombre de billes/pads— un BGA à pas fin peut comporter plus de 100 contacts sur une petite empreinte, de sorte que l’espacement entre pastilles laisse peu de marge pour le décalage de placement avant que des pontages entre pastilles adjacentes ne deviennent possibles.
Fonction de contact mixte— Les billes RF, d’alimentation, de masse et d’E/S numériques sont entrelacées sur la même grille, ce qui signifie qu’un pont de brasure n’est pas seulement un défaut esthétique ; il peut court-circuiter les lignes RF ou d’alimentation.
Tendance au gauchissement des composants— les SiP de petite taille et à forte densité de population sont plus susceptibles depackage déformationpendant le refusion que les grands BGA plus simples, ce qui aggrave les problèmes de coplanarité abordés ci-dessous.
La précision de placement pour cette classe de pas doit se situer confortablement à l’intérieur de la fenêtre soudable du pad — généralement interprétée comme maintenant le décalage X/Y bien en dessous de 25 % du pas du pad. La conception des ouvertures de pochoir (généralement des rapports d’ouverture réduits pour la zone à pas fin) et le dépôt de pâte par jet MYCRONIC, plutôt que le simple sérigraphiage au pochoir, sont couramment utilisés lorsque le volume de pâte nécessite un contrôle plus fin que ce qu’un pochoir standard peut fournir sur des circuits à pas mixte.
Exigences de coplanarité et normes de décalage 3D AOI après refusion
Deux contrôles de coplanarité sont importants pour le montage du module, et ils ont lieu à différentes étapes :
Avant la pose :La planéité du champ de pastilles du PCB dans la zone d’atterrissage du module doit être vérifiée, car une région localement déformée de la carte ne permettra pas à chaque bille d’établir un contact uniforme avec la pâte, quelle que soit la précision du placement. Des dispositifs de maintien en pierre synthétique sont utilisés pendant la refusion pour conserver la planéité du panneau et réduire la dérive de coplanarité due au gauchissement au cours du cycle thermique, ce qui est particulièrement pertinent pour les cartes où un module à pas fin est situé à proximité de composants plus grands et de masse plus élevée.
Après refusion : AOI 3Dest utilisé en boucle fermée avec un SPI 3D pour vérifier la géométrie des joints après refusion — non seulement la présence de soudure, mais aussi le décalage latéral, la cohérence de la hauteur/du volume des joints sur toute la grille de billes, et le risque visible de pontage aux bords du réseau. Pour les modules à pas fin en particulier, la programmation de l’AOI 3D doit inclure une plage de tolérance de décalage plus stricte sur l’empreinte du module que sur les composants à pas plus grossier ailleurs sur la même carte, puisque le mode de défaillance (pontage entre billes adjacentes ou billes d’angle ouvertes dues au gauchissement) est différent de ce qui apparaît sur une pièce à pas de 0,65 mm ou plus.
Étant donné que les joints BGA/LGA sous un module blindé sont optiquement obscurcis une fois la coque de blindage en place, la fenêtre d’inspection de l’AOI 3D sur ces composants est en pratique située avant la pose du blindage : la géométrie doit être vérifiée et validée avant que la coque RF du module ne soit installée, puisque l’inspection optique après blindage n’est pas possible.
Contrôle des vides dans les pastilles de masse et justification de l’utilisation des rayons X
La plupart des modules cellulaires/LoRa possèdent une large pastille centrale de masse ou thermique sous le boîtier — utilisée à la fois pour la mise à la masse RF et, dans certaines conceptions, comme chemin partiel de dissipation thermique. Cette pastille est la zone présentant le plus grand risque de vides de soudure sur l’empreinte du module, pour des raisons similaires à celles de toute grande pastille thermique de BGA :
Les dégazages provenant des volatils du flux ont un trajet d’évacuation plus long à travers une grande pastille continue qu’à travers de petites liaisons sphériques individuelles.
Vitesse de montée en température et température de pic du profil de refusioninfluent la quantité de ce gaz qui s’échappe avant la solidification par rapport à celle qui reste piégée.
La conception du pochoir appliquée sur le pad de masse (généralement divisée en une grille de dépôts plus petits plutôt qu’en une impression continue) est l’un des principaux leviers pour réduire la formation de vides.
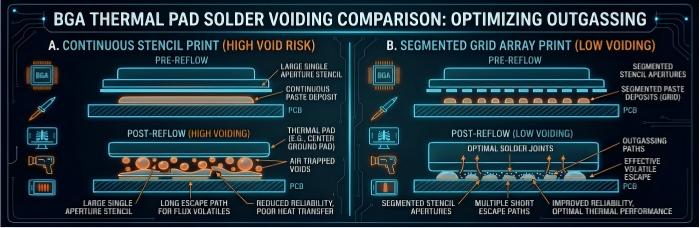
Comme ce plot est situé directement sous le boîtier du composant et, une fois blindé, également sous l’écran RF, il n’est ni visible ni accessible par AOI 3D.Inspection radiographique hors lignela méthode applicable est celle avec capacité d’angle oblique : les angles de vue obliques permettent d’évaluer le motif de vides sur tout le pad de masse plutôt que de se limiter à une seule projection verticale, ce qui est particulièrement pertinent lorsqu’une empreinte de module combine un large pad de masse et de petites billes de signaux à des profondeurs de refusion différentes.Seuils de pourcentage de videPour les pastilles de masse des modules, elles doivent être définies lors de l’étape DFM/qualification du procédé conformément aux recommandations de la fiche technique du module, étant donné que les limites de vides acceptables varient en fonction des exigences thermiques et de mise à la masse RF propres à chaque famille de modules.
Isolation thermique des circuits d’antenne et d’alimentation
Les cartes de capteurs cellulaires/LoRa placent généralement le module à proximité d’un réseau d’adaptation d’antenne, d’une section de gestion de l’alimentation et — point crucial — d’un oscillateur à cristal, soit le cristal de référence propre au module (pour les modules qui en exposent un), soit un cristal sur la carte hôte utilisé pour d’autres fonctions de temporisation. Le profil thermique de refusion sur ces cartes doit prendre en compte plusieurs interactions :
Inadéquation de masse thermique— le module, souvent le plus grand composant unique sur une petite carte capteur, et les composants RF/passifs plus petits adjacents se réchauffent et se refroidissent à des vitesses différentes, ce qui peut créer des gradients thermiques localisés sur une courte longueur de carte.
Sensibilité aux cristaux— les oscillateurs à cristal sont sensibles, en termes de fréquence, aux contraintes mécaniques et thermiques ; un cyclage thermique excessif ou inégal pendant la refusion, ou un choc thermique dû à une rampe de refroidissement trop agressive, constitue un facteur de risque reconnu de dérive de fréquence ou, dans les cas plus sévères, de détérioration du cristal.
Proximité de la piste d’antenne— bien que les composants d’adaptation d’antenne soient passifs et moins sensibles à la température que le cristal, maintenir leur exposition au refusion cohérente avec le reste de l’interface RF réduit la variance d’accord RF après assemblage.
Le profilage de refusion multizone JTR-1200D-N est utilisé pour gérer ces interactions en définissant des paramètres de montée en température et de stabilisation spécifiques à chaque zone, qui limitent l’exposition au pic de température et la sévérité du gradient sur l’ensemble du circuit, plutôt que d’appliquer un profil unique et uniforme à une carte comportant des composants de masses thermiques différentes. Lorsque le routage de la carte le permet, maintenir un espacement physique suffisant entre le module et le quartz — au‑delà de ce que le seul routage RF pourrait dicter — est une recommandation au stade DFM qu’il vaut la peine de signaler à l’équipe de conception du client lors de la revue des Gerbers et de la nomenclature (BOM).
Suivi des lots du micrologiciel MES pour les modules préprogrammés
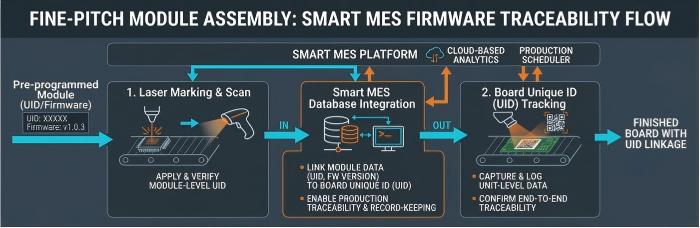
De nombreux modules cellulaires et LoRa sont préchargés avec un firmware ou des profils de configuration (paramètres APN, clés LoRaWAN, paramètres RF régionaux) avant le montage, soit par le fournisseur du module, soit via une étape de programmation en ligne avant le placement. Cela crée une exigence de traçabilité distincte du suivi standard des lots de composants : la version du firmware/de la configuration doit être associée à la carte physique sur laquelle elle se retrouve.
MES intelligent avec traçabilité UID et marquage laserle confirme en enregistrant le lot du module et la version du firmware/de la configuration associés à l’identifiant unique de la carte au moment du placement, en plus des enregistrements standard de lot de composants et d’étapes de procédé déjà capturés tout au long de la ligne d’assemblage. Pour l’OEM, cela devient surtout important après l’expédition de la carte : si un sous-ensemble de capteurs déployés présente un problème de connectivité ou de provisioning sur le terrain, le fait de disposer de la version du firmware et du lot de module liés au numéro de série de la carte permet à l’OEM de restreindre la population concernée à un lot spécifique plutôt que de considérer l’ensemble du parc déployé comme suspect.
Points clés de DFM pour l’assemblage de modules
Confirmer tôt dans le processus que le pas des pastilles de l’empreinte du module et le nombre de billes/pastilles sont compatibles avec les capacités du pochoir et de dépose de pâteRevue DFM— Les modules à pas inférieur à 0,5 mm peuvent nécessiter une pâte déposée par jet d’impression plutôt qu’un dépôt uniquement par pochoir.
Indiquer la tolérance de planéité/coplanéité des pastilles dans la zone d’implantation du module, en particulier sur les cartes où le module se trouve à proximité de composants plus hauts ou plus lourds.
Divisez les larges pastilles de masse/de dissipation thermique des modules en dépôts de pâte segmentés plutôt qu’en une seule impression continue afin de réduire les vides causés par les gaz emprisonnés.
Signalez l’oscillateur à quartz et les autres composants sensibles à la température à proximité du module pour la révision du profil de refusion, et tenez compte des recommandations d’espacement de routage lorsque cela est possible.
Définir les critères d’acceptation des vides au rayons X pour le pad de masse du module conformément aux recommandations de la fiche technique du fabricant du module avant la première fabrication d’échantillon.
Lorsque les modules sont préprogrammés, confirmer que la version du firmware/de la configuration et le lot sont enregistrés dans le MES par rapport à l’UID de la carte avant le montage.
L’intégration de modules cellulaires et LoRa à pas fin ajoute des étapes de processus qu’une simple checklist d’assemblage BGA générique ne couvre pas entièrement — depuis l’impression de pâte segmentée sur les pastilles de masse jusqu’à la traçabilité des lots de firmware. Lorsque ces détails sont mal gérés, les problèmes n’apparaissent généralement pas sur la ligne d’assemblage ; ils se révèlent après le déploiement, sous forme de pertes de connectivité intermittentes ou d’échecs de provisioning sur le terrain, bien plus coûteux à diagnostiquer et à corriger qu’à prévenir en amont.
Si vous évaluez une carte capteur IoT industrielle cellulaire ou LoRa — que vous soyez encore en train de finaliser l’empreinte du module et l’empilage des couches ou que vous disposiez déjà des fichiers Gerber et de la nomenclature (BOM) — soumettre les détails de votre projet pour un examen des capacités de process est le moyen le plus rapide de confirmer que les tolérances de placement, les critères d’inspection des vides et les exigences de traçabilité MES sont bien pris en compte avant la première fabrication.Demandez un devis pour votre projet d’assemblageet notre équipe d’ingénierie vous fournira ensuite des commentaires DFM spécifiques à la conception de votre module et de votre carte.
Ressources utiles
•Guide d’inspection visuelle IPC-A-610 Classe 3 pour assemblages industriels et médicaux
•Inspection de pâte à braser (SPI)
•Comparaison de l’AOI, de l’ICT et de l’AXI et moment de les utiliser lors de l’assemblage SMT des circuits imprimés
•Service d’inspection du premier article sur toutes les commandes d’assemblage de circuits imprimés
•Services avancés d’assemblage de circuits imprimés


