


Un indice de protection IP67 sur un nœud IoT extérieur n’est pas obtenu uniquement grâce à la conception du boîtier. Il se gagne ou se perd à trois étapes d’assemblage : la compression du joint, l’installation du presse-étoupe, etencapsulation du connecteurChaque étape a sa propre fenêtre de procédé et échoue de manière prévisible lorsque cette fenêtre n’est pas maîtrisée.
Ce guide couvre uniquement ces étapes de scellement. L’assurance qualité de l’intégration mécanique et électrique des unités finies, y compris les audits de fixations, le routage des faisceaux et les essais fonctionnels, est traitée dans notre guide séparé sur l’assurance qualité de l’intégration box-build.
Quelles exigences les indices IP65 et IP67 imposent-ils au processus d’assemblage ?
La norme IEC 60529 définit le code IP. Deux indices dominent l’IoT industriel en extérieur :
IP65 :Étanche à la poussière, avec en plus une protection contre les jets d’eau à basse pression provenant d’une buse de 6,3 mm.
IP67:Étanche à la poussière, avec en plus une protection contre l’immersion temporaire, définie comme 1 m pendant 30 minutes.
La conséquence sur le procédé découle du test. Des jets d’eau frappent un joint de manière intermittente et sous des angles limités, de sorte que l’IP65 tolère de petites irrégularités. L’immersion exerce une pression statique sur chaque chemin d’étanchéité simultanément, pendant toute la durée. Un joint trop peu comprimé dans un coin, ou une garniture serrée à la limite de sa plage, peut réussir un test au jet et néanmoins échouer à l’immersion.
Les indices de protection (IP) sont les résultats d’essais de type effectués sur une conception. L’étanchéité en production doit reproduire les conditions d’essai de type sur chaque unité.
Dans quelle mesure un joint doit-il être comprimé ?
Fenêtre de compression
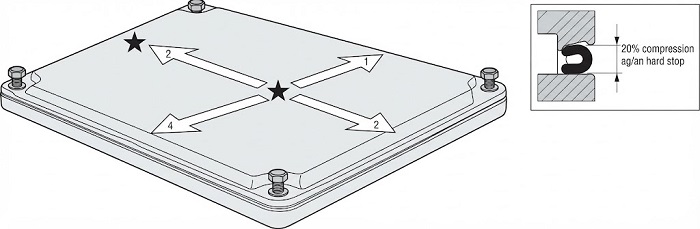
La plage correcte provient de la fiche technique du fournisseur de joints. Les recommandations publiées pour la conception de joints en élastomère, comme dans le Parker O-Ring Handbook, indiquent généralement une compression d’environ 15 à 30 % pour les joints plats statiques en élastomère solide, selon la section. Les joints en mousse à cellules fermées et en mousse éponge sont généralement conçus pour une compression plus élevée. Considérez toute valeur générale comme un point de départ à vérifier par rapport au matériau et au duromètre spécifiques.
La compression peut échouer dans deux directions :
Trop peu :Les chemins de fuite subsistent au niveau des irrégularités de surface, des plans de joint moulés et des angles.
Trop :Le joint subit une déformation permanente, se fissure ou est expulsé de sa gorge. Il réussit souvent le test initial puis échoue après des cycles thermiques.
Couple de serrage et séquence des fixations
La compression n’est uniforme qu’en fonction de la séquence de serrage :
Utiliser un motif en croix (étoile), jamais un resserrement séquentiel autour du périmètre.
Serrer en plusieurs passes :un premier serrage léger, un serrage intermédiaire, puis le couple de serrage final.
Appliquer les valeurs de couple spécifiées par le fabricant du boîtier.Les boîtiers en plastique avec inserts filetés ont des limites faibles.
Préférez les limiteurs de compression ou les arrêts fermesdans la conception, c’est donc la géométrie qui détermine la compression plutôt que la sensation de l’opérateur.
Pourquoi les presse-étoupes fuient-ils et comment le couple est-il contrôlé ?
Associer le presse-étoupe au diamètre extérieur du câble
Chaque presse-étoupe a une plage de serrage spécifiée. Un câble dont le diamètre extérieur se situe à l’extrémité inférieure de cette plage est l’une des causes les plus courantes de défaillance IP67, car l’insert ne peut pas générer une pression radiale suffisante sur la gaine.
Mesurer le diamètre extérieur réel du câblesur les lots entrants. Les tolérances des vestes varient selon le fournisseur.
Visez un ajustement de milieu de gamme.
Utiliser des plaquettes multi-trous ou réduitespour de petits câbles ou plusieurs câbles.
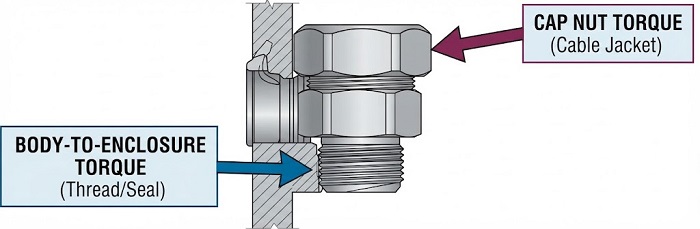
Deux interfaces, deux valeurs de couple
Corps vers boîtier :Filetage d’entrée plus rondelle d’étanchéité ou joint torique. Appliquer les couples de serrage publiés par le fabricant du presse-étoupe (voir également IEC 62444).
Visser l’écrou-capuchon sur le câble :Cela règle la compression d'insertion sur la veste.
Un serrage excessif de l’écrou-capuchon peut déformer les gaines souples en PVC ou en TPE et provoquer un fluage à froid, entraînant une perte progressive d’étanchéité au fil du temps. Utilisez des outils de serrage étalonnés et consignez les valeurs appliquées.
Qu’est-ce qui détermine la qualité de l’encapsulation des connecteurs ?
Contrôle de la force d’accouplement avant encapsulation
Le surmoulage est effectivement irréversible. Avant l’encapsulation, vérifiez que chaque connecteur s’accouple et se désaccouple dans sa plage de force spécifiée ; l’EIA-364-13 est la procédure de référence courante. Ce contrôle permet de détecter les contacts tordus, les détériorations du boîtier dues aux opérations de brasage ou à la manutention en amont, ainsi que les défauts d’alignement. Masquez les faces d’accouplement et vérifiez le masquage avant la distribution.
Sélection des matériaux
| Chimie | Forces | Points de vigilance |
|---|---|---|
| Époxy | Rigide, résistant chimiquement, forte adhérence | Contrainte de décalage de CTE ; fragile sous cyclage thermique |
| Polyuréthane | Flexible, résistant à l'humidité et à l'abrasion | Sensible à l’humidité pendant la polymérisation ; sujet aux bulles |
| Silicone | Plage de température la plus large, faible contrainte sur les composants | Adhérence plus faible ; un apprêt peut être nécessaire |
Pour les nœuds extérieurs soumis à de fortes variations quotidiennes de température, les matériaux à module plus faible réduisent généralement les contraintes sur les joints de soudure et les corps de connecteurs.
Dégazage, distribution et polymérisation
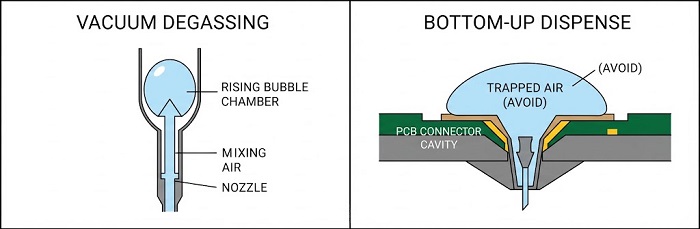
Pré-sécher le PCBA et les corps de connecteur.Ceci est crucial pour le polyuréthane, où l’humidité absorbée génère des bulles de CO₂.
Dégazer sous vide le matériau mélangédans sa durée de vie en pot.
Distribuer à partir du point le plus baset remplissez lentement, de sorte que l’air soit poussé vers le haut au lieu d’être piégé sous les composants.
Suivez le cycle de cuisson du fournisseuret surveillez l’exothermie lors de coulées importantes. Une polymérisation en plusieurs étapes limite la température maximale et les contraintes résiduelles.
Consigner le rapport de mélange, le lot de matériau et le profil de polymérisationpour chaque numéro de série d’unité, afin que les pannes sur le terrain puissent être retracées jusqu’à leur cause première.
Quelles sont les causes profondes courantes de défaillance des joints ?
| Échec | Cause profonde typique | Contre-mesure |
|---|---|---|
| Fuite au niveau du couvercle dans un coin | Serrage séquentiel en un seul passage | Couple de serrage multipasse en croix |
| Fuite le long du câble | OD au bord de la plage de la glande | Contrôle OD entrant ; sélection de milieu de gamme |
| Fuite du corps de la garniture | Rondelle manquante ; couple de serrage du filetage incontrôlé | Spécifications de couple de carrosserie séparées |
| Vides de potting | Pas de dégazage ; substrat humide ; remplissage par le haut | Préséchage, dégazage, distribution ascendante |
| Perte de scellement en fin de vie | Déformation rémanente ; époxy fissurée | Fenêtre de compression de fiche technique ; encapsulage à module inférieur |
Comment l’intégrité des scellés est-elle vérifiée en production ?
Les essais d’immersion selon la norme CEI 60529 sont des essais de type : lents, avec un résultat conforme/non conforme et sans valeur diagnostique. Pour la production,essai d’étanchéité par chute de pression (ou par chute de vide)est l’étape de vérification pratique :
Méthode :Mettre l’enceinte scellée sous une pression définie, laisser stabiliser, puis mesurer la chute de pression sur une durée déterminée.
Limite d’acceptation :Dérivez-le à partir d’unités de corrélation, c’est-à-dire d’échantillons connus comme sûrs et présentant délibérément des fuites, validés par des tests d’immersion.
Placement:Essai après la fermeture et l’installation du presse-étoupe, puis après la polymérisation de l’enrobage lorsque celui-ci fait partie du chemin d’étanchéité.
Les essais de dégradation vérifient la cohérence du processus. Ils ne remplacent pas l’essai de type IP.
Auto-contrôle du processus de scellage
Plage de compression du joint confirmée par rapport à la fiche technique du fournisseur
Séquence de serrage du couvercle en plusieurs passes et en croix définie dans les instructions de travail
Diamètre extérieur des câbles mesuré sur les lots entrants ; presse-étoupes sélectionnés pour un ajustement en milieu de plage
Spécifications de couple distinctes pour le corps de presse-étoupe et l’écrou-capuchon, appliquées avec des outils étalonnés
Force d’accouplement du connecteur vérifiée et faces d’accouplement masquées avant l’encapsulation
Matériau de remplissage adapté à l’environnement thermique et chimique ; substrat pré-séché
Dégazage sous vide et distribution ascendante spécifiés
Limite d’acceptation de l’essai d’étanchéité corrélée aux résultats des essais de type IP
FAQ
Le revêtement conformal peut-il remplacer le potting pour l’IP67 ?
Non.Revêtement conformalprotège la surface de la carte de la condensation, mais ne scelle pas les interfaces du boîtier ni des connecteurs.
Une enceinte extérieure scellée doit-elle inclure un évent ?
Souvent, oui. Un évent de mise à égalisation de pression à membrane réduit la pression due aux cycles thermiques sur les joints, mais il doit être inclus dans l’essai de type IP.
Un connecteur encapsulé peut-il être retouché ?
Rarement. La silicone peut parfois être retirée ; l’époxy rigide ne peut généralement pas être enlevée sans endommager la carte, il faut donc vérifier la force d’accouplement avant l’encapsulation.
Plan de scellement dans l’assemblage PCBA
PCBCart assemble des PCBA dans le cadre d’un système de management de la qualité IATF 16949, avecTraçabilité UID du Smart MES. Si vous préparez une installation IoT industrielle en extérieur, envoyez-nous vos fichiers PCBA ainsi que vos exigences en matière de boîtier et d’étanchéité. De cette façon, le choix des connecteurs, leur emplacement et la propreté de la carte seront alignés sur votre procédé d’étanchéité dès la première fabrication.
Ressources utiles
Application de revêtements conformes dans l’assemblage de PCB
Conseils puissants pour aider les PCB et les PCBA à mieux fonctionner en environnement hostile


