



Les modules d’alimentation à découpage (SMPS) haute densité regroupent des inductances de puissance, des transformateurs, des MOSFET et des circuits intégrés de commande/rétroaction à pas fin sur des cartes de plus en plus compactes. Du point de vue de l’assemblage, cela crée un problème fondamentalement différent de celui des cartes purement de puissance ou purement de commande numérique : le même panneau porte désormais des composants présentant des masses thermiques, des hauteurs d’entretoise et des tolérances de pas extrêmement différentes. Faire passer un module SMPS haute densité à travers les procédés SMT et THT sans compromettre ni l’étage de puissance ni l’étage de commande nécessite une planification minutieuse du procédé à chaque poste.
Pourquoi les circuits imprimés à haute densité pour SMPS représentent un défi pour l’assemblage
Un module typique de SMPS à haute densité place de grandes inductances de puissance ou transformateurs – souvent plus hauts de plusieurs millimètres que les composants environnants – directement à côté de contrôleurs PWM à pas de 0,4 mm ou plus fin, d’amplificateurs de détection de courant et de pilotes de grille. Deux conflits découlent directement de ce schéma d’implantation :
Différence de hauteur lors de la pose et du refusion.Les composants magnétiques de grande hauteur peuvent masquer les ouvertures de pochoir adjacentes lors de l’impression de la pâte à braser et gêner le dégagement de la tête de pose si l’espacement entre boîtiers n’a pas été vérifié par rapport à la hauteur réelle des composants, et pas seulement au contour de l’empreinte.
Conflit de pas lors de l’étape de dépôt de pâte et de placement.Les dispositifs de commande QFN/BGA à pas fin situés à proximité de gros composants de puissance discrets nécessitent une conception indépendante des ouvertures de pochoir (rapports d’ouverture réduits,pochoirs à palierslorsque cela est justifié) afin que le procédé d’impression optimisé pour les composants de l’étage de puissance ne compromette pas la précision de dépôt sur les empreintes de l’étage de commande.
Pour remédier à cela, il faut commencer dès la revue DFM, avant que la carte n’arrive en production : les zones d’exclusion de composants autour des éléments magnétiques de grande hauteur et la conception du pochoir qui traite les zones de puissance et de commande comme des zones d’impression distinctes sont les deux mesures d’atténuation les plus efficaces disponibles au stade de la conception.
Conception de profil de refusion pour masses thermiques mixtes
Le principal risque d’assemblage sur ces cartes est thermique, et non mécanique : une inductance de puissance ou un transformateur possède une masse thermique suffisante pour chauffer et refroidir bien plus lentement qu’un circuit intégré de commande de petit boîtier situé sur le même panneau. Une approche de refusion à zone unique, réglée sur le composant moyen de la carte, va généralement soit : sous-chauffer les composants de puissance de grand boîtier, au risque d’un mouillage de brasure incomplet sur les bornes du transformateur, soit surchauffer les circuits intégrés de commande plus petits et de plus faible masse, les poussant vers la limite supérieure de leur tolérance de refusion et augmentant le risque pour les composants sensibles à l’humidité ou thermiquement marginaux.
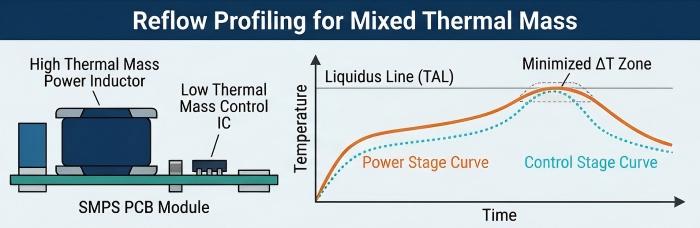
C’est ici que le profilage de refusion multizone est appliqué délibérément plutôt que traité comme une recette figée. Sur notre four de refusion JTR-1200D-N, les consignes de température indépendantes par zone permettent d’ajuster les phases de montée en température et de trempe de manière à ce que les composants de grande masse atteignent un temps au-dessus du liquidus suffisant sans contraindre les petits composants du côté commande à dépasser leur température maximale de pointe. En pratique, cela signifie :
Le profilage est effectué à l’aide de thermocouples placés à la fois sur le composant de puissance le plus volumineux et sur le plus petit/le plus sensible thermiquement des circuits intégrés de commande sur le panneau, et non sur un seul point de référence.
La vitesse de rampe et la durée de stabilisation sont définies de manière à réduire l’écart de température entre ces deux extrêmes autant que le permet le nombre de zones du four, plutôt que d’optimiser uniquement l’un ou l’autre de ces extrêmes.
La validation du profil suit les pratiques standard de profilage thermique de refusion, conformes à la classification J-STD-020 pour les composants sensibles à l’humidité présents sur la carte.
Les cartes présentant une plage de masses thermiques des composants exceptionnellement large justifient parfois également un réexamen de l’alliage de pâte ou du profil distinct du paramètre standard de la carte — il s’agit d’une décision à prendre au stade de la revue de conception, et non de quelque chose à corriger a posteriori sur la ligne.
Brasage sélectif à la vague pour bornes de puissance THT
Les modules SMPS à haute densité combinent fréquemment des circuits de commande CMS avec des bornes de puissance traversantes — pattes de fixation de dissipateur thermique, broches de connecteur à fort courant ou inductances de puissance THT qui ne sont pas adaptées à la refusion. La soudure à la vague standard n’est pas viable dans ce cas, car un passage complet à la vague exposerait les composants de commande SMD adjacents à une seconde excursion thermique et à un contact avec la vague de soudure qu’ils ne sont pas conçus pour supporter.
Il s’agit du cas d’utilisation spécifique pourbrasage sélectif à la vague automatiséSur notre système de soudure sélective ZSWHPS-11-2, le contact localisé par vague sous protection azote est appliqué uniquement aux pastilles THT définies — bornes de puissance et pattes de fixation du dissipateur thermique — tandis que les circuits de commande CMS environnants, déjà refondus, ne subissent aucune exposition thermique ou mécanique supplémentaire. La protection par azote durant le passage sélectif réduit également l’oxydation au niveau du joint de soudure, ce qui est particulièrement important sur les bornes THT à fort courant, où l’intégrité du joint affecte directement les performances à long terme en cycles thermiques.
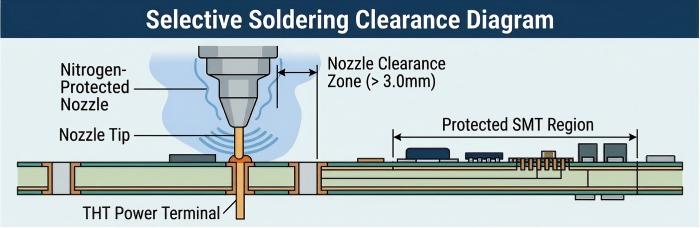
La conception des outillages est ici tout aussi importante que les paramètres de brasage : la programmation des buses et la conception des palettes doivent tenir compte de la proximité des composants magnétiques de puissance de grande hauteur avec les pastilles THT à braser, afin que la géométrie de passage sélectif n’entraîne aucun risque de contact avec les composants adjacents.
Stratégie d’inspection : SPI et AOI en boucle fermée
Les circuits imprimés à technologies mixtes bénéficient de manière disproportionnée de l’inspection en boucle fermée, car une dérive de l’impression de pâte ou du placement sur un côté de la carte (par exemple, la zone de contrôle à pas fin) peut être masquée lors d’un simple contrôle AOI de type réussite/échec si le rendement global de la carte semble encore acceptable.
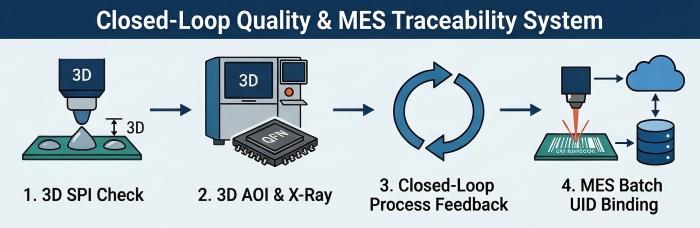
SPI 3Dmesure le volume, la hauteur et la surface de la pâte sur chaque pastille immédiatement après l’impression — un point crucial pour les conceptions à pochoir étagé où les zones de puissance et de commande sont imprimées avec des rapports d’ouverture différents, puisqu’un écart d’impression dans une zone ne doit pas être évalué par rapport à une seule bande de tolérance commune à tout le circuit.
AOI 3Dappliqué après le placement et après le refusion, détecte le décalage de placement et le risque de tombstoning, plus probable sur les empreintes de commande à pas fin situées à proximité de composants de grande hauteur, où l’angle d’approche de la tête de placement et la ligne de visée de l’inspection post-placement sont tous deux plus contraints.
Inspection radiographique hors ligneavec une capacité d’angle oblique, prend en charge les contrôles de vides dans les BGA et QFN sur les boîtiers côté commande — particulièrement pertinent lorsque le profil thermique a été ajusté pour les composants côté puissance et que la qualité des joints de soudure côté commande doit être confirmée indépendamment.
La valeur de la boucle fermée SPI/AOI sur ce type de carte réside précisément dans le fait que les données de pâte et de placement peuvent être réinjectées dans les paramètres de procédé zone par zone, plutôt que d’ajuster un seul réglage global en réponse à un indicateur de rendement agrégé.
Traçabilité MES pour l’analyse des causes profondes des dispositifs de puissance
La traçabilité par lots des semiconducteurs de puissance et des composants magnétiques revêt une importance disproportionnée sur les assemblages SMPS, car les défaillances sur le terrain dans les convertisseurs de puissance sont souvent liées à la température ou au lot plutôt qu’à des défauts aléatoires. NotrePlateforme MES intelligente, avec un UID marqué au laser au niveau de la carte ou du panneau, lie les données critiques de lot/de lot de composants de puissance (MOSFET, inductances de puissance, circuits intégrés de commande) au numéro de série de l’unité finie au moment de l’assemblage.
Cette structure de traçabilité est ce qui rend l’analyse des causes profondes sur une unité retournée du terrain exploitable plutôt que spéculative — si un schéma de défaillance apparaît au sein d’une population d’unités déployées, les données au niveau du lot enregistrées lors de l’assemblage permettent de commencer l’enquête par « quel lot, quel profil de refusion, quel passage d’inspection » plutôt que de repartir de zéro.
Recommandations DFM pour l’assemblage de SMPS à haute densité
En rassemblant ce qui précède, les priorités DFM propres aux modules SMPS à haute densité sont :
Vérifiez les zones d’exclusion des composants autour des composants magnétiques de puissance de grande hauteur par rapport à la tête de placement réelle et au dégagement de l’AOI après placement, et pas seulement par rapport au contour de l’empreinte.
Traitez les zones de puissance et de commande du pochoir comme des zones d’impression indépendantes pour la conception des ouvertures, plutôt que d’appliquer une seule épaisseur de pochoir/ratio ouverture à l’ensemble du circuit.
Marquez les bornes de puissance THT et les pattes de dissipateur thermique pour la soudure sélective dès l’étape de conception du circuit imprimé, en veillant à confirmer un dégagement suffisant pour l’accès de la buse de soudure sélective avant le début de la conception du gabarit.
Spécifier le profilage de refusion à double référence (composant à la plus grande masse thermique et circuit de commande le plus sensible thermiquement) comme normeÉlément de la liste de contrôle DFMpour tout circuit imprimé présentant une large plage de masses thermiques de composants.
Confirmez les exigences de traçabilité MES — en particulier quels composants de puissance nécessitent une liaison UID au niveau du lot — lors de la planification du NPI, et non après la fabrication du premier article.
Pour les conceptions où le risque de déformation sur des panneaux plus grands aggrave les problèmes de dégagement liés au positionnement mentionnés ci-dessus,accessoires en pierre synthétiqueutilisée pendant le refusion peut aider à maintenir la planéité du panneau dans les tolérances dont dépendent le placement à pas fin et l’inspection AOI.
L’assemblage à haute densité de SMPS est en fin de compte un problème de coordination entre deux populations de composants très différentes partageant un même panneau — les composants magnétiques de puissance de grande masse et les circuits de commande à pas fin — chacun ayant ses propres exigences en matière de placement, de thermique et d’inspection. Traiter cela au stade DFM, plutôt que de le compenser après le premier article, est ce qui détermine si une conception atteint le rendement de production dès le premier passage ou nécessite des cycles de retouche coûteux. Les décisions de procédé décrites ici — zonage de pochoir, profilage de refusion à double référence, brasage sélectif, SPI/AOI en boucle fermée et traçabilité MES au niveau du lot — sont les leviers disponibles pour rendre ce résultat prévisible.
Si vous développez un convertisseur abaisseur à découpage haute densité ou un module de puissance et que vous souhaitez un avis d’ingénierie avant de valider un routage ou de demander un devis,soumettez votre projet pour une évaluation d’assemblageNotre équipe examinera l’homologation de l’implantation, la stratégie de profil thermique et les exigences d’inspection dans le cadre du processus de devis.
Ressources utiles
•Inspection radiographique en angle oblique pour cartes BGA sur ATE
•Cadre d’amélioration du rendement au premier passage pour les circuits imprimés (PCBA) d’instruments de diagnostic
•Exigences de conception de pochoir pour les composants QFN en vue des performances optimales de l’assemblage de circuits imprimés (PCBA)
•Calcul du rapport de surface dans la conception de pochoirs pour pâte à braser
•Vérification DFM gratuite


