


I moduli radio cellulari e LoRa sono diventati il blocco di base di connettività predefinito per i nodi sensore IoT industriali — tag per il condition monitoring, schede di misurazione remota, dispositivi di tracciamento degli asset e dispositivi di telemetria ai margini della rete. La maggior parte di questi moduli viene fornita come componenti system-in-package (SiP) pre-certificati e pre-schermati conBGA a passo fineo footprint LGA, il che sposta una quota significativa del rischio di affidabilità della scheda sul processo di assemblaggio SMT piuttosto che sulla progettazione del fornitore del modulo. Azzeccare fin dalla prima produzione la strategia di posizionamento, rifusione e ispezione è ciò che distingue una scheda sensore che supera la qualificazione in campo da una che torna indietro con guasti di connettività intermittenti.
Questo articolo esamina le considerazioni del processo di assemblaggio specifiche per l’integrazione di moduli cellulari/LoRa su PCB di sensori IIoT industriali: precisione di posizionamento, planarità e controllo dello spostamento dopo il riflusso, gestione dei vuoti nei pad di massa, isolamento termico dai componenti sensibili vicini e tracciabilità dei lotti di firmware quando i moduli vengono pre-programmati prima del montaggio.
Caratteristiche dei package a passo fine e precisione di posizionamento
I moduli cellulari (SiP LTE-M/NB-IoT/Cat-1) e i moduli ricetrasmettitori LoRa sono solitamente forniti in package BGA o LGA compatti, con passo delle sfere/piazzole nell’intervallo 0,4–0,5 mm e dimensioni complessive del package spesso inferiori a 20 mm x 20 mm. Alcune caratteristiche chiave determinano il rischio di posizionamento su questi componenti:
Densità del numero di sfere/pad— un BGA a passo fine può ospitare oltre 100 contatti in un ingombro ridotto, quindi lo spazio tra i pad lascia un margine minimo per lo scostamento di posizionamento prima che il ponte tra pad adiacenti diventi possibile.
Funzione di contatto mista— Le sfere RF, di potenza, di massa e di I/O digitali sono intervallate sulla stessa griglia, il che significa che un giunto ponticellato non è solo un difetto estetico; può cortocircuitare le linee RF o di alimentazione.
Tendenza alla deformazione del componente— i SiP di piccole dimensioni e ad alta densità di popolazione sono più soggetti apacchetto deformazionedurante il riflusso rispetto a BGA più grandi e semplici, il che accentua i problemi di coplanarità discussi di seguito.
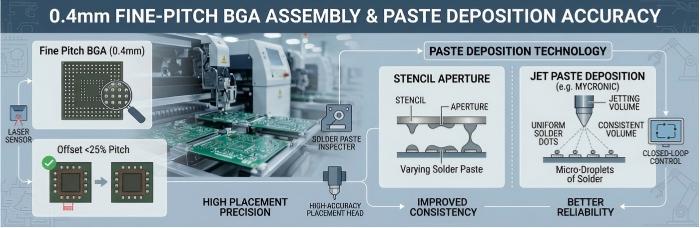
L’accuratezza di posizionamento per questa classe di passo deve rientrare comodamente nella finestra saldabile del pad — generalmente interpretata come mantenere lo scostamento X/Y ben al di sotto del 25% del passo del pad. La progettazione delle aperture dello stencil (in genere con rapporti di apertura ridotti per l’area a passo fine) e la deposizione di pasta tramite getto MYCRONIC, invece della sola stampa con stencil, sono comunemente utilizzate quando il volume di pasta richiede un controllo più fine di quello che uno stencil standard può offrire su circuiti stampati con passi misti.
Requisiti di coplanarità e standard di offset AOI 3D post-reflow
Due verifiche di complanarità sono importanti per il montaggio del modulo e avvengono in fasi diverse:
Prima del posizionamento:La planarità del campo di piazzole del PCB nell’area di appoggio del modulo deve essere verificata, poiché una zona localmente imbarcata della scheda non permetterà a ogni sfera di entrare in contatto in modo uniforme con la pasta, indipendentemente dalla precisione di posizionamento. Durante il riflusso si utilizzano attrezzature in pietra sintetica per mantenere la planarità del pannello e ridurre la deriva di coplanarità dovuta alla deformazione termica lungo il ciclo, aspetto particolarmente rilevante nelle schede in cui un modulo a passo fine è collocato vicino a componenti più grandi e di massa maggiore.
Dopo il riflusso: AOI 3Dviene utilizzato in anello chiuso con la SPI 3D per verificare la geometria del giunto dopo il rifusione — non semplicemente la presenza di stagno, ma anche lo scostamento laterale di posizionamento, la coerenza di altezza/volume del giunto sull’intera griglia di sfere e il rischio visibile di ponticelli ai bordi dell’array. In particolare per i moduli a passo fine, la programmazione dell’AOI 3D dovrebbe includere una banda di tolleranza allo scostamento più ristretta sull’impronta del modulo rispetto ai componenti a passo più ampio presenti altrove sulla stessa scheda, poiché la modalità di guasto (ponticellamento tra sfere adiacenti o sfere d’angolo aperte dovute a imbarcamento) è diversa da quella che si manifesta su un componente con passo ≥ 0,65 mm.
Poiché i giunti BGA/LGA sotto un modulo schermato sono otticamente oscurati una volta che la gabbia di schermatura è in posizione, la finestra di ispezione dell’AOI 3D su questi componenti è di fatto pre-schermatura: la geometria deve essere verificata e approvata prima che la gabbia RF del modulo venga montata, poiché l’ispezione ottica dopo l’installazione della schermatura non è possibile.
Controllo delle cavità nel pad di massa e motivazioni per l’impiego dei raggi X
La maggior parte dei moduli cellulari/LoRa presenta un’ampia piazzola centrale di massa o termica sotto il package, utilizzata sia per la massa RF sia, in alcuni progetti, come percorso termico parziale. Questa piazzola è l’area a rischio più elevato per la formazione di vuoti di saldatura sull’impronta del modulo, per ragioni analoghe a quelle di qualsiasi grande piazzola termica BGA:
Il degasaggio dei volatili del flussante ha un percorso di fuga più lungo attraverso un’ampia piazzola continua che attraverso piccole giunzioni sferiche individuali.
Velocità di aumento del profilo di rifusione e temperatura di piccoinfluiscono sulla quantità di gas che fuoriesce prima della solidificazione rispetto a quella che rimane intrappolata.
Il design dello stencil per la pasta saldata sopra il pad di massa (solitamente suddiviso in una griglia di depositi più piccoli piuttosto che in una stampa continua) è uno dei principali strumenti per ridurre la formazione di vuoti.
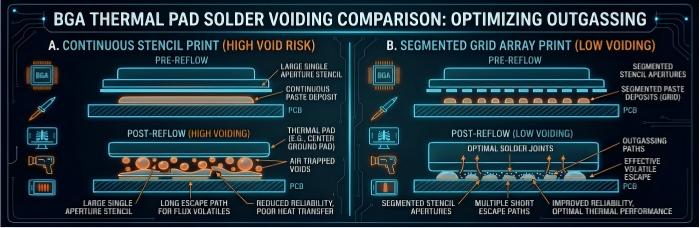
Poiché questo pad si trova direttamente sotto il corpo del package e, una volta schermato, anche sotto la copertura RF, non è visibile né raggiungibile tramite AOI 3D.Ispezione a raggi X offlinela modalità con capacità di angolazione obliqua è il metodo applicabile: gli angoli di osservazione obliqui permettono di valutare il pattern dei vuoti sull’intero pad di massa invece di una singola proiezione dall’alto, il che è particolarmente rilevante quando l’ingombro di un modulo combina il grande pad di massa con sfere di segnale più piccole a diverse profondità di rifusione.Soglie di percentuale di vuotiPer i moduli, i pad di massa devono essere definiti nella fase di DFM/qualificazione del processo in base alle indicazioni del datasheet del modulo, poiché i limiti accettabili di vuoti variano in funzione dei requisiti termici e di messa a terra RF tra le diverse famiglie di moduli.
Isolamento termico da antenna e circuiti di alimentazione
Le schede sensore Cellular/LoRa posizionano comunemente il modulo vicino a una rete di adattamento dell’antenna, a una sezione di gestione dell’alimentazione e — cosa fondamentale — a un oscillatore al quarzo, che può essere il quarzo di riferimento del modulo stesso (nei moduli che lo espongono) oppure un quarzo sulla scheda host utilizzato per altre funzioni di temporizzazione. La profilazione termica di rifusione su queste schede deve tenere conto di alcune interazioni:
Incompatibilità di massa termica— il modulo, spesso il singolo componente più grande su una piccola scheda sensore, e i componenti RF/passivi adiacenti più piccoli si riscaldano e si raffreddano a velocità diverse, il che può creare gradienti termici localizzati su una breve estensione della scheda.
Sensibilità ai cristalli— i cristalli oscillatori sono sensibili alla frequenza in presenza di sollecitazioni meccaniche e termiche; cicli termici eccessivi o non uniformi durante il riflusso, oppure shock termici dovuti a una rampa di raffreddamento troppo aggressiva, sono fattori di rischio riconosciuti per la deriva di frequenza o, nei casi più gravi, per danni al cristallo.
Prossimità della traccia dell'antenna— mentre i componenti di adattamento dell’antenna sono passivi e meno sensibili alla temperatura rispetto al cristallo, mantenere la loro esposizione al riflusso coerente con il resto del front-end RF riduce la variabilità della sintonizzazione RF dopo l’assemblaggio.
Il profiling di rifusione multizona JTR-1200D-N viene utilizzato per gestire queste interazioni definendo parametri di rampa e di ammollo specifici per ciascuna zona che limitano l’esposizione alla temperatura di picco e la severità del gradiente su tutta la scheda, invece di applicare un unico profilo uniforme su una scheda con componenti a massa termica mista. Laddove il layout della scheda lo consenta, mantenere un’adeguata distanza fisica tra il modulo e il cristallo — oltre a quanto dettato dal solo layout RF — è una raccomandazione in fase DFM che merita di essere segnalata al team di progettazione del cliente durante la revisione di Gerber e BOM.
Tracciabilità del firmware MES/lotti per moduli preprogrammati
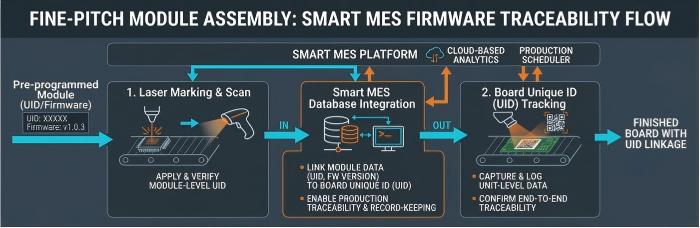
Molti moduli cellulari e LoRa vengono precaricati con firmware o profili di configurazione (impostazioni APN, chiavi LoRaWAN, parametri RF regionali) prima del montaggio, sia dal fornitore del modulo sia tramite una fase di programmazione in linea precedente al posizionamento. Questo crea un requisito di tracciabilità distinto dal normale tracciamento dei lotti di componenti: la versione del firmware/della configurazione deve essere collegata alla scheda fisica su cui viene infine installata.
MES intelligente con tracciabilità UID e marcatura laserlo supporta registrando il lotto del modulo e la versione del firmware/configurazione rispetto all'identificatore univoco della scheda al momento del posizionamento, insieme ai consueti record di lotto dei componenti e delle fasi di processo già acquisiti lungo la linea di assemblaggio. Per l’OEM, questo è particolarmente importante dopo la spedizione della scheda: se un sottoinsieme di sensori installati mostra un problema di connettività o di provisioning sul campo, avere la versione del firmware e il lotto del modulo collegati al numero di serie della scheda permette all’OEM di restringere la popolazione interessata a un lotto specifico invece di considerare sospetta l’intera flotta distribuita.
Punti chiave di DFM per l'assemblaggio del modulo
Confermare il passo dei pad dell’ingombro del modulo e il numero di sfere/pad rispetto alle capacità dello stencil e di deposizione della pasta già nelle fasi inizialiRevisione DFM— i moduli con passo inferiore a 0,5 mm potrebbero richiedere pasta stampata a getto anziché il solo deposito tramite stencil.
Specificare la tolleranza di planarità/coplanarità dei pad nell’area di appoggio del modulo, in particolare sulle schede in cui il modulo è posizionato vicino a componenti più alti o più pesanti.
Suddividere le grandi piazzole di massa/termiche dei moduli in depositi di pasta saldante segmentati, anziché in una singola stampa continua, per ridurre le cavità dovute ai gas intrappolati.
Contrassegnare il cristallo oscillatore e gli altri componenti sensibili alla temperatura vicini al modulo per una revisione del profilo di rifusione e prendere in considerazione, ove possibile, le raccomandazioni sullo spacing del layout.
Definire i criteri di accettazione delle cavità ai raggi X per il pad di massa del modulo in base alle linee guida del datasheet del produttore del modulo prima della costruzione del primo articolo.
Dove i moduli sono pre-programmati, confermare che la versione del firmware/configurazione e il lotto siano registrati nel MES in corrispondenza dell’UID della scheda prima del montaggio.
L’integrazione di moduli cellulari e LoRa a passo fine aggiunge fasi di processo che una checklist generica di assemblaggio BGA non copre completamente — dalla stampa di pasta saldante segmentata sui pad di massa alla tracciabilità firmware-lotto. Se questi dettagli vengono gestiti in modo errato, il problema di solito non emerge sulla linea di assemblaggio; emerge dopo il deployment, sotto forma di connettività intermittente o di errori di provisioning sul campo che sono molto più costosi da diagnosticare e correggere che da prevenire a monte.
Se stai progettando una scheda sensore IoT industriale cellulare o LoRa — che tu stia ancora finalizzando l’ingombro del modulo e lo stackup o abbia già in mano Gerber e BOM — inviare i dettagli del tuo progetto per una revisione delle capacità di processo è il modo più rapido per confermare che tolleranze di posizionamento, criteri di ispezione delle cavità e requisiti di tracciabilità MES siano coperti prima della prima produzione.Richiedi un preventivo per il tuo progetto di assemblaggioe il nostro team di ingegneria fornirà un riscontro DFM specifico per il tuo modulo e il design della scheda.
Risorse utili
•Guida di ispezione visiva IPC-A-610 Classe 3 per assiemi industriali e medicali
•Ispezione della pasta saldante (SPI)
•Confronto tra AOI, ICT e AXI e quando utilizzarli durante l’assemblaggio SMT dei PCB
•Servizio di ispezione del primo articolo su tutti gli ordini di assemblaggio PCB
•Servizi avanzati di assemblaggio PCB


