


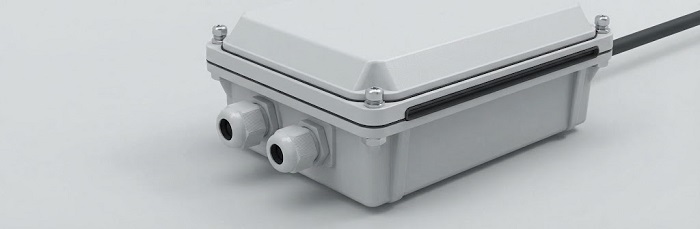
Un grado di protezione IP67 su un nodo IoT da esterno non è ottenuto solo grazie al design dell’involucro. Si vince o si perde in tre fasi di assemblaggio: compressione della guarnizione, installazione del pressacavo eincapsulamento del connettoreOgni fase ha il proprio intervallo di processo e ognuna fallisce in modi prevedibili quando tale intervallo non è controllato.
Questa guida copre solo queste fasi di sigillatura. Il controllo qualità dell’integrazione meccanica ed elettrica per le unità finite, inclusi gli audit dei fissaggi, il percorso dei cablaggi e il collaudo funzionale, è trattato nella nostra guida separata sul controllo qualità dell’integrazione box-build.
Cosa richiedono IP65 e IP67 dal processo di assemblaggio?
La norma IEC 60529 definisce il codice IP. Due gradi di protezione dominano l’IoT industriale per esterni:
IP65:A tenuta di polvere, più protezione contro getti d’acqua a bassa pressione provenienti da un ugello da 6,3 mm.
IP67A tenuta di polvere, più protezione contro l’immersione temporanea, definita come 1 m per 30 minuti.
L'implicazione sul processo deriva dal test. I getti d'acqua colpiscono una guarnizione in modo intermittente e da angolazioni limitate, quindi l'IP65 tollera piccole irregolarità. L'immersione esercita una pressione statica su ogni percorso di tenuta contemporaneamente, per l'intera durata. Una guarnizione compressa in modo insufficiente in un angolo, o una sede di tenuta che lavora al limite del proprio range, può superare un test con tubo flessibile e comunque fallire in immersione.
I gradi di protezione IP sono risultati di prove di tipo su un progetto. La sigillatura in produzione deve riprodurre le condizioni provate a livello di tipo su ogni unità.
Quanto dovrebbe essere compressa una guarnizione?
Finestra di compressione
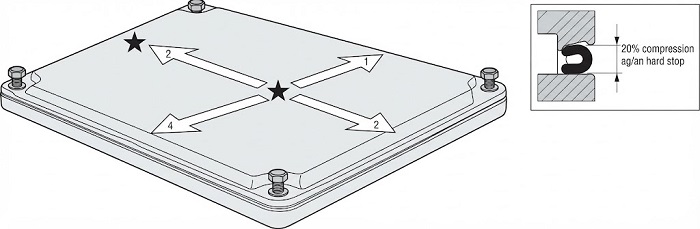
L’intervallo corretto proviene dal datasheet del fornitore della guarnizione. Le linee guida pubblicate per la progettazione di tenute in elastomero, come il Parker O-Ring Handbook, indicano comunemente una compressione di circa il 15–30% per tenute piane statiche in elastomero solido, a seconda della sezione. Le guarnizioni in schiuma e spugna a celle chiuse sono in genere progettate per compressioni più elevate. Considera qualsiasi valore generale come punto di partenza da verificare rispetto allo specifico materiale e alla durezza (durometro).
La compressione può fallire in due direzioni:
Troppo poco:I percorsi di perdita permangono nelle irregolarità superficiali, nelle linee di giunzione stampate e negli angoli.
Troppo:La guarnizione subisce un assestamento da compressione, si fessura o fuoriesce dalla sua sede. Spesso supera il test iniziale e fallisce dopo i cicli termici.
Coppia e sequenza di serraggio
La compressione è uniforme solo quanto la sequenza di serraggio:
Usa un motivo a croce (stella), mai serraggio sequenziale attorno al perimetro.
Stringere in più passaggi:un serraggio iniziale leggero, un serraggio intermedio, quindi la coppia finale.
Applicare i valori di coppia specificati dal produttore dell’involucro.Gli involucri in plastica con inserti filettati hanno limiti ridotti.
Preferire limiter di compressione o interruzioni rigidenel progetto, quindi è la geometria a determinare la compressione piuttosto che la sensazione dell’operatore.
Perché le pressacavi perdono e come si controlla la coppia?
Abbinare il pressacavo al diametro esterno del cavo
Ogni pressacavo ha un intervallo di serraggio dichiarato. Un cavo il cui diametro esterno si trova all’estremità inferiore di tale intervallo è una delle cause più comuni di guasto IP67, perché l’inserto non riesce a generare una pressione radiale sufficiente sulla guaina.
Misurare il diametro esterno effettivo del cavosui lotti in arrivo. Le tolleranze delle giacche variano a seconda del fornitore.
Punta a una vestibilità di fascia media.
Utilizzare inserti multi-foro o ridottiper cavi piccoli o multipli.
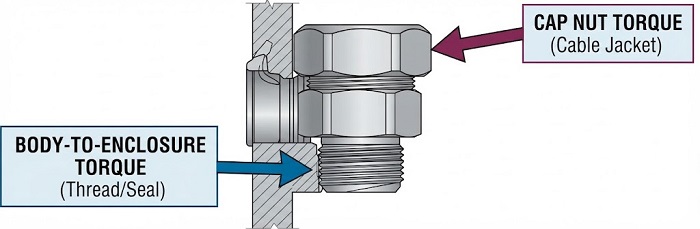
Due interfacce, due valori di coppia
Corpo-a-contenitore:Filetto di ingresso più rondella di tenuta o O-ring. Applicare i dati di coppia pubblicati dal produttore del pressacavo (vedere anche IEC 62444).
Avvita il dado sul cavo:Questo imposta la compressione di inserimento sulla giacca.
Un serraggio eccessivo del dado di bloccaggio può deformare i rivestimenti morbidi in PVC o TPE e causare scorrimento a freddo, con una lenta perdita di tenuta nel tempo. Utilizzare strumenti di serraggio calibrati e registrare i valori applicati.
Cosa determina la qualità dell’incapsulamento dei connettori?
Controllo della forza di accoppiamento pre-incapsulamento
L’incapsulamento è sostanzialmente irreversibile. Prima dell’incapsulamento, verificare che ogni connettore si innesti e si disinnesti entro il proprio intervallo di forza specificato; EIA-364-13 è la procedura di riferimento comune. Il controllo rileva contatti piegati, danni all’alloggiamento dovuti a saldature o manipolazioni a monte e disallineamenti. Mascherare le superfici di accoppiamento e verificare la mascheratura prima dell’erogazione.
Selezione dei materiali
| Chimica | Punti di forza | Avvertenze |
|---|---|---|
| Epossidica | Rigido, resistente agli agenti chimici, con forte adesione | Tensione da disallineamento del CTE; fragile sotto cicli termici |
| Poliuretano | Flessibile, resistente all'umidità e all'abrasione | Sensibile all'umidità durante la polimerizzazione; soggetto alla formazione di bolle |
| Silicone | Più ampia gamma di temperature, bassa sollecitazione dei componenti | Adesione più debole; potrebbe essere necessario un primer |
Per i nodi per esterni con ampie escursioni termiche giornaliere, i materiali a modulo più basso riducono generalmente le sollecitazioni sulle giunzioni di saldatura e sui corpi dei connettori.
Degasaggio, dosaggio e polimerizzazione
Pre-asciugare il PCBA e i corpi dei connettori.Questo è fondamentale per il poliuretano, in cui l'umidità assorbita genera bolle di CO₂.
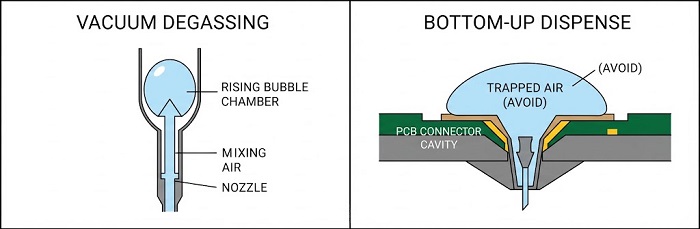
Sottoporre il materiale miscelato a degasaggio sotto vuotoentro il suo tempo di utilizzo.
Erogare dal punto più bassoe riempire lentamente, in modo che l’aria venga spinta verso l’alto invece di rimanere intrappolata sotto i componenti.
Seguire il programma di polimerizzazione del fornitoree osservare l’esotermia in colate di grande volume. Una polimerizzazione in più fasi limita la temperatura di picco e le tensioni residue.
Registrare il rapporto di miscelazione, il lotto del materiale e il profilo di polimerizzazioneper ogni ID seriale dell'unità, in modo che i guasti sul campo possano essere rintracciati fino alla loro causa radice.
Quali sono le comuni cause radice di processo dei guasti delle tenute?
| Fallimento | Causa radice tipica | Contromisura |
|---|---|---|
| Perdita dal coperchio a un angolo | Serraggio sequenziale a singolo passaggio | Coppia a più passaggi con schema incrociato |
| Perdita lungo il cavo | OD al margine del range della ghiandola | Controllo OD in arrivo; selezione di fascia media |
| Perdita del corpo della guarnizione | Rondella mancante; coppia di serraggio del filetto non controllata | Specifiche di coppia per il corpo separato |
| Vuoti di incapsulamento | Nessuna degasazione; substrato umido; riempimento dall'alto verso il basso | Pre-essiccazione, degasaggio, erogazione dal basso verso l’alto |
| Perdita della tenuta in età avanzata | Assestamento da compressione; epossidica crepata | Finestra di compressione del datasheet; incapsulamento a basso modulo |
Come viene verificata l’integrità della sigillatura in produzione?
Le prove di immersione secondo la IEC 60529 sono prove di tipo: lente, con esito superato/non superato e prive di valore diagnostico. Per la produzione,collaudo delle perdite a decadimento di pressione (o a decadimento del vuoto)è la fase di verifica pratica:
Metodo:Pressurizzare l’involucro sigillato a una pressione definita, stabilizzare e misurare la caduta di pressione in un tempo prestabilito.
Limite di accettazione:Derivalo da unità di correlazione, ovvero campioni noti come validi e campioni che presentano perdite intenzionali, entrambi convalidati tramite test di immersione.
Posizionamento:Test dopo la chiusura e l’installazione del pressacavo, e dopo la polimerizzazione dell’incapsulamento quando questo fa parte del percorso di tenuta.
Le prove di decadimento verificano la coerenza del processo. Non sostituiscono la prova di tipo IP.
Autoverifica del processo di sigillatura
Intervallo di compressione della guarnizione confermato rispetto alla scheda tecnica del fornitore
Sequenza di serraggio del coperchio a schema incrociato e passaggi multipli definita nelle istruzioni di lavoro
Diametro esterno del cavo misurato sui lotti in ingresso; pressacavi selezionati per un accoppiamento a metà gamma
Specifiche di coppia separate per il corpo della guarnizione e il dado di chiusura, applicate con utensili calibrati
Forza di accoppiamento del connettore verificata e facce di accoppiamento mascherate prima dell’incapsulamento
Materiale di incapsulamento abbinato all'ambiente termico e chimico; substrato pre-essiccato
Specificati degasaggio sotto vuoto e erogazione dal basso verso l’alto
Limite di accettazione del test di tenuta correlato ai risultati delle prove di tipo IP
Domande frequenti
Il rivestimento conformale può sostituire l’incapsulamento per IP67?
No.Rivestimento conformaleprotegge la superficie della scheda dalla condensa, ma non sigilla l’involucro o le interfacce dei connettori.
Un alloggiamento sigillato per esterni dovrebbe includere una presa d’aria?
Spesso sì. Una valvola di equalizzazione della pressione con membrana riduce la pressione dovuta ai cicli termici sulle guarnizioni, ma deve essere inclusa nella prova di tipo IP.
È possibile rilavorare un connettore resinato?
Raramente. Il silicone a volte può essere rimosso; l’epossidica rigida di solito non può essere rimossa senza danneggiare la scheda, quindi verifica la forza di accoppiamento prima dell’incapsulamento.
Pianificare la sigillatura nel processo di assemblaggio del PCBA
PCBCart assembla PCBA secondo un sistema di gestione della qualità IATF 16949, conTracciabilità UID MES intelligente. Se stai preparando una realizzazione IoT industriale per esterni, inviaci i tuoi file PCBA insieme ai requisiti per l’involucro e la sigillatura. In questo modo la scelta dei connettori, il posizionamento e la pulizia della scheda saranno allineati al tuo processo di sigillatura fin dalla prima produzione.
Risorse utili
Applicazione del rivestimento conforme nell'assemblaggio PCB
Consigli potenti per aiutare PCB e PCBA a funzionare meglio in ambienti ostili


