



I moduli di alimentazione a commutazione (SMPS) ad alta densità integrano induttori di potenza, trasformatori, MOSFET e circuiti integrati di feedback/controllo a passo fine su schede sempre più compatte. Dal punto di vista dell’assemblaggio, questo crea un problema fondamentalmente diverso rispetto alle schede puramente di potenza o puramente di controllo digitale: lo stesso pannello ora ospita componenti con masse termiche, altezze di distanziamento e tolleranze di passo estremamente diverse. Portare un modulo SMPS ad alta densità attraverso i processi SMT e THT senza compromettere né lo stadio di potenza né lo stadio di controllo richiede una pianificazione accurata del processo in ogni stazione.
Perché i layout SMPS ad alta densità rappresentano una sfida per l’assemblaggio
Un tipico modulo SMPS ad alta densità colloca induttori di potenza o trasformatori di grandi dimensioni — spesso più alti di diversi millimetri rispetto ai componenti circostanti — direttamente adiacenti a controllori PWM con passo di 0,4 mm o più fine, amplificatori di rilevamento della corrente e driver di gate. Da questo schema di layout derivano direttamente due conflitti:
Differenza di altezza durante il posizionamento e il riflusso.I componenti magnetici di potenza ad alto profilo possono ombreggiare le aperture adiacenti dello stencil durante la stampa della pasta saldante e interferire con la distanza di sicurezza per la testa di posizionamento se la spaziatura tra i package non è stata verificata rispetto all’altezza reale del componente, e non solo al contorno dell’ingombro sul PCB.
Conflitto di passo nella fase di incollaggio e posizionamento.I dispositivi di controllo QFN/BGA a passo fine posizionati vicino a grandi componenti di potenza discreti richiedono una progettazione indipendente delle aperture dello stencil (rapporti di apertura ridotti,mascherine a gradiniove giustificato) in modo che il processo di stampa ottimizzato per i componenti dello stadio di potenza non comprometta la precisione di deposizione sui footprint dello stadio di controllo.
Affrontare questo problema inizia con la revisione DFM, prima che la scheda arrivi in linea: le zone di esclusione dei componenti attorno ai componenti magnetici alti e una progettazione dello stencil che tratti le regioni di potenza e di controllo come aree di stampa separate sono le due misure di mitigazione più efficaci disponibili nella fase di progettazione.
Progettazione del profilo di rifusione per masse termiche miste
Il principale rischio di assemblaggio su queste schede è di natura termica, non meccanica: un induttore di potenza o un trasformatore ha una massa termica tale da riscaldarsi e raffreddarsi molto più lentamente rispetto a un circuito integrato di controllo di piccole dimensioni sullo stesso pannello. Un approccio di rifusione a zona singola, regolato sulla media dei componenti presenti sulla scheda, in genere porterà o a un riscaldamento insufficiente dei componenti di potenza di grandi dimensioni, con il rischio di una bagnatura incompleta della saldatura sui terminali del trasformatore, oppure a un surriscaldamento dei circuiti integrati di controllo più piccoli e a minor massa, spingendoli verso il limite superiore della loro tolleranza di rifusione e aumentando il rischio per i componenti sensibili all’umidità o termicamente critici.
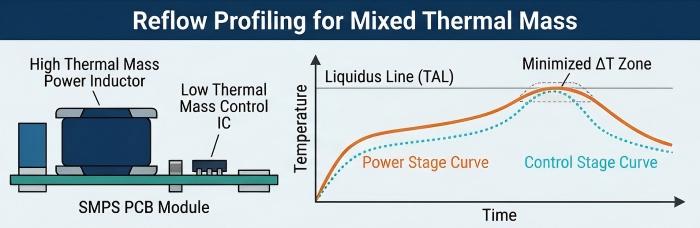
È qui che la profilazione di rifusione a più zone viene applicata in modo mirato invece di essere trattata come una ricetta fissa. Sul nostro forno di rifusione JTR-1200D-N, i setpoint di temperatura indipendenti per le zone consentono di regolare le fasi di salita e di ammollo in modo che i componenti di grande massa raggiungano un tempo sopra il liquidus adeguato senza costringere i componenti più piccoli sul lato di controllo a superare il loro limite massimo di temperatura. In pratica, questo significa:
La profilazione viene eseguita con termocoppie posizionate sia sul componente di potenza più grande sia sul circuito integrato di controllo più piccolo/più sensibile dal punto di vista termico sul pannello, non su un singolo punto di riferimento.
La velocità di aumento della temperatura e la durata di mantenimento sono impostate per ridurre il più possibile il delta di temperatura tra questi due estremi, per quanto lo consenta il numero di zone del forno, invece di ottimizzare solo per uno dei due estremi.
La convalida del profilo segue la prassi standard di profilazione termica di rifusione, in linea con la classificazione J-STD-020 per i dispositivi sensibili all’umidità presenti sulla scheda.
Le schede con un intervallo insolitamente ampio di massa termica dei componenti a volte richiedono anche una revisione della lega di pasta o del profilo distinta dall’impostazione predefinita standard della scheda — si tratta di una decisione da prendere nella fase di revisione del progetto, non di qualcosa da correggere successivamente in linea.
Saldatura selettiva a onda per terminali di potenza THT
I moduli SMPS ad alta densità combinano spesso circuiteria di controllo SMT con terminali di potenza a foro passante: gambe di fissaggio del dissipatore, pin di connettori ad alta corrente o induttori di potenza THT che non sono pratici da saldare a rifusione. La saldatura a onda standard non è praticabile in questo caso, poiché un passaggio completo in onda esporrebbe i componenti di controllo SMD adiacenti a una seconda sollecitazione termica e al contatto con l’onda di saldatura, condizioni per le quali non sono stati progettati.
Questo è il caso d’uso specifico persaldatura a onda selettiva automatizzataSul nostro sistema di saldatura selettiva ZSWHPS-11-2, il contatto localizzato con onda protetta da azoto viene applicato solo ai pad THT definiti — terminali di potenza e piedini di fissaggio del dissipatore — mentre il circuito di controllo SMD circostante, già rifuso, non subisce alcuna ulteriore sollecitazione termica o meccanica. La protezione con azoto durante il passaggio selettivo riduce inoltre l’ossidazione nel giunto di saldatura, aspetto che conta in modo sproporzionato sui terminali THT ad alta corrente, dove l’integrità del giunto influisce direttamente sulle prestazioni nel tempo ai cicli termici.
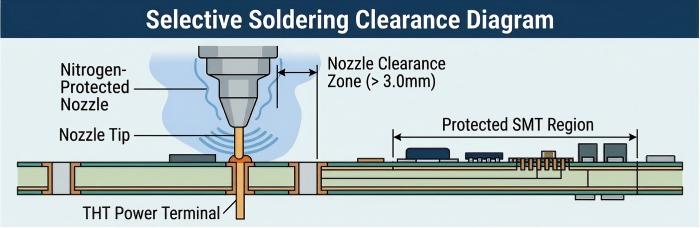
La progettazione delle attrezzature è importante tanto quanto i parametri di saldatura in questo caso: la programmazione degli ugelli e la progettazione dei pallet devono tenere conto della vicinanza dei componenti magnetici di potenza di grande altezza ai pad THT da saldare, in modo che la geometria del passaggio selettivo non rischi di entrare in contatto con i componenti adiacenti.
Strategia di ispezione: SPI e AOI a circuito chiuso
Le schede a tecnologia mista traggono un beneficio sproporzionato dall’ispezione a ciclo chiuso, perché la deriva della stampa della pasta o del posizionamento su un lato della scheda (ad esempio, nell’area di controllo a passo fine) può essere mascherata in un semplice controllo AOI di tipo superato/non superato se il rendimento complessivo della scheda appare ancora accettabile.
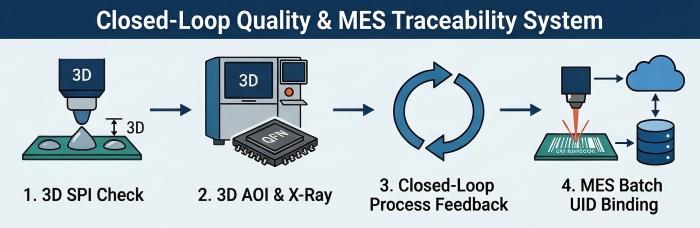
SPI 3Dmisura il volume, l’altezza e l’area della pasta su ogni piazzola immediatamente dopo la stampa — fondamentale nei progetti con stencil a gradini in cui le zone di potenza e di controllo sono stampate con diversi rapporti di apertura, poiché una deviazione di stampa in una zona non dovrebbe essere valutata rispetto a una singola banda di tolleranza estesa all’intera scheda.
AOI 3Dapplicata dopo il posizionamento e il riflusso, rileva lo scostamento di posizionamento e il rischio di tombstoning, più probabili sulle impronte di controllo a passo fine situate vicino a componenti alti, dove sia l’angolo di approccio della testa di posizionamento sia la linea di vista dell’ispezione post-posizionamento risultano più limitati.
Ispezione a raggi X off-line, con capacità ad angolo obliquo, supporta i controlli delle cavità (voiding) BGA e QFN sui package lato controllo — particolarmente rilevante quando il profilo termico è stato ottimizzato per i componenti lato potenza e la qualità delle giunzioni di saldatura sul lato controllo necessita di una conferma indipendente.
Il valore dello SPI/AOI ad anello chiuso su questo tipo di scheda consiste specificamente nel fatto che i dati di pasta e posizionamento possono essere reintrodotti nei parametri di processo zona per zona, invece di regolare un’unica impostazione globale in risposta a una metrica di resa aggregata.
Tracciabilità MES per l’analisi delle cause radice dei dispositivi di potenza
La tracciabilità a livello di lotto dei semiconduttori di potenza e dei componenti magnetici è sproporzionatamente importante negli assemblaggi SMPS, poiché i guasti sul campo nei convertitori di potenza sono spesso correlati alla temperatura o al lotto piuttosto che a difetti casuali. Il nostroPiattaforma MES intelligente, con UID marcato al laser a livello di scheda o pannello, collega i dati critici di lotto/partita dei componenti di potenza (MOSFET, induttori di potenza, IC di controllo) al numero di serie dell’unità finita nel punto di assemblaggio.
Questa struttura di tracciabilità è ciò che rende l’analisi delle cause alla radice su un’unità restituita dal campo effettivamente attuabile invece che puramente speculativa: se emerge un modello di guasto all’interno di una popolazione di unità in esercizio, i dati a livello di lotto registrati in fase di assemblaggio consentono di avviare l’indagine partendo da “quale lotto, quale ciclo di profilo di rifusione, quale passaggio di ispezione” invece che cominciare da zero.
Raccomandazioni DFM per l’assemblaggio di SMPS ad alta densità
Riassumendo quanto sopra, le priorità DFM specifiche per i moduli SMPS ad alta densità sono:
Rivedere le zone di esclusione dei componenti intorno ai magnetici di potenza alti in relazione alla reale testa di posizionamento e alle distanze di sicurezza dell’AOI post-posizionamento, non solo alla courtyard dell’impronta.
Tratta le regioni di potenza e di controllo dello stencil come zone di stampa indipendenti per la progettazione delle aperture, invece di applicare un unico rapporto spessore/apertura dello stencil all’intera scheda.
Contrassegnare i terminali di potenza THT a bandiera e i piedini del dissipatore per la saldatura selettiva già in fase di layout, assicurando un’adeguata distanza per l’accesso dell’ugello di saldatura selettiva, confermata prima dell’inizio della progettazione del fissaggio.
Specificare come standard la definizione di profili di rifusione a doppio riferimento (componente con la massa termica maggiore e circuito integrato di controllo più sensibile alla temperatura)Voce dell'elenco di controllo DFMper qualsiasi scheda con un’ampia gamma di masse termiche dei componenti.
Conferma i requisiti di tracciabilità MES — in particolare quali componenti di potenza richiedono l’associazione UID a livello di lotto — durante la pianificazione NPI, non dopo la costruzione del primo articolo.
Per i progetti in cui il rischio di deformazione su pannelli più grandi aggrava i problemi di posizionamento e di gioco sopra descritti,accessori in pietra sinteticautilizzato durante il riflusso può contribuire a mantenere la planarità del pannello entro le tolleranze da cui dipendono il posizionamento a passo fine e l’ispezione AOI.
L’assemblaggio ad alta densità di un SMPS è in definitiva un problema di coordinamento tra due popolazioni di componenti molto diverse che condividono lo stesso pannello: magnetici di potenza ad alta massa e circuiteria di controllo a passo fine, ciascuna con proprie esigenze di posizionamento, termiche e di ispezione. Affrontare questo aspetto nella fase di DFM, invece di compensarlo dopo il primo articolo, è ciò che determina se un progetto raggiunge il rendimento di produzione al primo tentativo oppure richiede costosi cicli di rilavorazione. Le decisioni di processo qui delineate — zonizzazione dello stencil, profilazione di rifusione a doppio riferimento, saldatura selettiva, SPI/AOI ad anello chiuso e tracciabilità MES a livello di lotto — sono le leve disponibili per rendere prevedibile tale risultato.
Se stai sviluppando un SMPS ad alta densità o un modulo di potenza e desideri un parere tecnico prima di confermare un layout o richiedere un preventivo,invia il tuo progetto per la valutazione dell'assemblaggioIl nostro team esaminerà l'autorizzazione al posizionamento, la strategia di profilazione termica e i requisiti di ispezione come parte del processo di preventivazione.
Risorse utili
•Ispezione a raggi X con angolo obliquo per schede BGA ATE
•Quadro di miglioramento del First Pass Yield per il PCBA di strumenti diagnostici
•Requisito di progettazione dello stencil per componenti QFN per le prestazioni ottimali del PCBA
•Calcolo del rapporto d’area nella progettazione degli stencil per pasta saldante
•Controllo DFM gratuito


