


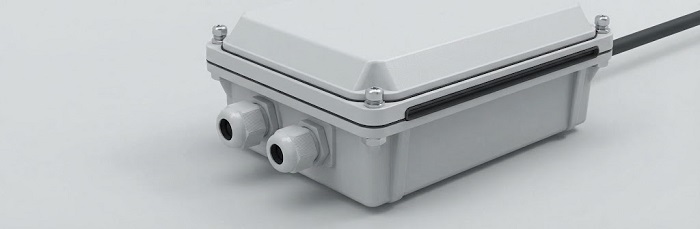
การได้มาตรฐาน IP67 สำหรับโหนด IoT กลางแจ้งไม่ได้เกิดจากการออกแบบตู้หุ้มเพียงอย่างเดียว แต่จะสำเร็จหรือไม่ขึ้นอยู่กับสามขั้นตอนการประกอบ ได้แก่ การบีบอัดปะเก็น การติดตั้งเคเบิลแกลนด์ และการอัดเรซินปิดผนึกขั้วต่อแต่ละขั้นตอนจะมีขอบเขตของกระบวนการเป็นของตัวเอง และแต่ละขั้นตอนจะเกิดความล้มเหลวในรูปแบบที่คาดเดาได้เมื่อไม่สามารถควบคุมขอบเขตนั้นได้
คู่มือนี้ครอบคลุมเฉพาะขั้นตอนการซีลเท่านั้น การตรวจสอบคุณภาพด้านการบูรณาการทางกลและทางไฟฟ้าสำหรับยูนิตที่ประกอบเสร็จแล้ว รวมถึงการตรวจสอบตัวยึด การจัดเส้นทางสายรัด และการทดสอบการทำงาน ได้ครอบคลุมอยู่ในคู่มือแยกต่างหากของเราเกี่ยวกับการตรวจสอบคุณภาพการบูรณาการระดับการประกอบกล่อง
IP65 และ IP67 ต้องการอะไรจากกระบวนการประกอบ?
มาตรฐาน IEC 60529 กำหนดรหัส IP มีการจัดระดับสองแบบที่โดดเด่นสำหรับอุปกรณ์ IoT อุตสาหกรรมกลางแจ้ง:
IP65ป้องกันฝุ่นเข้าได้อย่างสมบูรณ์ และป้องกันน้ำที่ฉีดด้วยหัวฉีดขนาด 6.3 มม. ที่มีแรงดันต่ำ
IP67:ป้องกันฝุ่นเข้าได้อย่างสมบูรณ์ และป้องกันการแช่น้ำชั่วคราวที่ระดับความลึก 1 เมตร เป็นเวลา 30 นาที
นัยด้านกระบวนการเกิดขึ้นตามผลการทดสอบ ลำเจ็ทน้ำจะกระแทกซีลเป็นช่วงๆ และมาจากมุมที่จำกัด ดังนั้น IP65 จึงยอมรับความไม่สม่ำเสมอเล็กน้อยได้ การแช่ในน้ำจะสร้างแรงดันนิ่งบนเส้นทางซีลทุกจุดพร้อมกันตลอดระยะเวลาการทดสอบ ปะเก็นที่ถูกกดไม่แน่นพอที่มุมใดมุมหนึ่ง หรือกแลนด์ที่หนีบอยู่ใกล้ขีดจำกัดช่วงการหนีบ อาจผ่านการทดสอบด้วยสายยางฉีดน้ำ แต่ยังคงล้มเหลวเมื่อทดสอบการแช่น้ำ
ระดับการป้องกัน IP เป็นผลการทดสอบตามประเภทของการออกแบบ การซีลในกระบวนการผลิตต้องทำให้ได้เงื่อนไขเดียวกับที่ผ่านการทดสอบตามประเภทในทุก ๆ ชิ้น
ซีลควรถูกบีบอัดมากแค่ไหน?
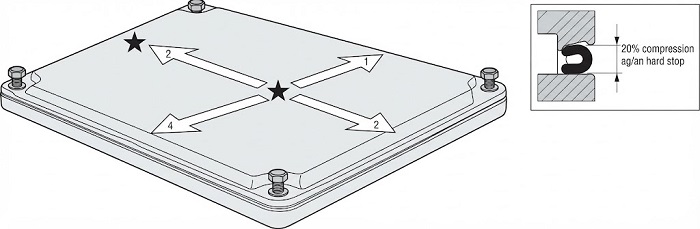
หน้าต่างการบีบอัด
ช่วงที่ถูกต้องมาจากเอกสารข้อมูล (datasheet) ของผู้ผลิตปะเก็น เอกสารแนวทางการออกแบบซีลยางอีลาสโตเมอร์ที่มีการเผยแพร่ทั่วไป เช่น Parker O-Ring Handbook มักระบุให้กดอัดประมาณ 15–30% สำหรับซีลหน้ายางอีลาสโตเมอร์แบบตันในงานสถิต ขึ้นอยู่กับหน้าตัด โฟมเซลล์ปิดและปะเก็นฟองน้ำโดยทั่วไปจะถูกออกแบบให้ใช้การกดอัดที่มากกว่า ให้ใช้ค่าทั่วไปใด ๆ เป็นเพียงจุดเริ่มต้น แล้วตรวจสอบยืนยันกับวัสดุและค่าความแข็ง (durometer) เฉพาะอีกครั้ง
การบีบอัดอาจล้มเหลวได้สองทิศทาง:
น้อยเกินไป:เส้นทางการรั่วไหลยังคงอยู่บริเวณความไม่เรียบของผิวหน้า แนวรอยแยกของชิ้นงานขึ้นรูป และมุมต่าง ๆ
มากเกินไป:ปะเก็นเกิดการยุบตัวถาวร เกิดรอยร้าว หรือถูกบีบอัดหลุดออกจากร่อง มักผ่านการทดสอบเบื้องต้นได้ แต่ล้มเหลวหลังจากการไล่วัฏจักรความร้อน
แรงบิดและลำดับของตัวยึด
การอัดจะสม่ำเสมอได้เท่ากับลำดับการขันเท่านั้น:
ใช้รูปแบบกากบาท (ดาว)ห้ามขันตามลำดับไปรอบๆ ขอบเขตโดยเด็ดขาด
ขันให้แน่นเป็นหลายรอบ:การขันเบา ๆ หนึ่งครั้ง ขันระดับกลางหนึ่งครั้ง แล้วจึงขันให้ได้แรงบิดสุดท้าย
ใช้ค่าแรงบิดตามสเปกที่ผู้ผลิตตู้กำหนดกล่องพลาสติกที่มีอินเสิร์ตเกลียวมีขีดจำกัดต่ำ
ควรใช้ตัวจำกัดการบีบอัดหรือการหยุดแบบตัดขาดในการออกแบบ ทำให้รูปทรงกำหนดแรงอัดแทนความรู้สึกของผู้ใช้งาน
ทำไมคอนเน็กเตอร์ต่อสายเคเบิลจึงรั่ว และการควบคุมแรงบิดทำอย่างไร?
การจับคู่ข้อต่อสายเคเบิลให้เหมาะกับเส้นผ่านศูนย์กลางภายนอกของสายเคเบิล
ข้อต่อสวมสายทุกชิ้นจะมีช่วงการหนีบที่ระบุไว้ สายเคเบิลที่มีเส้นผ่านศูนย์กลางภายนอกอยู่ด้านล่างของช่วงนั้นเป็นสาเหตุที่พบบ่อยที่สุดอย่างหนึ่งของความล้มเหลวของระดับการป้องกัน IP67 เนื่องจากชิ้นส่วนยึดไม่สามารถสร้างแรงกดรอบแนวรัศมีบนฉนวนหุ้มสายได้มากเพียงพอ
วัดเส้นผ่านศูนย์กลางภายนอกจริงของสายเคเบิลในล็อตที่เข้ามา ความคลาดเคลื่อนของแจ็กเก็ตจะแตกต่างกันไปตามซัพพลายเออร์
ตั้งเป้าความกระชับในระดับปานกลาง
ใช้เม็ดมีดแบบหลายรูหรือเม็ดมีดแบบลดขนาดสำหรับสายเคเบิลขนาดเล็กหรือหลายเส้น
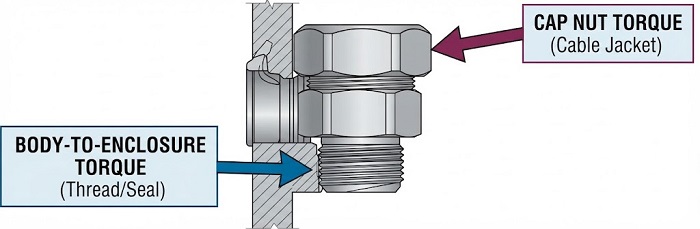
สองอินเทอร์เฟซ สองค่าแรงบิด
ตัวถังต่อกับโครงยึด:เกลียวทางเข้าพร้อมแหวนอัดหรือโอริง ใช้ค่าทอร์กที่ผู้ผลิตข้อต่อเกลียวกำหนดไว้ (ดูเพิ่มเติมได้ใน IEC 62444)
หมุนหมวกน็อตเข้ากับสายเคเบิล:สิ่งนี้ตั้งค่าการบีบอัดขณะสวมเสื้อแจ็กเก็ต
การขันน็อตฝาครอบแน่นเกินไปอาจทำให้ปลอกหุ้ม PVC หรือ TPE ที่นุ่มเสียรูป และทำให้เกิดการไหลเย็น ซึ่งจะทำให้ประสิทธิภาพการซีลลดลงอย่างช้าๆ เมื่อเวลาผ่านไป ควรใช้เครื่องมือขันที่ตั้งค่าแรงบิดได้อย่างแม่นยำและบันทึกค่าแรงบิดที่ใช้ไว้
อะไรเป็นตัวกำหนดคุณภาพของการอัดสารหล่อหุ้มคอนเน็กเตอร์?
การตรวจสอบแรงผสมก่อนการหยอดหม้อ
การอัดหล่อเป็นกระบวนการที่แทบจะไม่สามารถย้อนกลับได้ ก่อนการห่อหุ้ม ให้ตรวจสอบว่าคอนเน็กเตอร์แต่ละตัวสามารถเสียบเข้าหรือถอดออกได้ภายในช่วงแรงที่ระบุ ขั้นตอนอ้างอิงทั่วไปคือ EIA-364-13 การตรวจสอบนี้ช่วยตรวจจับขั้วสัมผัสที่คดงอ ความเสียหายของโครงตัวเรือนจากการบัดกรีหรือการจัดการก่อนหน้า และการเยื้องศูนย์ ปิดบังผิวหน้าสำหรับการเชื่อมต่อ และตรวจสอบความถูกต้องของการปิดบังก่อนการจ่ายวัสดุ
การเลือกวัสดุ
| เคมี | จุดแข็ง | ข้อควรระวัง |
|---|---|---|
| อีพ็อกซี่ | แข็ง คงทนต่อสารเคมี การยึดเกาะแข็งแรง | ความเค้นจากความไม่ตรงกันของ CTE; เปราะภายใต้การปั่นรอบอุณหภูมิ |
| โพลียูรีเทน | ยืดหยุ่น ทนความชื้นและการเสียดสี | ไวต่อความชื้นระหว่างการบ่ม มีแนวโน้มเกิดฟอง |
| ซิลิโคน | ช่วงอุณหภูมิกว้างที่สุด ความเครียดของชิ้นส่วนต่ำ | การยึดเกาะที่อ่อนกว่า อาจต้องใช้ไพรเมอร์ |
สำหรับโหนดกลางแจ้งที่มีการเปลี่ยนแปลงของอุณหภูมิรายวันอย่างกว้างขวาง วัสดุที่มีมอดูลัสต่ำกว่าจะช่วยลดความเค้นที่เกิดขึ้นกับจุดบัดกรีและตัวโครงของขั้วต่อได้โดยทั่วไป
การไล่อากาศ การจ่าย และการบ่ม
อบแห้งล่วงหน้าแผงวงจร PCBA และตัวเครื่องคอนเน็กเตอร์สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับโพลียูรีเทน ซึ่งความชื้นที่ถูกดูดซึมจะก่อให้เกิดฟองก๊าซ CO₂
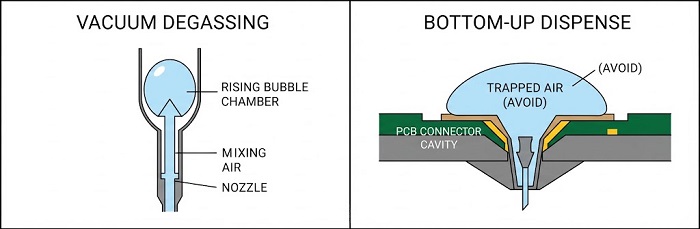
ดูดอากาศออกจากส่วนผสมด้วยระบบสูญญากาศภายในอายุการใช้งานของมัน
จ่ายออกจากจุดที่ต่ำที่สุดและค่อย ๆ เติม เพื่อให้อากาศถูกดันขึ้นด้านบนแทนที่จะถูกกักอยู่ใต้ชิ้นส่วน
ปฏิบัติตามตารางการบ่มของซัพพลายเออร์และเฝ้าดูความร้อนคายออกในงานเทขนาดใหญ่ การบ่มเป็นช่วง ๆ จะจำกัดอุณหภูมิสูงสุดและความเค้นตกค้าง
บันทึกอัตราส่วนการผสม หมายเลขล็อตของวัสดุ และโปรไฟล์การบ่มกับหมายเลขซีเรียลไอดีของแต่ละหน่วย เพื่อให้สามารถติดตามความล้มเหลวภาคสนามไปยังสาเหตุรากเหง้าได้
สาเหตุรากฐานของกระบวนการที่พบบ่อยในการทำให้ซีลล้มเหลวมีอะไรบ้าง?
| ความล้มเหลว | สาเหตุรากฐานทั่วไป | มาตรการตอบโต้ |
|---|---|---|
| ฝารั่วที่มุมด้านหนึ่ง | การขันแบบลำดับขั้นตอนครั้งเดียว | แรงบิดหลายรอบในรูปแบบไขว้ |
| การรั่วตลอดแนวสายเคเบิล | OD ที่ขอบช่วงของต่อม | การตรวจสอบ OD ขาเข้า; การเลือกระดับกลาง |
| การรั่วของตัวเรือนต่อม | แหวนรองหายไป; แรงบิดของเกลียวที่ไม่สามารถควบคุมได้ | กำหนดสเปกแรงบิดของตัวถังแยก |
| ช่องว่างในการหยอดสารยึดเหนี่ยว | ไม่มีการไล่อากาศ; ชั้นรองพื้นเปียกชื้น; การเติมจากด้านบนสู่ด้านล่าง | อบแห้งล่วงหน้า กำจัดแก๊ส จ่ายจากด้านล่างขึ้นด้านบน |
| การสูญเสียซีลในช่วงบั้นปลายชีวิต | การยุบตัวถาวร; อีพ็อกซี่แตกร้าว | หน้าต่างการบีบอัดของแผ่นข้อมูล; การอัดหุ้มด้วยวัสดุโมดูลัสต่ำ |
การตรวจสอบความสมบูรณ์ของซีลในกระบวนการผลิตทำอย่างไร?
การทดสอบการแช่น้ำตามมาตรฐาน IEC 60529 เป็นการทดสอบประเภทหนึ่งที่ทำได้ช้า มีเพียงผลผ่าน/ไม่ผ่าน และไม่มีคุณค่าด้านการวินิจฉัย สำหรับการผลิตการทดสอบการรั่วแบบค่าความดันลดลง (หรือค่าความดันสูญญากาศลดลง)คือขั้นตอนการตรวจสอบในทางปฏิบัติ:
วิธีการเพิ่มความดันให้กับตู้ปิดผนึกจนถึงค่าที่กำหนด รอให้เสถียร แล้ววัดการลดลงของความดันในช่วงเวลาที่กำหนด
ขีดจำกัดการยอมรับได้มาจากหน่วยความสัมพันธ์ หมายถึงตัวอย่างที่เป็นที่ยอมรับว่าถูกต้องและจงใจทำให้เกิดการรั่วไหลซึ่งผ่านการตรวจสอบความถูกต้องด้วยการทดสอบการแช่
ตำแหน่งทดสอบหลังจากการปิดและติดตั้งเกลียวแล้ว และหลังจากการบ่มวัสดุอัดหุ้ม เมื่อวัสดุอัดหุ้มเป็นส่วนหนึ่งของเส้นทางการซีล
การทดสอบการเสื่อมสภาพใช้สำหรับตรวจสอบความสม่ำเสมอของกระบวนการ โดยไม่ใช้ทดแทนการทดสอบประเภท IP
การตรวจสอบตนเองกระบวนการซีล
ยืนยันช่วงการอัดตัวของปะเก็นตามแผ่นข้อมูลจำเพาะจากผู้จัดหา
ลำดับแรงบิดฝาครอบแบบหลายรอบด้วยรูปแบบไขว้ถูกกำหนดไว้ในคำแนะนำการทำงาน
วัดเส้นผ่านศูนย์กลางสายเคเบิลจากล็อตที่รับเข้า; เลือกข้อต่อสายให้พอดีในช่วงค่ากลาง
ระบุค่าแรงบิดแยกกันสำหรับตัวเสื้อแกลนด์และน็อตฝาครอบ โดยต้องใช้เครื่องมือที่ผ่านการสอบเทียบ
ตรวจสอบแรงเชื่อมต่อของคอนเน็กเตอร์แล้ว และปิดบังพื้นผิวประกบก่อนการอัดวัสดุ (พ็อตติ้ง)
วัสดุปลูกที่เหมาะสมกับสภาพแวดล้อมทางความร้อนและเคมี; ทำให้วัสดุตั้งต้นแห้งล่วงหน้า
ระบุการกำจัดก๊าซด้วยสุญญากาศและการจ่ายจากด้านล่างขึ้นด้านบน
ขีดจำกัดการยอมรับการทดสอบการรั่วที่สัมพันธ์กับผลการทดสอบตามประเภท IP
คำถามที่พบบ่อย
การเคลือบแบบคอนฟอร์มอลสามารถทดแทนการอัดบล็อกเพื่อให้ได้มาตรฐาน IP67 ได้หรือไม่?
ไม่สารเคลือบป้องกันช่วยปกป้องพื้นผิวบอร์ดจากการควบแน่นของไอน้ำ แต่ไม่ได้ปิดผนึกตู้หุ้มอุปกรณ์หรือจุดเชื่อมต่อ
ตู้หุ้มกลางแจ้งแบบปิดสนิทควรมีช่องระบายอากาศหรือไม่?
บ่อยครั้งใช่ ช่องระบายอากาศปรับสมดุลความดันของเมมเบรนช่วยลดความดันจากการเปลี่ยนแปลงอุณหภูมิต่อซีล แต่จะต้องถูกนำไปรวมในการทดสอบประเภท IP
ขั้วต่อที่ถูกอัดบรรจุด้วยวัสดุเคลือบสามารถนำมาซ่อมแก้ไขได้หรือไม่?
ไม่ค่อยจะเป็นไปได้ ซิลิโคนบางครั้งสามารถถอดออกได้ ส่วนอีพ็อกซีชนิดแข็งโดยทั่วไปไม่สามารถถอดออกได้โดยไม่ทำให้บอร์ดเสียหาย ดังนั้นควรตรวจสอบแรงกดประกบก่อนทำการหยอดพอตติ้ง
การปิดผนึกตามแผนเข้าสู่กระบวนการประกอบแผงวงจรพิมพ์
PCBCart ประกอบ PCBA ภายใต้ระบบการจัดการคุณภาพ IATF 16949 โดยมีการติดตามย้อนกลับ UID ของระบบ MES อัจฉริยะหากคุณกำลังเตรียมสร้างระบบ IoT อุตสาหกรรมกลางแจ้ง กรุณาส่งไฟล์ PCBA ของคุณมาพร้อมกับข้อกำหนดด้านตู้หุ้มอุปกรณ์และการซีล เพื่อให้การเลือกคอนเน็กเตอร์ การจัดวาง และความสะอาดของบอร์ด สอดคล้องกับกระบวนการซีลของคุณตั้งแต่การผลิตครั้งแรก
แหล่งข้อมูลที่เป็นประโยชน์
การเคลือบผิวป้องกัน (Conformal Coating) ในการประกอบแผงวงจรพิมพ์ (PCB)


