



โมดูลแหล่งจ่ายไฟแบบสวิตช์โหมดความหนาแน่นสูง (SMPS) รวมตัวเหนี่ยวนำกำลัง ทรานส์ฟอร์เมอร์ MOSFET และไอซีป้อนกลับ/ควบคุมแบบขาเนื้อละเอียด ไว้บนบอร์ดที่มีขนาดกะทัดรัดมากขึ้นเรื่อย ๆ ในมุมมองของการประกอบ นี่ก่อให้เกิดปัญหาที่แตกต่างโดยสิ้นเชิงจากทั้งบอร์ดกำลังล้วนหรือบอร์ดควบคุมดิจิทัลล้วน: แผงเดียวกันตอนนี้ต้องรองรับคอมโพเนนต์ที่มีมวลความร้อน ระยะยกตัวจากบอร์ด และความเผื่อระยะห่างขา ที่แตกต่างกันอย่างมาก การทำให้โมดูล SMPS ความหนาแน่นสูงผ่านกระบวนการ SMT และ THT ได้โดยไม่ลดทอนประสิทธิภาพทั้งสเตจกำลังและสเตจควบคุม จำเป็นต้องมีการวางแผนกระบวนการอย่างรอบคอบในทุกสถานี
เหตุใดเลย์เอาต์ SMPS ความหนาแน่นสูงจึงเป็นความท้าทายในการประกอบ
ในโมดูล SMPS ความหนาแน่นสูงทั่วไป มักจะวางตัวเหนี่ยวนำกำลังหรือหม้อแปลงที่มีขนาดใหญ่ ซึ่งมักจะมีความสูงมากกว่าส่วนประกอบรอบข้างหลายมิลลิเมตร ไว้ติดกันกับคอนโทรลเลอร์ PWM ที่มีระยะพิช 0.4 มม. หรือเล็กกว่า แอมพลิฟายเออร์ตรวจวัดกระแส และเกตไดรเวอร์ รูปแบบการจัดวางเช่นนี้ก่อให้เกิดข้อขัดแย้งโดยตรงสองประการ:
ส่วนต่างของความสูงระหว่างการวางและการรีโฟลว์แม่เหล็กกำลังสูงที่มีความสูงมากอาจบังช่องเปิดของสเตนซิลที่อยู่ติดกันระหว่างการพิมพ์บัดกรี และรบกวนระยะเคลียร์ของหัววางชิ้นส่วนได้ หากระยะห่างระหว่างแพ็คเกจไม่ได้รับการตรวจสอบให้สอดคล้องกับความสูงจริงของคอมโพเนนต์ แต่พิจารณาเพียงแค่เค้าโครงฟุตพริ้นต์
ความขัดแย้งของระยะห่างขาในขั้นตอนการพิมพ์บัดกรีและการวางชิ้นส่วนอุปกรณ์ควบคุมแบบ QFN/BGA ระยะพิทช์ละเอียดที่อยู่ใกล้กับอุปกรณ์กำลังแบบดิสครีตขนาดใหญ่จำเป็นต้องมีการออกแบบช่องเปิดสเตนซิลแยกต่างหาก (อัตราส่วนช่องเปิดที่ลดลง,ลายฉลุแบบขั้นบันได(เมื่อมีเหตุผลรองรับ) เพื่อให้กระบวนการพิมพ์ที่ปรับจูนสำหรับคอมโพเนนต์ในส่วนกำลังไฟฟ้าไม่ทำให้ความแม่นยำในการพิมพ์ลงบนฟุตพรินต์ของส่วนควบคุมลดลง
การแก้ไขปัญหานี้ต้องเริ่มตั้งแต่การทบทวน DFM ก่อนที่บอร์ดจะเข้าสู่สายการผลิต โดยการกำหนดเขตห้ามวางอุปกรณ์รอบๆ อุปกรณ์แม่เหล็กที่มีความสูงมาก และการออกแบบสเตนซิลที่จัดให้บริเวณภาคจ่ายไฟและภาคควบคุมเป็นโซนการพิมพ์แยกจากกัน คือสองมาตรการบรรเทาปัญหาที่มีประสิทธิภาพมากที่สุดซึ่งสามารถทำได้ตั้งแต่ขั้นตอนการออกแบบ
การออกแบบโปรไฟล์การรีโฟลว์สำหรับมวลความร้อนผสม
ความเสี่ยงหลักในการประกอบบอร์ดเหล่านี้อยู่ที่ด้านความร้อน ไม่ใช่ด้านกลไก: อินดักเตอร์กำลังหรือหม้อแปลงมีมวลความร้อนมากพอที่จะทำให้ร้อนและเย็นช้ากว่า IC ควบคุมตัวเล็กบนแผงเดียวกันอย่างมาก วิธีการรีโฟลว์แบบโซนเดียวที่ปรับจูนตามค่าเฉลี่ยของชิ้นส่วนบนบอร์ดมักจะทำให้เกิดสองกรณีอย่างใดอย่างหนึ่ง: ให้ความร้อนไม่เพียงพอกับชิ้นส่วนกำลังที่มีขนาดใหญ่ เสี่ยงต่อการที่ประสานเปียกขั้วหม้อแปลงไม่สมบูรณ์ หรือให้ความร้อนมากเกินไปกับ IC ควบคุมที่มีขนาดเล็กและมวลต่ำกว่า ดันอุณหภูมิของมันเข้าใกล้ขีดบนของค่าทนรีโฟลว์ และเพิ่มความเสี่ยงต่อชิ้นส่วนที่ไวต่อความชื้นหรือมีความทนทานต่อความร้อนอยู่ในเกณฑ์วิกฤต
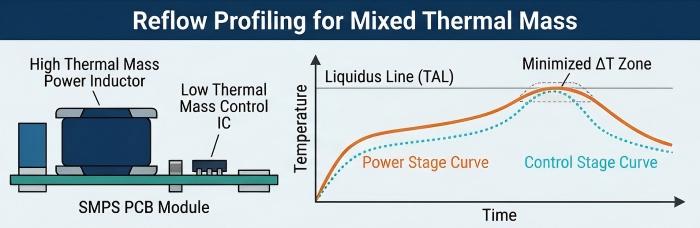
ตรงจุดนี้เองที่มีการประยุกต์ใช้โปรไฟล์รีโฟลว์แบบหลายโซนอย่างตั้งใจ แทนที่จะมองว่าเป็นสูตรที่ตายตัว ในเตารีโฟลว์รุ่น JTR-1200D-N ของเรา การตั้งค่าอุณหภูมิของแต่ละโซนอย่างอิสระช่วยให้สามารถปรับช่วงเร่งอุณหภูมิ (ramp) และช่วงแช่อุณหภูมิ (soak) ได้ เพื่อให้ชิ้นส่วนที่มีมวลมากมีเวลาเหนือจุดหลอมเหลวเพียงพอ โดยไม่ทำให้ชิ้นส่วนขนาดเล็กด้านควบคุมมีอุณหภูมิเกินกว่าค่าสูงสุดที่กำหนดไว้ ในการใช้งานจริงแล้วหมายความว่า:
การทำโปรไฟล์จะดำเนินการโดยใช้เทอร์โมคัปเปิลที่ติดตั้งทั้งบนอุปกรณ์กำลังที่มีขนาดใหญ่ที่สุดและบน IC ควบคุมที่มีขนาดเล็กที่สุด/มีความไวต่อความร้อนมากที่สุดบนแผงวงจร ไม่ใช่จุดอ้างอิงเพียงจุดเดียว
อัตราการเพิ่มอุณหภูมิและระยะเวลาแช่ถูกตั้งค่าเพื่อให้ส่วนต่างของอุณหภูมิระหว่างสองค่านี้แคบลงมากที่สุดเท่าที่จำนวนโซนของเตาอบจะเอื้ออำนวย แทนที่จะปรับให้เหมาะสมกับเพียงค่าหนึ่งค่าจากสองค่านี้เท่านั้น
การตรวจสอบโปรไฟล์เป็นไปตามแนวทางการทำโปรไฟล์อุณหภูมิการรีโฟลว์มาตรฐานที่สอดคล้องกับการจำแนกประเภทตาม J-STD-020 สำหรับอุปกรณ์ที่ไวต่อความชื้นซึ่งอยู่บนบอร์ด
ในบางครั้ง แผงวงจรที่มีช่วงมวลความร้อนของชิ้นส่วนกว้างผิดปกติอาจจำเป็นต้องพิจารณาเลือกใช้โลหะผสมของครีมประสานหรือปรับโปรไฟล์ให้แตกต่างจากค่ามาตรฐานที่ใช้กับแผงวงจรทั่วไปด้วยเช่นกัน ซึ่งนี่เป็นการตัดสินใจในขั้นตอนการทบทวนการออกแบบ ไม่ใช่สิ่งที่จะมาปรับแก้ภายหลังระหว่างการผลิตบนไลน์
การบัดกรีคลื่นแบบเลือกจุดสำหรับขั้วต่อกำลังชนิด THT
โมดูล SMPS ความหนาแน่นสูงมักผสมผสานวงจรควบคุมแบบ SMT เข้ากับขั้วต่อกำลังแบบรูทะลุ ไม่ว่าจะเป็นขาติดตั้งฮีทซิง ขาพินคอนเน็กเตอร์กระแสสูง หรืออินดักเตอร์กำลังแบบ THT ที่ไม่เหมาะสมต่อการรีโฟลว์ การบัดกรีแบบคลื่นมาตรฐานจึงไม่สามารถใช้ได้ในกรณีนี้ เนื่องจากการผ่านคลื่นเต็มรูปแบบจะทำให้ส่วนประกอบควบคุมแบบ SMD ที่อยู่ติดกันต้องเผชิญกับความร้อนรอบที่สองและการสัมผัสกับคลื่นประสาน ซึ่งไม่ได้ถูกออกแบบมาให้ทนต่อสภาวะดังกล่าว
นี่คือกรณีการใช้งานเฉพาะสำหรับการบัดกรีคลื่นแบบเลือกอัตโนมัติบนระบบบัดกรีแบบเลือกจุดรุ่น ZSWHPS-11-2 ของเรา การสัมผัสคลื่นบัดกรีเฉพาะจุดภายใต้การปกป้องด้วยไนโตรเจนจะถูกใช้เฉพาะกับแผ่นแพด THT ที่กำหนดไว้เท่านั้น — ได้แก่ ขั้วต่อกำลังและขายึดฮีทซิงก์ — ในขณะที่วงจรควบคุมแบบ SMD รอบข้างซึ่งผ่านการรีโฟลว์แล้ว จะไม่เผชิญกับความร้อนหรือแรงกลเพิ่มเติม การปกป้องด้วยไนโตรเจนระหว่างขั้นตอนการบัดกรีแบบเลือกจุดยังช่วยลดการเกิดออกซิเดชันที่จุดประสาน ซึ่งมีความสำคัญอย่างยิ่งกับขั้วต่อ THT กระแสสูง ที่ซึ่งความสมบูรณ์ของจุดประสานส่งผลโดยตรงต่อสมรรถนะการทนต่อการไซเคิลความร้อนในระยะยาว
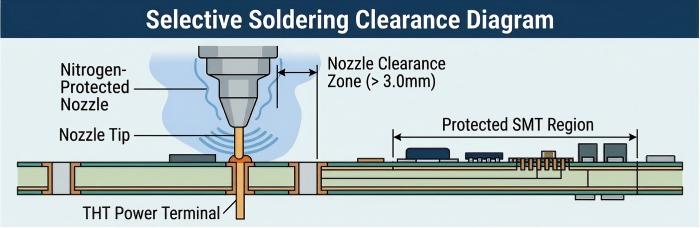
การออกแบบฟิกซ์เจอร์มีความสำคัญพอ ๆ กับพารามิเตอร์การบัดกรีในที่นี้: การตั้งค่าโปรแกรมหัวฉีดและการออกแบบพาเลตจะต้องคำนึงถึงระยะใกล้ของอุปกรณ์แมกเนติกกำลังที่มีความสูงกับแผ่นรอง THT ที่กำลังถูกบัดกรี เพื่อให้รูปทรงของการผ่านแบบเลือกเฉพาะไม่เสี่ยงต่อการสัมผัสกับชิ้นส่วนที่อยู่ติดกัน
กลยุทธ์การตรวจสอบ: SPI และ AOI แบบวงปิด
บอร์ดแบบผสมเทคโนโลยีได้รับประโยชน์อย่างมากจากการตรวจสอบแบบลูปปิด เนื่องจากการพิมพ์ครีมประสานหรือการเบี่ยงเบนของการวางชิ้นส่วนที่ด้านใดด้านหนึ่งของบอร์ด (เช่น บริเวณควบคุมระยะพิทช์ละเอียด) อาจถูกกลบเกลื่อนในการตรวจสอบ AOI แบบผ่าน/ไม่ผ่านอย่างง่าย หากผลผลิตโดยรวมของบอร์ดยังดูน่าพอใจอยู่
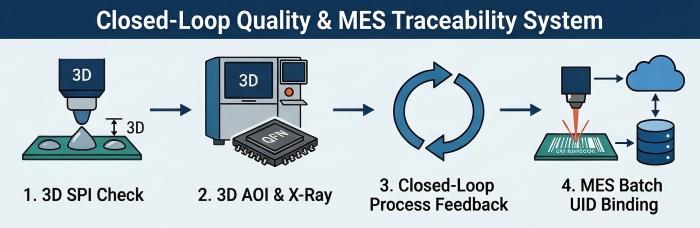
3D SPIวัดปริมาตร ความสูง และพื้นที่ของเนื้อครีมบัดกรีที่แต่ละแพดทันทีหลังการพิมพ์ ซึ่งมีความสำคัญอย่างยิ่งกับการออกแบบสเตนซิลแบบขั้นบันได ที่บริเวณเพาเวอร์และบริเวณควบคุมถูกพิมพ์ด้วยอัตราส่วนของช่องเปิดที่แตกต่างกัน เนื่องจากความคลาดเคลื่อนของการพิมพ์ในแต่ละโซนไม่ควรถูกประเมินด้วยแถบค่าความเผื่อเดียวที่ใช้ครอบคลุมทั้งบอร์ด
3D AOIใช้หลังการวางและหลังการรีโฟลว์ เพื่อตรวจจับการเยื้องตำแหน่งการวางและความเสี่ยงของการยกตัวของชิ้นส่วน ซึ่งมีโอกาสเกิดได้มากขึ้นบริเวณแพดควบคุมพินถี่ที่อยู่ใกล้กับชิ้นส่วนที่มีความสูง เนื่องจากมุมเข้าถึงของหัววางและแนวการมองเห็นในการตรวจสอบหลังการวางมีข้อจำกัดมากกว่า
การตรวจสอบด้วยเอ็กซเรย์แบบออฟไลน์พร้อมด้วยความสามารถในการมองมุมเอียง รองรับการตรวจสอบโพรงอากาศ (voiding) ของแพ็คเกจ BGA และ QFN บนด้านควบคุมของแผงวงจร ซึ่งมีความสำคัญเป็นพิเศษในกรณีที่โปรไฟล์ความร้อนถูกปรับให้เหมาะสมกับชิ้นส่วนด้านกำลัง และจำเป็นต้องยืนยันคุณภาพรอยบัดกรีด้านควบคุมอย่างอิสระ
คุณค่าของระบบ SPI/AOI แบบวงปิดบนบอร์ดประเภทนี้อยู่ที่การที่สามารถป้อนข้อมูลเกี่ยวกับการพิมพ์ครีมประสานและการวางชิ้นส่วนกลับเข้าไปยังพารามิเตอร์ของกระบวนการได้แบบแยกเป็นโซน แทนที่จะต้องปรับการตั้งค่าระดับรวมเพียงค่าเดียวเพื่อตอบสนองต่อค่าตัวชี้วัดผลผลิตโดยรวม
การติดตามย้อนกลับของ MES สำหรับการวิเคราะห์หาสาเหตุรากฐานของอุปกรณ์กำลัง
การตรวจสอบย้อนกลับระดับล็อตของเซมิคอนดักเตอร์กำลังและชิ้นส่วนแม่เหล็กมีความสำคัญอย่างไม่สมส่วนในชุดประกอบ SMPS เนื่องจากความล้มเหลวภาคสนามในวงจรแปลงกำลังมักเกี่ยวข้องกับความร้อนหรือแหล่งผลิตในล็อตเดียวกันมากกว่าข้อบกพร่องแบบสุ่ม Ourแพลตฟอร์ม MES อัจฉริยะด้วย UID ที่ทำเครื่องหมายด้วยเลเซอร์ในระดับบอร์ดหรือระดับแผง จะผูกข้อมูลชุดการผลิต/ล็อตของส่วนประกอบกำลังสำคัญ (MOSFET, ตัวเหนี่ยวนำกำลัง, IC ควบคุม) เข้ากับหมายเลขประจำเครื่องของผลิตภัณฑ์สำเร็จรูป ณ จุดประกอบ
โครงสร้างการตรวจสอบย้อนกลับนี้คือสิ่งที่ทำให้การวิเคราะห์หาสาเหตุรากเหง้าของปัญหาบนยูนิตที่ถูกส่งกลับจากภาคสนามสามารถนำไปปฏิบัติได้จริง แทนที่จะเป็นเพียงการคาดเดา — หากรูปแบบความล้มเหลวเริ่มปรากฏขึ้นในกลุ่มยูนิตที่ใช้งานอยู่ ข้อมูลในระดับล็อตที่ถูกบันทึกไว้ระหว่างการประกอบจะทำให้การสืบสวนสามารถเริ่มต้นจาก “ล็อตใด โปรไฟล์การรีโฟลว์รันใด รอบการตรวจสอบใด” แทนที่จะต้องเริ่มต้นจากศูนย์
คำแนะนำด้าน DFM สำหรับการประกอบ SMPS ความหนาแน่นสูง
เมื่อนำสิ่งที่กล่าวมาข้างต้นมาสรุปรวมกันแล้ว ลำดับความสำคัญด้าน DFM ที่เฉพาะเจาะจงสำหรับโมดูล SMPS ความหนาแน่นสูง ได้แก่:
ทบทวนเขตห้ามวางชิ้นส่วนรอบอุปกรณ์แม่เหล็กกำลังสูงที่มีความสูง โดยอ้างอิงจากหัววางชิ้นส่วนจริงและระยะเคลียร์หลังการวางสำหรับ AOI ไม่ใช่พิจารณาเพียงแค่เขตคอร์ทยาร์ดของฟุตพรินต์
พิจารณาพื้นที่กำลังไฟและพื้นที่ควบคุมของสเตนซิลเป็นโซนการพิมพ์ที่เป็นอิสระต่อกันสำหรับการออกแบบช่องเปิด แทนที่จะใช้ความหนาของสเตนซิล/อัตราส่วนช่องเปิดแบบเดียวกันทั้งบอร์ด
ทำเครื่องหมายขาเทอร์มินัล THT กำลังและขาฮีทซิงสำหรับการบัดกรีแบบเลือกเฉพาะตั้งแต่ขั้นตอนเลย์เอาต์ โดยต้องยืนยันให้มีระยะห่างเพียงพอสำหรับการเข้าถึงหัวฉีดการบัดกรีแบบเลือกเฉพาะก่อนเริ่มออกแบบฟิกซ์เจอร์
กำหนดโปรไฟล์การรีโฟลว์แบบอ้างอิงคู่ (ชิ้นส่วนที่มีมวลความร้อนมากที่สุดและ IC ควบคุมที่ไวต่อความร้อนมากที่สุด) ให้เป็นมาตรฐานรายการตรวจสอบ DFMสำหรับบอร์ดใด ๆ ที่มีช่วงมวลความร้อนของชิ้นส่วนกว้าง
ยืนยันข้อกำหนดการตรวจสอบย้อนกลับของ MES — โดยระบุให้ชัดเจนว่าอุปกรณ์กำลังไฟใดบ้างที่ต้องการการผูก UID ในระดับล็อต — ในระหว่างการวางแผน NPI ไม่ใช่หลังการผลิตตัวอย่างแรก
สำหรับงานออกแบบที่ความเสี่ยงการบิดงอบนแผงขนาดใหญ่ยิ่งทำให้ปัญหาด้านระยะห่างในการวางชิ้นส่วนดังที่กล่าวมาข้างต้นรุนแรงขึ้นอุปกรณ์หินสังเคราะห์การใช้ระหว่างการรีโฟลว์สามารถช่วยรักษาความแบนราบของแผงให้อยู่ในค่าความคลาดเคลื่อนที่การวางชิ้นส่วนแบบระยะพิทช์ละเอียดและการตรวจสอบด้วย AOI ต้องพึ่งพา
การประกอบ SMPS ความหนาแน่นสูงท้ายที่สุดแล้วเป็นปัญหาการประสานงานระหว่างกลุ่มชิ้นส่วนสองกลุ่มที่แตกต่างกันมากซึ่งใช้แผงเดียวกัน ได้แก่ แมกเนติกส์กำลังมวลมากและวงจรควบคุมระยะพิชช์ละเอียด ซึ่งแต่ละกลุ่มมีข้อกำหนดด้านการจัดวาง การจัดการความร้อน และการตรวจสอบของตนเอง การจัดการประเด็นนี้ในขั้นตอน DFM แทนที่จะรอชดเชยหลังจากชิ้นงานตัวอย่างแรก เป็นปัจจัยที่กำหนดว่าการออกแบบจะสามารถทำให้ได้ผลผลิตการผลิตตั้งแต่รอบแรก หรือจำเป็นต้องผ่านรอบการแก้ไขที่มีต้นทุนสูง การตัดสินใจกระบวนการที่สรุปไว้ที่นี่ — การแบ่งโซนสเตนซิล การตั้งโปรไฟล์รีโฟลว์แบบอ้างอิงคู่ การบัดกรีแบบเลือกจุด ระบบ SPI/AOI แบบวงปิด และการติดตามย้อนกลับระดับแบตช์ด้วย MES — คือคันโยกที่มีอยู่เพื่อทำให้ผลลัพธ์นั้นสามารถคาดการณ์ได้
หากคุณกำลังพัฒนา SMPS หรือโมดูลพลังงานความหนาแน่นสูง และต้องการคำปรึกษาทางวิศวกรรมก่อนที่จะตัดสินใจใช้เลย์เอาต์หรือขอใบเสนอราคาส่งโปรเจกต์ของคุณเพื่อการประเมินการประกอบทีมงานของเราจะตรวจสอบการเคลียร์พื้นที่การวางชิ้นส่วน กลยุทธ์การทำโปรไฟล์ความร้อน และข้อกำหนดการตรวจสอบ ในระหว่างกระบวนการเสนอราคา
แหล่งข้อมูลที่เป็นประโยชน์
•การตรวจสอบด้วยเอกซเรย์มุมเอียงสำหรับบอร์ด BGA ของ ATE
•กรอบการปรับปรุงอัตราผลผลิตผ่านครั้งแรกสำหรับแผงวงจรพิมพ์ของเครื่องมือวินิจฉัย
•ข้อกำหนดการออกแบบสเตนซิลสำหรับชิ้นส่วน QFN เพื่อประสิทธิภาพที่เหมาะสมที่สุดของ PCBA
•การคำนวณอัตราส่วนพื้นที่ในการออกแบบสเตนซิลสำหรับครีมประสานบัดกรี
•ตรวจสอบ DFM ฟรี


