


Die Handhabung der MSL reduziert sich auf eine einzige Uhr. Sobald ein Trockenbeutel geöffnet wird, hat ein feuchtigkeitsempfindliches Bauteil eine festgelegte Zeit in der Fabrikluft, bevor es verlötet oder gebacken werden muss. Bei einem Turnkey-Auftrag liegt diese Zeitüberwachung ab dem Tag des Wareneingangs beim Bestücker; bei einem beigestellten Auftrag ist der Eigentümer dafür verantwortlich, in welchem Zustand die Teile ankommen, der Bestücker für alles, was danach geschieht, und der Beutelstatus muss dokumentiert werden, bevor das Kit versendet wird.
Was bedeuten die MSL-Werte auf der Leitung?
Die MSL ist eine Einstufung gemäß J-STD-020 dafür, wie lange ein feuchtigkeitsempfindliches SMD-Gehäuse in der Fabrikluft liegen kann, bevor es gebacken oder dem Reflow-Prozess unterzogen werden muss. Kunststoffgehäuse nehmen langsam Feuchtigkeit auf, und während des Reflows verwandelt sich diese Feuchtigkeit schnell in Dampf, was das Gehäuse zum Reißen oder zur Delamination bringen kann. Große Kunststoff-BGAs und Fine-Pitch-QFNs sind die Gehäuse, bei denen dies teuer wird, und der Schaden ist oft intern, sodass ein Bauteil nach dem Reflow äußerlich einwandfrei aussehen kann.
Die Stufe ist auf dem Etikett des Feuchtigkeitssperrbeutels aufgedruckt, zusammen mit der Floor-Life-Angabe und der Spitzentemperatur beim Reflow, bei der die Klassifizierung vorgenommen wurde. Dieses letzte Feld ist wichtig. Ein Bauteil kann bei einer höheren Spitzentemperatur anders klassifiziert werden als bei einer niedrigeren. Lesen Sie also das Etikett auf dem Beutel in Ihrer Hand und nicht das Datenblatt vom Aufbau des letzten Jahres.
Die Stufen reichen von locker bis streng. MSL 1 hat bei ≤30°C / 85 % rF keine Floor-Life-Begrenzung und benötigt keine Trockenverpackung. Danach verkürzt sich die Floor-Life bei ≤30°C / 60 % rF schrittweise: 1 Jahr für MSL 2, 4 Wochen für 2a, 168 Stunden für MSL 3, 72 Stunden für MSL 4, 48 Stunden für MSL 5 und 24 Stunden für 5a. In einer typischen Fertigungslinie liegt die praktische Grenze ungefähr bei MSL 3: darunter hat man Tage bis Wochen Spielraum, darüber zählt man in Stunden und der Rüst-/Materialbereitstellungsplan muss das berücksichtigen.
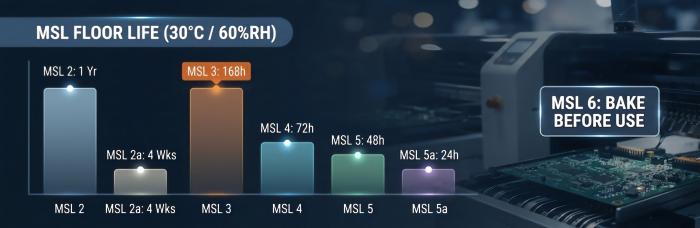
Level 6 ist die Ausnahme. Es gibt dort kein Floor-Life im üblichen Sinne, daher wird jede Rolle gebacken, bevor sie in einen Feeder eingesetzt wird. Wenn einStücklisteDie Zeile zeigt MSL 6; planen Sie diesen Schritt bereits zum Zeitpunkt des Angebots ein, anstatt ihn erst beim Kitting zu entdecken.
Lagerdauer, Trockenverpackung und Feuchtigkeitsanzeigekarten
Die Bodenlebensdauer beginnt, sobald der Beutel geöffnet wird, und sie ist kumulativ. Eine Rolle, die geöffnet, eine halbe Schicht lang verwendet, dann vom Bestücker abgenommen und im Regal liegen gelassen wird, läuft in dieser Zeit ununterbrochen weiter. Dasselbe gilt für konfektionierte Bauteile, die auf einen Reflow-Durchgang der zweiten Seite warten, sowie für Trays, die neben der Maschine bereitgestellt werden. Menschen neigen dazu, nur die Stunden auf der Bestückungsmaschine zu zählen, und dadurch wird die tatsächliche Expositionszeit unterschätzt.
J-STD-033 beschreibt die Trockenverpackung: einen wärmeversiegelten Feuchtigkeitssperrbeutel, Trockenmittel, eine Feuchtigkeitsanzeigekarte (HIC) und das Etikett. Ein versiegelter Beutel ist mindestens 12 Monate ab dem Versiegelungsdatum haltbar, wenn er unter 40 °C und 90 % relativer Luftfeuchtigkeit gelagert wird. Das Versiegelungsdatum steht auf dem Etikett, und ein altes Datum auf einem Beutel, der warm gelagert wurde, ist ein Grund, die Karte beim Öffnen genauer zu betrachten.
Die HIC ist die Schnellkontrolle. Lies sie direkt nach dem Öffnen, und zwar an der Stelle, auf die die gedruckten Anweisungen der Karte das Feuchtigkeits-Niveau des Bauteils beziehen. Wenn sich diese Stelle verfärbt hat, haben die Bauteile mehr Feuchtigkeit aufgenommen, als der Beutel zulassen sollte, und die Frage betrifft nicht mehr die Verarbeitungszeit, sondern das Trocknen im Ofen (Baking).
Siegeltermine, Öffnungszeiten und Kartenauslesungen sind nur dann etwas wert, wenn sie jemand aufschreibt. Spulen- und Chargendaten liegen in unseremSmart MES; wie die Belichtungszeit pro Rolle für Ihren spezifischen Auftrag erfasst wird, bestätigen Sie bitte mit unserem Engineering-Team. Teile, die zurück in einen Beutel gelegt werden, kommen mit frischem Trockenmittel und einer neuen Karte zurück, und die Zeit, die sie außerhalb verbracht haben, bleibt im Protokoll.
Wann müssen Teile gebacken werden?
Bauteile müssen gebacken werden, wenn dem Trockenverpackungszustand oder dem Floor-Life-Budget nicht mehr vertraut werden kann. Nach J-STD-033 bedeutet das vier Situationen:
Die aufgelaufene Zeit außerhalb des Beutels hat die auf dem Etikett angegebene Lagerdauer überschritten.
Die HIC zeigt, dass die Teile beim Öffnen des Beutels über der Feuchtigkeitsschwelle lagen.
Der Beutel wurde durchstochen, war nicht versiegelt oder kam ohne funktionierende Feuchtigkeitssperre an.
Das Teil hat MSL 6 und steht kurz vor der Verwendung.
Backzeit und -temperatur sind nichts, worüber man raten sollte. Sie hängen von der Gehäusedicke, dem MSL und dem Träger ab, in dem sich die Bauteile befinden, und J-STD-033 enthält die Zeitpläne. Der Träger ist der Punkt, an dem Aufträge schiefgehen. Viele Gurt- und Spulenträger sind nicht für ein Hochtemperatur-Backen ausgelegt, was dazu führt, dass man den Niedrigtemperatur-Zeitplan aus der Norm wählen muss, und der dauert wesentlich länger. Wenn der Träger nicht als backgeeignet gekennzeichnet ist, fragen Sie nach, bevor die Bauteile in den Ofen kommen.
Alles vorsorglich zu backen, lohnt sich nur selten. Es kostet Zeit, erhöht den Handhabungsaufwand und die ESD‑Gefährdung, und wiederholtes Backen kann die Lötbarkeit der Anschlüsse verschlechtern. Ein Bauteil mit sauberem Feuchtigkeitsindikator und einer verlässlichen Floor‑Life‑Dokumentation sollte auf die Linie gehen, nicht in den Ofen. Wenn ein Lieferant sagt, er backe alle Rollen vor der Verwendung „zur Sicherheit“, fragen Sie, ob die Backhistorie pro Rolle aufgezeichnet wird, denn beim zweiten Backen fangen die Probleme an.
Wer ist bei schlüsselfertigen gegenüber beigestellten Builds verantwortlich?
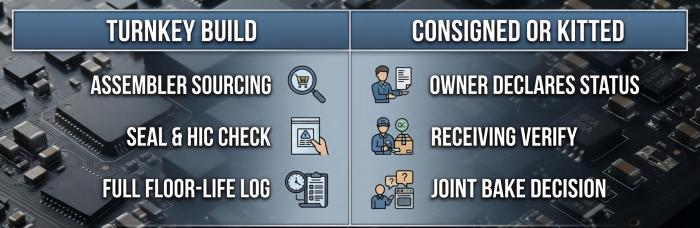
Die Aufteilung richtet sich danach, wer die Teile in den einzelnen Phasen ihrer Geschichte kontrolliert. Die Tabelle unten ist die Version, die wir zur Strukturierung des Gesprächs verwenden; die genauen Formulierungen kommen in das Angebot.
| Artikel | Schlüsselfertig | Konsigniert oder vorkonfektioniert |
|---|---|---|
| Kaufkanal und Zustand des versiegelten Beutels beim Kauf | Assembler | Eigentümer |
| Taschenzustand und HIC-Status bei Ankunft | Monteure prüfen, kaufen versiegelt | Eigentümer erklärt, Monteur bestätigt |
| Verfolgung der Verarbeitungszeit nach dem Öffnen | Assembler | Assembler, ausgehend vom deklarierten Status |
| Backentscheidung und Zeitplan | Assembler, gemäß J-STD-033 | Mit dem Eigentümer vor dem Backen vereinbart |
| Kosten für das Backen oder Umpacken | Prozesskosten des Montagebetriebs | Vor der Bestellung schriftlich zustimmen |
| Teile mit unbekannter Vorgeschichte | Nicht anwendbar, wenn versiegelt | Eigentümer entscheidet: backen, ersetzen oder das Risiko akzeptieren |
In einemschlüsselfertiger Bau, des AssemblierersBeschaffung von KomponentenDer Prozess kauft Teile über den Vertriebskanal, erhält versiegelte Beutel und führt das Floor-Life-Protokoll. Die Aufgabe des Einkäufers ist kleiner, aber nicht null: die MSL in das BOM eintragen und danach fragen, wie die Unversehrtheit der Versiegelung bei Wareneingang geprüft wird. Wenn das BOM Alternativen enthält, die MSL jeder einzelnen prüfen, denn zwei pinkompatible Bauteile von unterschiedlichen Herstellern können unterschiedliche Stufen aufweisen.
ImKommissionsmontageAuf diesem Weg hat der Eigentümer die volle Kontrolle darüber, wie die Teile gekauft, gelagert und versendet wurden, und der Bestücker kann davon nichts sehen. Der Bestücker kann nur das überprüfen, was sich direkt vor der Wareneingangsbank befindet: einen versiegelten Beutel mit lesbarem Etikett und einer normalen Karte – oder etwas anderes. Deshalb verlangen wir für jede MSL-2a-bis-6-Position im Kit den Status „versiegelt oder geöffnet“, das Versiegelungsdatum und die Lagerbedingungen, bevor Teile versendet werden. Niemand sollte Backpläne auf Grundlage einer Vermutung festlegen.
Was ist, wenn kommissionierte Teile geöffnet ankommen?
Betrachte die Floor-Life-Zeit als unbekannt, sofern der Eigentümer nicht das Gegenteil nachweisen kann. Ein Beutel, der geöffnet ankommt und für den es keine Aufzeichnungen darüber gibt, wann er geöffnet wurde oder wie er gelagert wurde, kann nicht teilweise gutgeschrieben werden. Die übliche Entscheidung besteht darin, vor der Platzierung zu backen oder die Teile zu ersetzen, und diese Entscheidung trifft der Eigentümer, da die Teile ihm gehören.
Eine praktische Abfolge für den Empfangstisch:
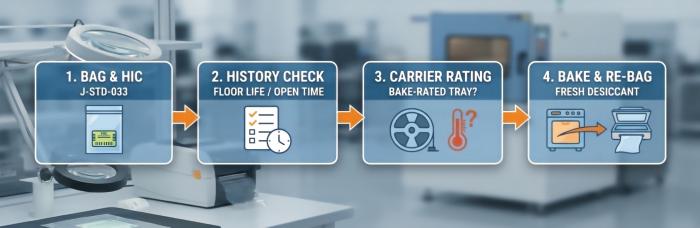
Überprüfen Sie den Beutel: versiegelt oder offen, Etikett lesbar, Versiegelungsdatum, MSL und maximale Reflow-Temperatur.
Lesen Sie den HIC gemäß seinen gedruckten Anweisungen und notieren Sie das Ergebnis.
Fragen Sie den Eigentümer nach dem Öffnungsdatum, den Lagerbedingungen und eventuellen früheren Backvorgängen.
Wenn der Verlauf fehlt, entscheiden Sie mit dem Eigentümer: nach J-STD-033 ausbaken, ersetzen oder auf Risiko des Eigentümers mit entsprechender Dokumentation weiterverwenden.
Prüfen Sie die Tragvorrichtung vor jeder Zeit im Ofen auf eine Backfreigabe. Falls sie nicht freigegeben ist, bedeutet das Umsetzen der Teile auf backfreigegebene Träger zusätzlichen Handhabungsaufwand, und der Eigentümer sollte dies genehmigen.
Nach dem Ausbacken mit frischem Trockenmittel und einer neuen Karte wieder eintüten und den neuen Startzeitpunkt protokollieren.
Große BGAs aus Kunststoff und QFNs mit feinem Pitch verdienen in diesem Schritt die genaueste Betrachtung, da es sich um Bauteile handelt, bei denen ein verborgener Riss als Feldausfall in Erscheinung tritt. Für diese Bauteile behandelt die BGA-Montageseite das Platzieren und Inspizieren, und die SMT-Gehäuseseite listet auf, welche Gehäusetypen von unseren Linien verarbeitet werden.
Das Backen erfordert zusätzliche Zeit, deren Dauer vom Paket und vom Niveau abhängt. Wir können hierzu kein Angebot machen, bevor wir die Teile gesehen haben. Ob das Backen und die Trockenlagerung für Ihr Kit von unserer Seite übernommen werden können, bestätigen Sie bitte mit unserem Engineering-Team.
FAQ
Kann ein Trockenlagerschrank die Floor-Life-Uhr anhalten?
Nur unter den von J-STD-033 festgelegten Bedingungen für die Trockenlagerung – und nur, wenn die Aufzeichnungen dies belegen können. Ein Schrank, der den ganzen Tag geöffnet ist, erfüllt diese Voraussetzungen nicht. Was für Ihren Auftrag möglich ist, klären Sie bitte mit unserem Engineering-Team.
Wie sollte die MSL in der Stückliste erscheinen?
Fügen Sie neben der Herstellernummer eine MSL-Spalte hinzu und füllen Sie sie mit den aktuellen Daten des Herstellers, nicht aus einem älteren Stand. Für jede Alternative ist die MSL separat zu erfassen. Zwei Bauteile, die in dasselbe Footprint passen, können unterschiedliche Stufen aufweisen.
Muss geschnittenes Gurtband auch trocken verpackt werden?
Ja, sofern das Bauteil eine MSL-Einstufung hat. Geschnittenes Gurtband in einem losen Beutel hat keine Feuchtigkeitssperre, sodass sein Floor-Life-Status unbekannt ist. Wenn Sie für einen Prototypenlauf Gurtband von einer Rolle abschneiden, legen Sie es in einen Barrierbeutel mit Trockenmittel und Indikatorkarte und notieren Sie die Zeit, in der es außerhalb war.
Zählt Nacharbeit als eine weitere Exposition?
Nacharbeiten setzen die Leiterplatte und benachbarte Bauteile Hitze aus. Die MSL-Einstufung umfasst die Reflow-Durchläufe, für die das Bauteil gemäß J-STD-020 qualifiziert wurde, daher sollte ein geplanter Nacharbeitschritt vor dem Aufbau mit uns besprochen werden, nicht erst nach einem Ausfall.
Wer entscheidet, dass ein Bauteil MSL 6 ist?
Das Etikett schon. Wenn auf dem Etikett Stufe 6 steht, wird das Bauteil vor der Verwendung gebacken und muss innerhalb der auf dem Etikett angegebenen Zeit erneut verlötet werden. Wenn das Etikett fehlt oder unleserlich ist, fragen Sie den Hersteller oder Händler nach der Klassifizierung des Bauteils, bevor das Kit versendet wird.
Fordern Sie ein Angebot für die Leiterplattenbestückung an
Hilfreiche Ressourcen
•Effektive Methoden zur Lagerung und Handhabung feuchtigkeitsempfindlicher Bauteile
•Faktoren, die die Qualität der BGA-Bestückung beeinflussen
•Schlüsselfertige Lösung vs. beigestellte Materialien: Das richtige Montagemodell für Ihr Projekt wählen
•Vergleich der in bleihaltigen und bleifreien Reflow-Lötprozessen verwendeten Löttechnologien


