


Pin-in-paste ermöglicht es, einige Through-Hole-Bauteile im selben Reflow-Durchgang wie die oberflächenmontierten Bauteile zu löten.Platten mit Mischtechnologiedie nur eine Handvoll von Steckverbindern oder Headern aufnehmen, wodurch ein zweiter Lötvorgang, ein zweiter thermischer Zyklus für die SMT‑Lötstellen und das zugehörige Rüsten entfallen. Das funktioniert nur, wenn drei Dinge zusammenkommen: Das Bauteil übersteht das vollständige Reflow‑Profil, die Schablone kann genügend Lotpaste bereitstellen, um die Durchkontaktierung zu füllen, und die Geometrie von Loch und Anschluss verschwendet diese Paste nicht.
Dieser Artikel behandelt, wie wir entscheiden, ob eine Leiterplatte ein Kandidat für Pin-in-Paste ist, wie das Lotpastenvolumen bemessen wird und was in Ihre Angebotsanfrage (RFQ) aufgenommen werden sollte, damit die Entscheidung vor dem Schneiden der Schablone und nicht erst nach dem Erstmuster getroffen wird.
Was ist Pin-in-Paste und wie unterscheidet es sich vom Wellen- oder Selektivlöten?
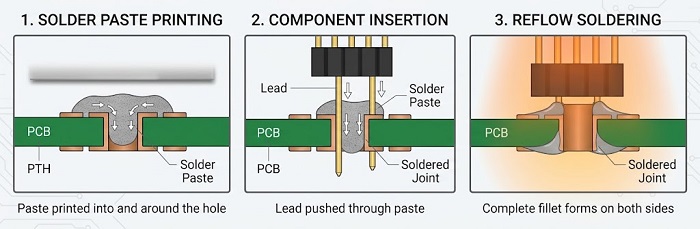
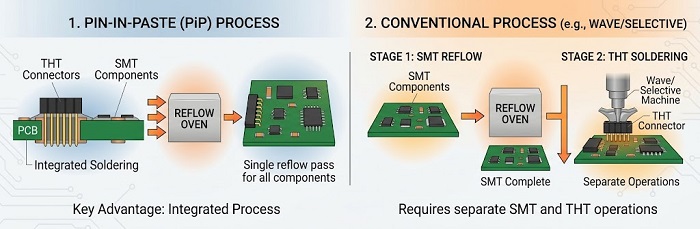
Pin-in-Paste (auch intrusive Reflow, Through-Hole Reflow oder Paste-in-Hole genannt) druckt Lotpaste in und um eine metallisierte Durchkontaktierung, führt den Anschluss des Bauteils durch diese Paste und lötet die Verbindung im Reflow-Ofen gemeinsam mit den SMT-Bauteilen. Wenn die Paste schmilzt, zieht das Lot in das Loch (Barrel) ein und bildet die Lötverbindung auf beiden Seiten der Leiterplatte.
Die herkömmliche Alternative istWellen- oder SelektivlötenNach dem Reflow: Die Leiterplatte schließt den SMT-Prozess ab, die Durchsteckbauteile werden eingesetzt und die Anschlussdrähte in einem separaten Arbeitsschritt verlötet. Pin-in-Paste fasst diesen zweiten Arbeitsschritt mit dem ersten zusammen. Der Kompromiss besteht darin, dass alles, was die Durchstecklötstelle benötigt, aus der Schablone kommen muss und das Durchsteckbauteil durch den Ofen laufen muss.
Wann ist Pin-in-Paste bei einer High-Mix-Platine sinnvoll?
Es ist sinnvoll, wenn eine Leiterplatte nur wenige durchsteckbare Bauteile besitzt, die für Reflow ausgelegt sind, und die Geometrie es erlaubt, dass die Schablone ausreichend Lot aufträgt. In der Fertigung mit hoher Variantenvielfalt und niedrigen Stückzahlen ist das wichtiger als in einer langen Serienproduktion, weil jeder separate Lötvorgang seinen eigenen einrichtungsabhängigen Aufwand pro Auftrag mit sich bringt: ein Selektivlötprogramm und die Wahl der Düse oder eine Handlöt-Arbeitsanweisung und Bedienerzeit. Das Weglassen dieses Schrittes verkürzt den Aufbau und eliminiert eine Fehlerquelle.
Es ergibt weniger Sinn, wenn die Anzahl der Durchsteckbohrungen hoch ist, wenn die Bauteile keine Reflow-Temperaturen vertragen oder wenn die Abnahmeklasse eine Füllung verlangt, die mit dem Lotpastenvolumen nicht zuverlässig erreicht werden kann. Der untenstehende Vergleich zeigt, wie wir die Auswahl in der DFM-Prüfung betrachten.
| Pin-in-paste | Selektives Löten | Handlöten | |
|---|---|---|---|
| Zusätzlicher Schritt nach dem Reflow | Keine | Ja, programmierte Düse | Ja, Bediener |
| Thermische Zyklen an SMT‑Lötstellen | Ein Reflow | Reflow plus lokalisierte Lötwelle | Reflow plus lokale Lötspitzenwärme |
| Einrichtung pro neuem Auftrag | Schablonenöffnungen | Programm, Düsenwahl, manchmal eine Vorrichtung | Arbeitsanweisung |
| Komponentenlimit | Der Körper muss den vollständigen Reflow-Spitzenwert überstehen | Der Körper bleibt von ofenähnlicher Hitze verschont | Die meisten Teile |
| Hauptrisiko | Unzureichende Fassfüllung | Düsenzugang in engen Layouts | Gelenk-zu-Gelenk-Variation |
| Typische Passform | Einige Welllöt-geeignete THT-Bauteile | Viele THT-Verbindungen oder wärmeempfindliche Teile | Sehr wenige Verbindungen oder ungünstige Geometrie |
Welche Komponenten können nicht mit Pin-in-Paste verarbeitet werden?
Der entscheidende Faktor ist, ob das Bauteilgehäuse für Ihr Reflow-Profil ausgelegt ist. Ein bedrahtetes Bauteil, das per Wellen- oder Selektivlöten gelötet wird, hält sein Gehäuse oberhalb der Leiterplatte und damit fern von einem Großteil der Wärme. Beim Pin-in-Paste-Verfahren durchläuft das gesamte Bauteil den Ofen bei derselben Spitzentemperatur wie die SMT-Bauteile. Prüfen Sie im Datenblatt, ob eine Reflow- bzw. maximale Löttemperatur angegeben ist, bevor Sie ein Bauteil für Pin-in-Paste vorsehen.
Teile, die diese Prüfung häufig nicht bestehen, umfassen Kunststoffsteckverbindergehäuse, die nicht für Reflow spezifiziert sind, Aluminium-Elektrolytkondensatoren, Relais sowie einige Schalter, Transformatoren und Potentiometer. Viele Steckverbinderfamilien werden in reflow-tauglichen Versionen angeboten, sodass die Lösung oft eher in einer Änderung der Teilenummer als in einer Prozessänderung besteht.
Zwei mechanische Aspekte sind ebenfalls wichtig. Das Bauteil benötigt einen gewissen Abstand, damit die überdruckte Paste rund um die Bohrung nicht unter einem bündig aufsitzenden Gehäuse eingeschlossen wird. Und Pins, die direkt mit großen Kupferflächen verbunden sind, erreichen bei einem auf den Rest der Leiterplatte abgestimmten Temperaturprofil möglicherweise nicht die Benetzungstemperatur; thermische Entlastungen an diesen Verbindungen helfen dabei, und genau darauf weisen wir in der Prüfung hin.
Wie viel Lotpaste benötigt eine Pin-in-Paste-Lötverbindung?
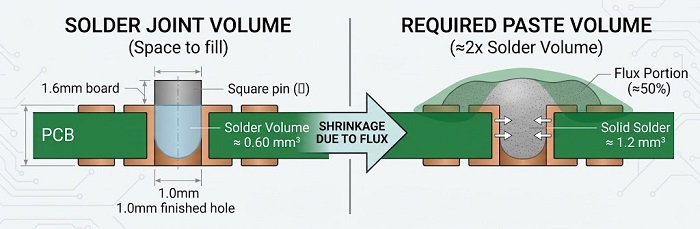
Etwa die doppelte Menge des Lots, das Sie später in der Lötstelle haben möchten, weil ungefähr die Hälfte des Lötpastenvolumens aus Flussmittel besteht, das nach dem Reflow nicht zurückbleibt. Die benötigte Lötmenge entspricht dem Raum zwischen der Wand der Durchkontaktierung und dem Anschluss sowie den oberen und unteren Lötkehlen. Dies ist die Menge, die die Schablone bereitstellen muss, und sie ist in der Regel größer, als man erwartet.
Ein ausgearbeitetes Beispiel
Hier ist die Berechnung für einen Pin einer Stiftleiste mit 2,54‑mm‑Rastermaß unter Verwendung beispielhafter Abmessungen: eine 1,6‑mm‑Platine, ein 1,0‑mm‑fertiges Loch und ein 0,64‑mm‑Quadratstift.
•Fassvolumen:π × (0,5 mm)² × 1,6 mm ≈ 1,26 mm³
•Stiftvolumen im Inneren des Zylinders:0,64 mm × 0,64 mm × 1,6 mm ≈ 0,66 mm³
•Mit Lötzinn zu füllender Raum:≈ 0,60 mm³
•Dafür benötigtes Lötzinn:≈ 1,2 mm³, vor den Rundungen
Bei einer Schablone von 0,12 mm benötigt eine Paste mit 1,2 mm³ ungefähr 10 mm² Aperturfläche pro Pin, also etwa 3,2 mm × 3,2 mm. Bei einem 2,54-mm-Raster würde dies mit den benachbarten Aperturen verschmelzen. Daher muss der Auftrag umgeformt werden (in Reihenrichtung statt in Längsrichtung verlängert), lokal verstärkt mit einerStep-up-Schabloneoder die Kombination aus Loch und Leiterbahn muss geändert werden. Ein lokal dickerer Bereich verringert die erforderliche Öffnungsfläche im Verhältnis zur zusätzlichen Dicke, aber die Stufe benötigt einen Abstand zu benachbarten Fine-Pitch-Bauteilen.
Diese Zahlen berücksichtigen weder die während des Druckens in das Fass gedrückte Paste noch die Übertragungseffizienz der Schablone, die beide das Ergebnis beeinflussen. Betrachte sie als Ausgangspunkt für die Größenbestimmung; der erste Artikel bestätigt die Füllung.
Welche Loch- und Pad-Geometrie lässt Pin-in-Paste funktionieren?
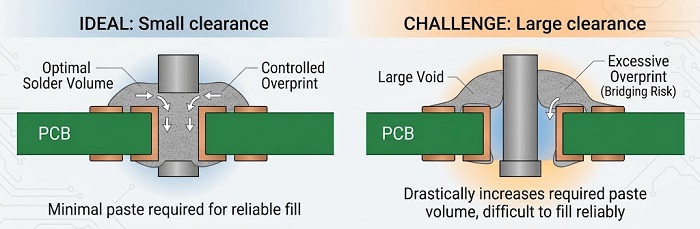
Die Geometrie bestimmt, wie viel der Paste in eine brauchbare Lötstelle gelangt. Drei Dimensionen tragen den Großteil der Last.
Loch-zu-Leiterbahn-Abstand.Jeder zusätzliche Bruchteil eines Millimeters im Lochdurchmesser erhöht das Volumen, das gefüllt werden muss. Im obigen Beispiel vergrößert die Öffnung des Lochs von 1,0 mm auf 1,1 mm den auszufüllenden Raum auf etwa 0,87 mm³, also ungefähr 44 % mehr Paste für denselben Pin. Halten Sie das fertige Loch so eng wie es das Anschlussbein und die Einfügmethode zulassen.
Plattenstärke.Das Fassungsvolumen steigt direkt mit der Dicke. Dasselbe Loch und derselbe Pin auf einer 2,4‑mm-Leiterplatte benötigen etwa 50 % mehr Lot als auf einer 1,6‑mm-Leiterplatte, was häufig dazu führt, dass eine dicke Industrieplatine in Richtung Selektivlöten tendiert.
Leiterlänge und Überstand.Eine Anschlusslitze, die weit unter die Leiterplatte hinausragt, drückt beim Einsetzen Lotpaste aus der Bohrung, und diese Paste endet als Klecks an der Spitze der Litze statt in der Lötstelle. Auf eine kurze Länge gekürzte Anschlüsse halten mehr von der Paste dort, wo sie hingehört.
Das Überdrucken von Lotpaste über die Pad-Begrenzung hinaus auf die Lötstoppmaske ist bei Pin-in-Paste normal, da die Paste beim Schmelzen zum Pad zurückgezogen wird. Es ist jedoch ein Abstand zu benachbarten SMT-Pads und Vias erforderlich, da das Überdrucken sonst ein Risiko für Brückenbildung oder Lötperlen darstellt.
Wie überprüfen wir die Fassfüllung bei Pin-in-Paste-Lötstellen?
Die sichtbaren Schweißraupen oben und unten zeigen nicht, was im Inneren des Zylinders passiert ist. Die optische Inspektion überprüft die Schweißraupen;Röntgeninspektionzeigt, wie weit das Lot tatsächlich hochgestiegen ist. Bei einem neuen Pin-in-Paste-Design wird beim Erstmuster überprüft, ob diese Füllung den vereinbarten Kriterien entspricht, bevor der Rest der Serie fortgesetzt wird.
IPC-A-610 legt im Allgemeinen ein Minimum von 75 % vertikaler Lötfüllung für plattierte Durchkontaktierungen in Baugruppen der Klassen 2 und 3 fest, mit einer enger gefassten Ausnahme für einige Durchkontaktierungen der Klasse 2. Diese Kriterien ändern sich zwischen den Revisionen, daher sollten Sie die Revision benennen, nach der Ihr Vertrag ausgelegt ist. Wenn sich bei einer Leiterplatte der Klasse 3 die Berechnung des Lotpastenvolumens nicht mit ausreichender Reserve schließen lässt, verlagern wir diese Bauteile lieber bereits in der Angebotsphase auf Selektivlöten, als dies erst beim Erstmuster festzustellen.
Was sollten Sie in Ihre RFQ für einen Pin-in-Paste-Aufbau aufnehmen?
Pin-in-Paste ist eine Schablonen-Entscheidung, daher müssen die Informationen vor dem Entwurf der Schablone vorliegen. Fügen Sie Folgendes zu Ihren Dateien hinzu oder geben Sie es in das Notizfeld des Bestückungsangebotsformulars ein:
•Referenzkennzeichnungender Teile, die Sie per Pin-in-Paste löten lassen möchten, sowie aller Durchsteckteile, die dies auf keinen Fall dürfen.
•Bewertung des Reflowfür jeden dieser Teile oder die Hersteller-Teilenummern, damit wir die Datenblätter überprüfen können.
•Endgültige Lochgröße und Anschlussmaße,oder die Teilenummer des Steckverbinders und das verwendete Footprint.
•Plattenstärkeund ob die Pins direkt mit den Flächen oder über thermische Entkopplungen verbunden sind.
•Abnahmeklasse(IPC-A-610 Klasse 2 oder Klasse 3, mit Revision) und jede darüber hinausgehende Füllanforderung.
•Ob eine abgestufte Schablone akzeptabel ist,da es zusätzliche Schablonenkosten und Lieferzeit verursacht.
•Ihre Fallback-Regel:Wenn das Füllziel nicht erreicht werden kann, dürfen wir dann ein Teil auf Selektiv- oder Handschweißen umstellen, und bedarf dies zuvor Ihrer Genehmigung?
Unsere kostenlose DFM-Prüfung führt Ihr Design durch eine Valor DFM/DFA-Analyse, die Bohrdurchmesser, Beziehungen zwischen Pads und Lötstoppmaske sowie die Pastenabdeckung auf SMD-Pads umfasst. Für Pin-in-Paste-Kandidaten fügen wir die oben beschriebene Überprüfung des Pastenvolumens und der Bauteilbewertung hinzu und melden uns bei Ihnen mit allen Bauteilen, von denen wir nicht glauben, dass sie durch den Ofen gehen sollten.
Häufig gestellte Fragen
Kann Pin-in-Paste auf beiden Seiten einer doppelseitigen Leiterplatte verwendet werden?
Üblicherweise wird es auf der Seite angewendet, die zuletzt verlötet wird. Ein Pin-in-Paste-Bauteil auf der zuerst verlöteten Seite würde den zweiten Reflow-Vorgang kopfüber durchlaufen, und schwerere Through-Hole-Bauteile könnten nicht an ihrem Platz bleiben. Wir überprüfen die Seitenzuordnung für diese Bauteile im DFM.
Verändert Pin-in-Paste das Reflow-Profil?
Das ist möglich. Das Profil muss das Barrel und alle hochmassigen Pins auf die Benetzungstemperatur bringen, ohne die Grenzwerte der SMT-Bauteile oder der Through-Hole-Körper zu überschreiten. Ein an einem Pin-in-Paste-Pin angebrachtes Thermoelement ist eine gebräuchliche Methode, dies beim ersten Aufbau zu überprüfen.
Werden Pin-in-Paste-Lötstellen anders aussehen als wellengelötete Lötstellen?
Oft ja. Die Form der Lötkehle auf der Einführungsseite kann variieren, und Flussmittelrückstände um den Pin herum sind bei No-Clean-Paste typisch. Das ist für sich genommen kein Fehler, aber es ist sinnvoll, im Bestückungsplan visuelle Abnahmekriterien festzulegen, damit die Inspektion die Lötstellen nach der richtigen Referenz beurteilt.
Kann ein bestehendes Design ohne Layoutänderung von Selektivlöten auf Pin-in-Paste umgestellt werden?
Manchmal. Wenn die Bauteile für Reflow geeignet sind und Bohrung, Anschluss und Rastermaß genügend Lotpaste zulassen, kann sich die Änderung auf die Schablone beschränken. Wenn die Bohrung im Verhältnis zum Anschluss überdimensioniert ist oder das Rastermaß keinen Platz für die Lotdeposition lässt, muss das Footprint geändert werden, und das selektive Löten bleibt unter Umständen bis zur nächsten Revision die bessere Wahl.
Was ist, wenn die Leiterplatte konform beschichtet ist?
Sagen Sie es uns in der RFQ-Phase. Flussmittelrückstände um Pin-in-Paste-Lötstellen werden Teil des Reinigungs- und Beschichtungsplans, und einige Beschichtungsspezifikationen verlangen eine Reinigung vor der Anwendung.
Angebot für eine Pin-in-Paste-Baugruppenfertigung einholen
Hilfreiche Ressourcen
•Kostenlose DFM-Prüfung
•Wie man PCB-Bestückungsdienstleistungen anfragt und bestellt
•Selektives Löten für gemischttechnische Motorantriebsplatinen: Vermeidung thermischer Schäden an angrenzenden SMD-Bauteilen


