


El manejo de MSL se reduce a un solo reloj. Una vez que se abre una bolsa seca, una pieza sensible a la humedad tiene una cantidad fija de tiempo en el aire de fábrica antes de que deba ser sometida a reflow o a horneado. En una fabricación turnkey, el ensamblador es dueño de ese reloj desde el día en que llegan las piezas; en una fabricación consignada, el propietario es responsable del estado en que llegan las piezas, el ensamblador de lo que sucede después, y el estado de la bolsa debe quedar registrado antes de que el kit se envíe.
¿Qué significan los niveles MSL en la línea?
MSL es una clasificación, establecida según la norma J-STD-020, que indica cuánto tiempo un encapsulado SMD sensible a la humedad puede permanecer expuesto al aire de la fábrica antes de que deba ser horneado o sometido a refusión. Los encapsulados plásticos absorben la humedad lentamente y, durante la refusión, esa humedad se convierte en vapor lo bastante rápido como para agrietar o deslaminar el encapsulado. Los grandes BGA plásticos y los QFN de paso fino son los encapsulados en los que esto se vuelve costoso, y el daño suele ser interno, de modo que una pieza puede parecer estar en buen estado después de la refusión.
El nivel se indica en la etiqueta de la bolsa con barrera de humedad, junto con la vida útil en ambiente y la temperatura máxima de reflujo a la que se realizó la clasificación. Ese último campo es importante. Un componente puede clasificarse de manera diferente a una temperatura máxima más alta que a una más baja, así que lee la etiqueta de la bolsa que tienes en la mano, no la hoja de datos de la fabricación del año pasado.
Los niveles van de laxo a estricto. El MSL 1 no tiene límite de vida útil en el piso a ≤30°C / 85%HR y no necesita empaque seco. A partir de ahí, la vida útil en el piso a ≤30°C / 60%HR se acorta paso a paso: 1 año para MSL 2, 4 semanas para 2a, 168 horas para MSL 3, 72 horas para MSL 4, 48 horas para MSL 5 y 24 horas para 5a. En una línea típica, la separación práctica está alrededor de MSL 3: por debajo de este tienes días a semanas de margen, por encima estás contando horas y el plan de kitting tiene que respetar eso.
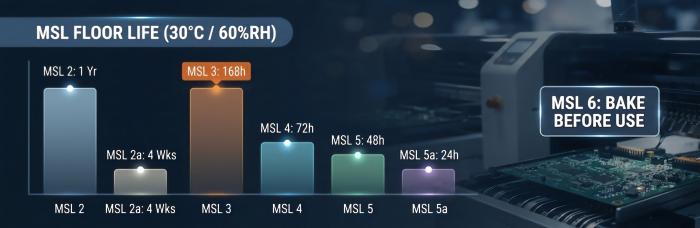
El nivel 6 es el caso atípico. No tiene vida útil en suelo en el sentido habitual, por lo que cada carrete se hornea antes de colocarse en un alimentador. Si unLista de materialesla línea muestra MSL 6, planifique ese paso en el momento de la cotización en lugar de descubrirlo durante el kitting.
Vida útil en planta, empaques secos y tarjetas indicadoras de humedad
La vida útil en ambiente comienza cuando se abre la bolsa y es acumulativa. Un carrete que se abre, se utiliza durante media jornada, se retira del alimentador y se deja en un estante sigue consumiendo su tiempo durante todo ese período. Lo mismo ocurre con las piezas en kits que esperan una pasada de refusión por el segundo lado y con las bandejas preparadas junto a la máquina. La gente tiende a contar solo las horas en la máquina de colocación, y eso subestima la exposición.
J-STD-033 describe el empaquetado en seco: una bolsa barrera de humedad termosellada, desecante, una tarjeta indicadora de humedad (HIC) y la etiqueta. Una bolsa sellada se mantiene en buen estado durante al menos 12 meses desde la fecha de sellado cuando se almacena por debajo de 40 °C y 90 % de HR. La fecha de sellado figura en la etiqueta, y una fecha antigua en una bolsa que se ha almacenado en un lugar cálido es un motivo para examinar la tarjeta con más atención cuando la abras.
El HIC es la verificación rápida. Léelo inmediatamente después de abrir, usando el punto que las instrucciones impresas de la tarjeta vinculan con el nivel de la pieza. Si ese punto ha cambiado de color, las piezas absorbieron más humedad de la que la bolsa debería haber permitido, y la cuestión deja de ser el tiempo de exposición en planta y pasa a ser el horneado.
Las fechas de sellado, los tiempos de apertura y las lecturas de tarjetas solo valen algo si alguien las anota. Los datos de bobinas y lotes se encuentran en nuestroMES inteligente; cómo se registra el tiempo de exposición por carrete para su trabajo específico, confírmelo con nuestro equipo de ingeniería. Las piezas que vuelven a una bolsa regresan con desecante nuevo y una tarjeta nueva, y el tiempo que pasaron fuera permanece en el registro.
¿Cuándo necesitan horneado las piezas?
Las piezas necesitan horneado cuando ya no se puede confiar en la condición de embalaje en seco o en el margen de vida útil en planta. Según la norma J-STD-033, eso significa cuatro situaciones:
El tiempo acumulado fuera de la bolsa ha superado la vida útil indicada en la etiqueta.
El HIC muestra que las piezas estaban por encima del umbral de humedad cuando se abrió la bolsa.
La bolsa estaba perforada, sin sellar o llegó sin una barrera de humedad funcional.
La pieza tiene MSL 6 y está a punto de utilizarse.
El tiempo y la temperatura de horneado no son algo que se deba adivinar. Dependen del grosor del cuerpo del encapsulado, del MSL y del portador en el que se colocan las piezas, y la norma J-STD-033 contiene los programas. El punto del portador es donde los trabajos salen mal. Muchos portadores de cinta y carrete no están certificados para un horneado a alta temperatura, lo que te empuja hacia el programa de menor temperatura en la norma, y eso lleva mucho más tiempo. Si el portador no está marcado como apto para horneado, pregunta antes de que las piezas entren en un horno.
Hornear todo como medida de precaución rara vez vale la pena. Cuesta tiempo, añade manipulación y exposición a ESD, y los horneados repetidos pueden perjudicar la soldabilidad de las terminaciones. Una pieza con un HIC limpio y un registro de tiempo en piso fiable debería ir a la línea, no al horno. Si un proveedor dice que hornea todas las bobinas antes de usarlas “para estar seguros”, pregunte si el historial de horneado se registra por bobina, porque el segundo horneado es donde empiezan los problemas.
¿Quién es responsable en construcciones llave en mano frente a consignadas?
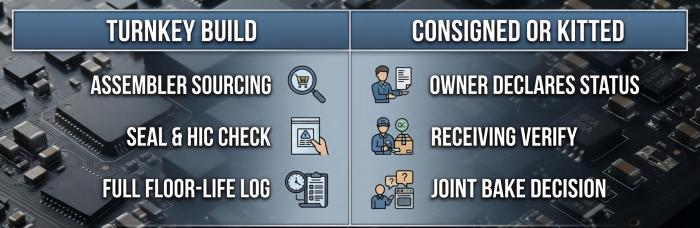
La división se basa en quién controla las partes en cada momento de su historia. La tabla de abajo es la versión que usamos para enmarcar la conversación; los términos exactos van en el presupuesto.
| Artículo | Llave en mano | Consignado o equipado |
|---|---|---|
| Canal de compra y condición de bolsa sellada en el momento de la compra | Ensamblador | Propietario |
| Estado de la bolsa y HIC a la llegada | El ensamblador inspecciona, compra sellado | El propietario declara, el ensamblador verifica |
| Seguimiento de vida útil en piso después de la apertura | Ensamblador | Ensamblador, a partir del estado declarado |
| Decisión de horneado y programación | Ensamblador, según J-STD-033 | Acordado con el propietario antes de hornear |
| Costo de horneado o reempaque | Costo del proceso del ensamblador | Acordar por escrito antes de la OC |
| Piezas con historial desconocido | No aplicable si está sellado | El propietario decide: reparar, sustituir o aceptar el riesgo |
En unconstrucción llave en mano, del ensambladorabastecimiento de componentesEl proceso compra las piezas a través del canal, recibe bolsas selladas y mantiene el registro de vida útil en el área de producción. El trabajo del comprador es menor pero no nulo: incluir el MSL en la lista de materiales (BOM) y preguntar cómo se verifica la integridad del sello cuando llegan las bolsas. Si la lista de materiales tiene alternativas, revisar el MSL de cada una, porque dos componentes pin-compatibles de distintos fabricantes pueden tener niveles diferentes.
En elensamblaje consignadoruta, el propietario tiene el control total sobre cómo se compraron, almacenaron y enviaron las piezas, y el ensamblador no puede ver nada de eso. El ensamblador solo puede verificar lo que está frente a la mesa de recepción: una bolsa sellada con una etiqueta legible y una tarjeta normal, o algo diferente. Por eso solicitamos el estado de sellado o abierto, la fecha de sellado y las condiciones de almacenamiento de cada línea de MSL 2a a 6 en el kit, antes de que se envíen las piezas. Nadie debería decidir los programas de horneado basándose en suposiciones.
¿Qué ocurre si las piezas consignadas llegan abiertas?
Considere la vida útil en planta como desconocida a menos que el propietario pueda demostrar lo contrario. Una bolsa que llega abierta, sin registro de cuándo se abrió o cómo se almacenó, no puede recibir un crédito parcial. La decisión habitual es hornear antes de la colocación o reemplazar las piezas, y el propietario toma esa decisión porque las piezas son suyas.
Una secuencia práctica para la mesa de recepción:
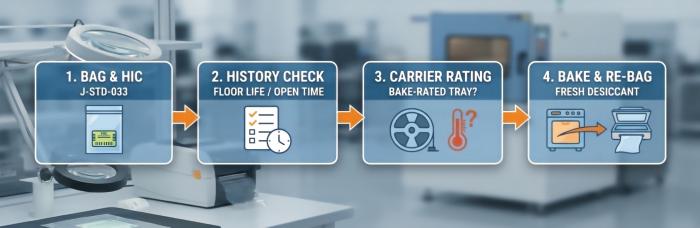
Compruebe la bolsa: sellada o abierta, etiqueta legible, fecha de sellado, MSL y temperatura máxima de reflujo.
Lea el HIC siguiendo sus instrucciones impresas y anote el resultado.
Pregunte al propietario por la fecha de apertura, las condiciones de almacenamiento y cualquier historial previo de horneado.
Si falta el historial, decida con el propietario: hornear según J-STD-033, reemplazar o proceder bajo la responsabilidad del propietario, dejando constancia de ello.
Antes de usar el transportador en el horno, verifique que tenga una clasificación para horneado. Si no la tiene, trasladar las piezas a bandejas clasificadas para horneado implica manipulación adicional, y el propietario debe aprobarlo.
Volver a embolsar con desecante nuevo y una tarjeta nueva después del horneado, y registrar el nuevo inicio del conteo de tiempo.
En este paso, los BGA grandes de plástico y los QFN de paso fino merecen la mayor atención, ya que son las piezas en las que una grieta oculta aparece como una falla en campo. Para estos componentes, la página de ensamblaje BGA cubre la colocación y la inspección, y la página de paquetes SMT enumera qué tipos de encapsulados manejan nuestras líneas.
El horneado añade tiempo, y la cantidad depende del paquete y del nivel. No lo cotizamos antes de ver las piezas. Para saber si el horneado y el almacenamiento en seco de su kit pueden gestionarse de nuestro lado, confírmelo con nuestro equipo de ingeniería.
Preguntas frecuentes
¿Puede un gabinete de secado detener el reloj de la vida en el piso?
Solo bajo las condiciones de almacenamiento en seco establecidas por la norma J-STD-033, y solo si los registros pueden demostrarlo. Un gabinete que se abre durante todo el día no cumple los requisitos. Para lo que se pueda hacer en su trabajo, confirme con nuestro equipo de ingeniería.
¿Cómo debe aparecer MSL en la lista de materiales (BOM)?
Agrega una columna de MSL junto al número de parte del fabricante y complétala con los datos actuales del fabricante, no de una versión anterior. Para cada alternativa, registra su MSL por separado. Dos piezas que encajan en la misma huella pueden tener niveles diferentes.
¿La cinta cortada también necesita empaquetado en seco?
Sí, si la pieza tiene clasificación MSL. La cinta cortada en una bolsa suelta no tiene barrera de humedad, por lo que su estado de vida útil en piso es desconocido. Si cortas cinta de un carrete para una corrida de prototipo, colócala en una bolsa barrera con desecante y una tarjeta, y anota la hora en que estuvo fuera.
¿Se considera el retrabajo como otra exposición?
El retrabajo aplica calor a la placa y a los encapsulados vecinos. La clasificación MSL cubre las pasadas de reflujo para las que la pieza fue calificada según J-STD-020, por lo que un paso de retrabajo planificado debe discutirse con nosotros antes de la fabricación, no después de una falla.
¿Quién decide que una pieza tiene MSL 6?
La etiqueta lo indica. Si la etiqueta dice nivel 6, la pieza se hornea antes de su uso y debe ser sometida a refusión dentro del tiempo indicado en la etiqueta. Si la etiqueta falta o es ilegible, pida al fabricante o al distribuidor la clasificación de la pieza antes de que el kit sea enviado.
Obtener una cotización de ensamblaje de PCB
Recursos útiles
•Formas eficaces de almacenamiento y manipulación de dispositivos sensibles a la humedad
•Factores que afectan la calidad del ensamblaje BGA
•Llave en mano vs. consignado: cómo elegir el modelo de ensamblaje adecuado para su proyecto
•Contraste de las tecnologías de soldadura utilizadas en la soldadura por refusión con plomo y sin plomo


