


La técnica pin-in-paste permite que algunas pocas piezas de orificio pasante se suelden en la misma pasada de refusión que las piezas de montaje superficial. Enplacas de tecnología mixtaque solo llevan un puñado de conectores o cabezales, lo que elimina una segunda operación de soldadura, un segundo ciclo térmico en las uniones SMT y la configuración asociada. Solo funciona cuando se alinean tres cosas: la pieza sobrevive al perfil completo de refusión, la plantilla puede suministrar suficiente pasta para llenar el barril y la geometría del orificio y del terminal no desperdicia esa pasta.
Este artículo explica cómo decidimos si una placa es candidata para tecnología pin-in-paste, cómo se dimensiona el volumen de pasta y qué incluir en tu RFQ para que la decisión se tome antes de cortar la plantilla en lugar de después de la primera muestra.
¿Qué es el pin-in-paste y en qué se diferencia de la soldadura por ola o por soldadura selectiva?
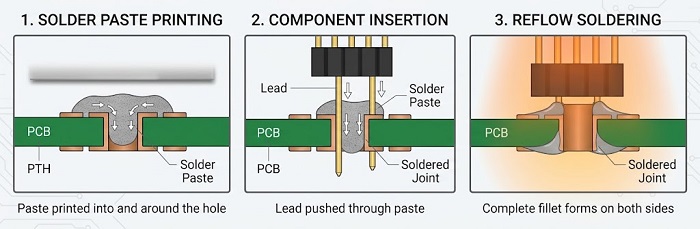
La técnica pin-in-paste (también llamada intrusive reflow, through-hole reflow o paste-in-hole) imprime pasta de soldadura en y alrededor de un orificio pasante metalizado, inserta el terminal del componente a través de esa pasta y suelda la unión en el horno de refusión junto con las piezas SMT. A medida que la pasta se funde, la soldadura se desplaza por capilaridad a lo largo del barril y forma la unión en ambos lados de la placa.
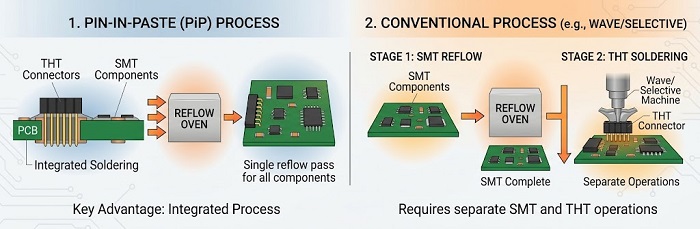
La alternativa convencional essoldadura por ola o selectivadespués del refusión: la placa termina el proceso SMT, se insertan las piezas de orificio pasante y los terminales se sueldan en una operación aparte. Pin-in-paste integra esa segunda operación en la primera. La contrapartida es que todo lo que necesita la unión de orificio pasante tiene que provenir de la plantilla, y la pieza de orificio pasante tiene que pasar por el horno.
¿Cuándo tiene sentido usar pin-in-paste en una placa de alta mezcla?
Tiene sentido cuando una placa tiene una pequeña cantidad de componentes de orificio pasante aptos para reflow y la geometría permite que la plantilla aporte suficiente soldadura. En trabajos de alta mezcla y bajo volumen eso importa más que en una producción larga, porque cada operación de soldadura adicional conlleva su propia preparación por lote: un programa y elección de boquilla para soldadura selectiva, o una instrucción de trabajo y tiempo de operador para soldadura manual. Eliminar ese paso acorta el proceso de montaje y elimina una fuente de variación.
Tiene menos sentido cuando el número de orificios pasantes es alto, cuando las piezas no pueden soportar las temperaturas de refusión o cuando la clase de aceptación exige un relleno que el volumen de pasta no puede alcanzar de manera confiable. La comparación a continuación es cómo enmarcamos la elección en la revisión DFM.
| Pin-in-paste | Soldadura selectiva | Soldadura manual | |
|---|---|---|---|
| Paso adicional después de la refluencia | Ninguno | Sí, boquilla programada | Sí, operador |
| Ciclos térmicos en uniones SMT | Un reflujo | Reflujo más ola de soldadura localizada | Reflujo más calor local con soldador de hierro |
| Configuración por nuevo trabajo | Aberturas del esténcil | Programa, selección de boquilla, a veces un accesorio | Instrucción de trabajo |
| Límite de componentes | El cuerpo debe soportar todo el pico de refusión | El cuerpo se mantiene fuera de un calor a nivel de horno | La mayoría de las partes |
| Riesgo principal | Llenado de barril insuficiente | Acceso de la boquilla en diseños reducidos | Variación de articulación a articulación |
| Ajuste típico | Algunas pocas piezas THT calificadas para refusión | Muchas uniones THT o piezas sensibles al calor | Muy pocas juntas o geometría incómoda |
¿Qué componentes no pueden pasar por pin-in-paste?
El factor decisivo es si el cuerpo del componente está clasificado para tu perfil de reflow. Una pieza de orificio pasante soldada por ola o soldadura selectiva mantiene su cuerpo por encima de la placa, lejos de la mayor parte del calor. En pin-in-paste, la pieza completa pasa por el horno a la misma temperatura máxima que las piezas SMT. Revisa la hoja de datos para ver una clasificación de reflow o de temperatura máxima de soldadura antes de incluir una pieza para pin-in-paste.
Las partes que a menudo no superan esa verificación incluyen carcasas de conectores de plástico que no están especificadas para reflow, condensadores electrolíticos de aluminio, relés y algunos interruptores, transformadores y potenciómetros. Muchas familias de conectores se ofrecen en versiones calificadas para reflow, por lo que la solución suele ser un cambio de número de parte en lugar de un cambio de proceso.
También importan dos aspectos mecánicos. La pieza necesita cierto espacio de separación, para que la pasta sobreimpresa alrededor del orificio no quede atrapada bajo un cuerpo asentado a ras. Y las patas conectadas directamente a grandes planos de cobre pueden no alcanzar la temperatura de humectación con un perfil ajustado para el resto de la placa; el alivio térmico en esas conexiones ayuda, y es algo que señalamos durante la revisión.
¿Cuánta pasta de soldadura necesita una unión pin-in-paste?
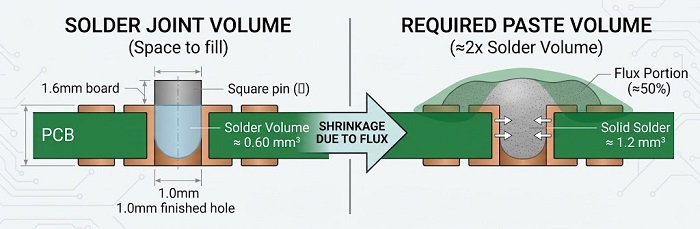
Aproximadamente el doble del volumen de soldadura que quieres en la unión, porque aproximadamente la mitad de la pasta de soldadura en volumen es flux que no permanece después del reflow. La soldadura que necesitas es el espacio entre la pared del barril y el terminal, más los filetes superior e inferior. Esa es la cantidad que la plantilla tiene que aportar, y suele ser mayor de lo que la gente espera.
Un ejemplo resuelto
Aquí están los cálculos para un pin de un conector de paso de 2,54 mm, usando dimensiones ilustrativas: una placa de 1,6 mm, un orificio terminado de 1,0 mm y un pin cuadrado de 0,64 mm.
•Volumen de barril:π × (0.5 mm)² × 1,6 mm ≈ 1,26 mm³
•Volumen del pasador dentro del barril:0,64 mm × 0,64 mm × 1,6 mm ≈ 0,66 mm³
•Espacio para rellenar con soldadura:≈ 0,60 mm³
•Pasta necesaria para esa soldadura:≈ 1,2 mm³, antes de los chaflanes
Con una plantilla de 0,12 mm, 1,2 mm³ de pasta necesitan aproximadamente 10 mm² de abertura por pin, alrededor de 3,2 mm × 3,2 mm. En un paso de 2,54 mm eso se fusionaría con las aberturas vecinas. Así que el depósito tiene que ser reconfigurado (alargado a lo largo de la fila en lugar de a lo largo de ella), engrosado localmente con unaplantilla escalonadao la combinación de orificio y plomo tiene que cambiar. Un área localmente más gruesa reduce el área de apertura necesaria en proporción al grosor añadido, pero el escalón necesita una distancia de separación de los componentes de paso fino cercanos.
Estas cifras ignoran la pasta impulsada hacia el barril durante la impresión y la eficiencia de transferencia de la plantilla, ambos factores que modifican el resultado. Considéralas como un punto de partida para el dimensionamiento; el primer artículo confirma el llenado.
¿Qué geometría de orificio y de terminal hace que la técnica pin-in-paste funcione?
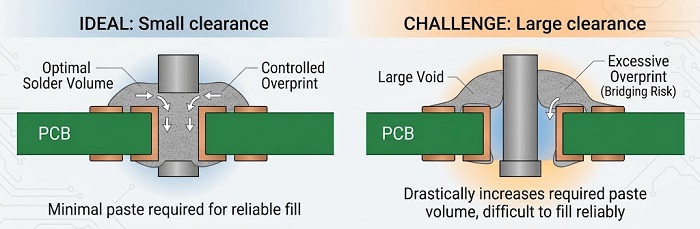
La geometría determina cuánta pasta entra en una unión útil. Tres dimensiones soportan la mayor parte del peso.
Separación entre orificio y conductor.Cada fracción adicional de milímetro en el diámetro del orificio añade volumen que debe rellenarse. En el ejemplo anterior, abrir el orificio de 1,0 mm a 1,1 mm aumenta el espacio a rellenar a unos 0,87 mm³, aproximadamente un 44% más de pasta para el mismo pin. Mantén el orificio terminado tan ajustado como lo permitan el terminal y el método de inserción.
Grosor de la tabla.El volumen del barril se escala directamente con el grosor. El mismo orificio y pin en una placa de 2,4 mm necesitan aproximadamente un 50 % más de soldadura que en una placa de 1,6 mm, lo que a menudo es lo que impulsa a que una placa industrial gruesa se oriente hacia la soldadura selectiva.
Longitud y protrusión del electrodo.Una pata que sobresale mucho por debajo de la placa empuja la pasta fuera del barril al insertarse, y esa pasta termina como una gota en la punta de la pata en lugar de quedar en la unión. Las patas recortadas a una protrusión corta mantienen más pasta donde corresponde.
La sobreimpresión de pasta más allá de la almohadilla sobre la máscara de soldadura es normal en la técnica pin-in-paste, ya que la pasta se retrae hacia la almohadilla cuando se funde. Sí es necesario dejar separación respecto a las almohadillas SMT y vías vecinas, o la sobreimpresión se convierte en un riesgo de puentes o de formación de esferas de soldadura.
¿Cómo verificamos el llenado del barril en las uniones de pin-in-paste?
Los filetes visibles en la parte superior e inferior no muestran lo que ocurrió dentro del barril. La inspección óptica revisa los filetes;Inspección por rayos Xmuestra hasta dónde ascendió realmente la soldadura. Para un nuevo diseño de pin-in-paste, la primera pieza es donde se verifica ese relleno frente a los criterios acordados antes de que continúe el resto de la producción.
En general, la norma IPC-A-610 establece un relleno mínimo de soldadura vertical del 75 % para orificios metalizados en ensamblajes de Clase 2 y Clase 3, con una excepción más limitada para algunos orificios de Clase 2. Esos criterios cambian entre revisiones, así que indique la revisión que sigue su contrato. Si en una tarjeta de Clase 3 no se puede cerrar el cálculo del volumen de pasta con margen, preferimos mover esas piezas a soldadura selectiva en la etapa de cotización antes que descubrirlo en el primer artículo.
¿Qué debe incluir su RFQ para una construcción pin-in-paste?
El pin-en-pasta es una decisión relacionada con la plantilla, por lo que la información debe recibirse antes de que la plantilla sea diseñada. Incluya lo siguiente con sus archivos, o en el campo de notas del formulario de cotización de ensamblaje:
•Designadores de referenciade las partes que desea soldar mediante pin-in-paste, y de cualquier componente de orificio pasante que no deba soldarse.
•Calificación de reflujopara cada una de esas partes, o los números de parte del fabricante para que podamos revisar las hojas de datos.
•Tamaño final del orificio y dimensiones del terminal,o el número de parte del conector y la huella utilizada.
•Grosor de la tablay si los pines se conectan a los planos directamente o a través de alivio térmico.
•Clase de aceptación(IPC-A-610 Clase 2 o Clase 3, con revisión) y cualquier requisito de relleno más allá de esto.
•Si se acepta una plantilla de elevación,ya que agrega costos de esténcil y tiempo de entrega.
•Tu regla de respaldo:si no se puede cumplir el objetivo de relleno, ¿podemos trasladar una parte a soldadura selectiva o manual, y eso requiere su aprobación previa?
Nuestra verificación DFM gratuita ejecuta tu diseño mediante el análisis Valor DFM/DFA, que abarca tamaños de taladros, relaciones entre pads y máscara de soldadura, y cobertura de pasta en pads SMD. Para los candidatos de pin-in-paste, añadimos la revisión del volumen de pasta y de la clasificación de la pieza descrita anteriormente y te informamos de cualquier componente que consideremos que no debería pasar por el horno.
Preguntas frecuentes
¿Se puede usar pin-in-paste en ambos lados de una placa de doble cara?
Por lo general, se aplica en el lado que se refluyó de último. Una pieza pin-in-paste en el lado refluyado primero pasaría por el segundo reflujo boca abajo, y las piezas más pesadas de orificio pasante pueden no mantenerse en su lugar. Revisamos la asignación de lado para estas piezas en el DFM.
¿El uso de pin-in-paste cambia el perfil de refusión?
Puede hacerlo. El perfil debe llevar el barril y cualquier pin de gran masa a la temperatura de humectación sin exceder los límites de las piezas SMT ni de los cuerpos de orificio pasante. Un termopar colocado en un pin de “pin-in-paste” es una forma común de confirmarlo en la primera fabricación.
¿Se verán diferentes las uniones de inserción en pasta respecto a las uniones soldadas por ola?
A menudo, sí. La forma del filete en el lado de inserción puede variar, y los residuos de flux alrededor del pin son típicos con la pasta no-clean. Eso no es un defecto en sí mismo, pero vale la pena acordar criterios de aceptación visual en el plano de ensamblaje para que la inspección evalúe las uniones con la referencia adecuada.
¿Puede un diseño existente pasar de soldadura selectiva a pin-in-paste sin un cambio de diseño de la placa?
A veces. Si las piezas están homologadas para refusión y el orificio, la patilla y el paso permiten suficiente pasta, el cambio puede limitarse a la plantilla. Si el orificio es demasiado grande para la patilla o el paso no deja espacio para el depósito, la huella tiene que cambiar, y la ruta de soldadura selectiva puede seguir siendo la mejor opción hasta la próxima revisión.
¿Qué pasa si la placa tiene un recubrimiento conformal?
Infórmenos en la etapa de RFQ. Los residuos de flux alrededor de las uniones pin-in-paste pasan a formar parte del plan de limpieza y recubrimiento, y algunas especificaciones de recubrimiento exigen la limpieza antes de la aplicación.
Obtén una cotización de ensamblaje Pin-in-Paste
Recursos útiles
•Revisión DFM gratuita
•Cómo cotizar y solicitar servicios de ensamblaje de PCB
•Soldadura selectiva para placas de control de motor de tecnología mixta: eliminación de daños térmicos en los SMD adyacentes


