


La gestion des MSL se résume à une seule horloge. Une fois qu’un sachet sec est ouvert, un composant sensible à l’humidité dispose d’un temps limité dans l’air ambiant de l’usine avant de devoir être soumis au refusionnage ou au rebillage. Dans une fabrication clé en main, l’assembleur est responsable de cette horloge à partir du jour où les pièces arrivent ; dans une fabrication en sous-traitance avec fourniture des composants par le client, le propriétaire est responsable de l’état dans lequel les pièces arrivent, l’assembleur de ce qui se passe ensuite, et l’état du sachet doit être consigné par écrit avant l’expédition du kit.
Que signifient les niveaux MSL sur la ligne ?
Le MSL est une classification, définie par la norme J-STD-020, indiquant pendant combien de temps un boîtier CMS sensible à l’humidité peut rester à l’air libre en usine avant de devoir être cuit ou passé en refusion. Les boîtiers plastiques absorbent lentement l’humidité, et pendant la refusion cette humidité se transforme en vapeur suffisamment rapidement pour fissurer ou délaminer le boîtier. Les gros boîtiers BGA plastiques et les QFN à pas fin sont les boîtiers pour lesquels cela devient coûteux, et les dommages sont souvent internes, de sorte qu’un composant peut paraître en bon état après la refusion.
Le niveau est indiqué sur l’étiquette du sac à barrière d’humidité, avec la durée de vie en atmosphère ambiante et la température maximale de refusion à laquelle la classification a été effectuée. Ce dernier paramètre est important. Un composant peut être classé différemment à une température de pic plus élevée qu’à une température plus basse ; lisez donc l’étiquette du sac que vous avez en main, et non la fiche technique de la fabrication de l’an dernier.
Les niveaux vont du plus souple au plus strict. Le MSL 1 n’a pas de limite de durée de vie en salle à ≤30 °C / 85 %HR et ne nécessite aucun emballage étanche. À partir de là, la durée de vie en salle à ≤30 °C / 60 %HR diminue progressivement : 1 an pour le MSL 2, 4 semaines pour le 2a, 168 heures pour le MSL 3, 72 heures pour le MSL 4, 48 heures pour le MSL 5 et 24 heures pour le 5a. Sur une ligne typique, la limite pratique se situe autour du MSL 3 : en dessous, vous disposez de plusieurs jours à plusieurs semaines de marge, au-dessus, vous comptez en heures et le plan de kitting doit en tenir compte.
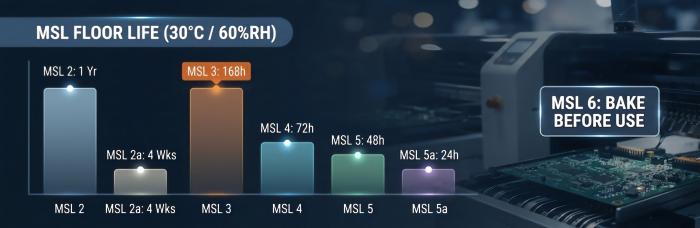
Le niveau 6 est l’exception. Il n’a pas de durée de vie au sol au sens habituel, donc chaque bobine est cuite avant d’être placée sur un chargeur. Si unNiveau de bruit de basela ligne indique MSL 6, prévoyez cette étape au moment du devis plutôt que de la découvrir au kitting.
Durée de vie en plancher, emballage étanche et cartes indicatrices d’humidité
La durée de vie en atmosphère ambiante commence lorsque le sac est ouvert et elle est cumulative. Une bobine qui est ouverte, utilisée pendant une demi-poste, retirée de l’alimenteur puis laissée sur une étagère continue de voir son temps s’écouler pendant toute cette période. Il en va de même pour les composants préparés en kit en attente d’un second passage de refusion sur la deuxième face, ainsi que pour les plateaux mis en attente à côté de la machine. Les gens ont tendance à ne compter que les heures passées sur la machine de pose, ce qui sous-estime l’exposition réelle.
La norme J-STD-033 décrit l’emballage sous atmosphère sèche : un sachet barrière à l’humidité scellé à chaud, un dessiccant, une carte indicatrice d’humidité (HIC) et l’étiquette. Un sachet scellé est valable pendant au moins 12 mois à compter de la date de scellage lorsqu’il est stocké à moins de 40 °C et 90 % HR. La date de scellage figure sur l’étiquette, et une date ancienne sur un sachet qui a été stocké au chaud est une raison d’examiner la carte de plus près lorsque vous l’ouvrez.
Le HIC est le contrôle rapide. Lisez-le immédiatement après l’ouverture, en utilisant l’indicateur indiqué par les instructions imprimées sur la carte, correspondant au niveau de sensibilité de la pièce. Si cet indicateur a changé de couleur, les pièces ont absorbé plus d’humidité que ce que le sachet aurait dû laisser passer, et la question ne relève plus de la durée d’exposition en salle, mais devient un problème de cuisson.
Les dates de scellement, les heures d’ouverture et les lectures de cartes ne valent quelque chose que si quelqu’un les consigne. Les données de bobines et de lots restent dans nosMES intelligent; comment le temps d’exposition est enregistré par bobine pour votre travail spécifique, à confirmer avec notre équipe d’ingénierie. Les pièces qui retournent dans un sachet y retournent avec un dessiccant neuf et une nouvelle carte, et le temps qu’elles ont passé à l’extérieur reste consigné.
Quand les pièces doivent-elles être cuites ?
Les composants doivent être cuits lorsque l’on ne peut plus se fier à l’état d’emballage sec ou au budget de durée de vie hors sachet. Selon la norme J-STD-033, cela concerne quatre situations :
Le temps cumulé passé hors du sachet a dépassé la durée de vie au sol indiquée sur l’étiquette.
L’indicateur HIC montre que les pièces dépassaient le seuil d’humidité lorsque le sachet a été ouvert.
Le sac a été perforé, descellé ou est arrivé sans barrière d'humidité fonctionnelle.
La pièce est de niveau MSL 6 et est sur le point d’être utilisée.
Le temps et la température de cuisson ne sont pas des paramètres à deviner. Ils dépendent de l’épaisseur du boîtier, du niveau MSL et du support sur lequel se trouvent les composants, et la norme J-STD-033 fournit les plannings. C’est la question du support qui fait échouer les opérations. De nombreux supports en bande et bobine ne sont pas homologués pour une cuisson à haute température, ce qui vous pousse vers le planning de température plus basse prévu par la norme, et cela prend beaucoup plus de temps. Si le support n’est pas indiqué comme résistant à la cuisson, renseignez-vous avant de mettre les composants au four.
Faire cuire tous les composants par précaution en toutes circonstances en vaut rarement la peine. Cela prend du temps, cela ajoute des manipulations et une exposition aux décharges électrostatiques (ESD), et des cuissons répétées peuvent nuire à la soudabilité des terminaisons. Un composant avec un indicateur d’humidité (HIC) intact et un suivi honnête de sa durée de vie hors sachet doit aller sur la ligne, pas au four. Si un fournisseur affirme qu’il cuit toutes les bobines avant utilisation « par sécurité », demandez si l’historique de cuisson est enregistré pour chaque bobine, car c’est à la deuxième cuisson que les problèmes commencent.
Qui est responsable dans le cas de constructions clés en main par rapport aux constructions en consignation ?
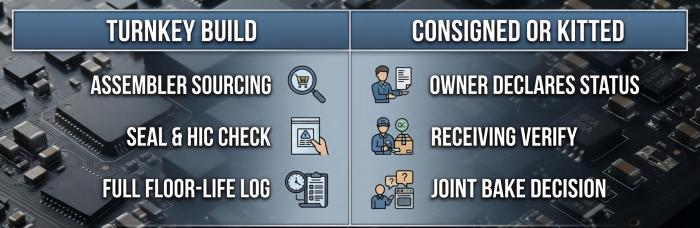
La répartition suit la personne qui contrôle les éléments à chaque moment de leur histoire. Le tableau ci-dessous est la version que nous utilisons pour structurer la discussion ; les termes exacts figurent dans le devis.
| Article | Clé en main | Consigné ou en kits |
|---|---|---|
| Canal d’achat et état du sac scellé au moment de l’achat | Assembleur | Propriétaire |
| État du sac et statut HIC à l’arrivée | Contrôleur assembleur, achète sous scellé | Le propriétaire déclare, l’assembleur vérifie |
| Suivi de la durée de vie en service après ouverture | Assembleur | Assembler, à partir du statut déclaré |
| Décision et calendrier de cuisson | Assembleur, selon la norme J-STD-033 | Convenu avec le propriétaire avant la cuisson |
| Coût de cuisson ou de reconditionnement | Coût du processus de l’assembleur | Être d’accord par écrit avant le bon de commande |
| Pièces à l’historique inconnu | Non applicable si scellé | Le propriétaire décide : réparer, remplacer ou accepter le risque |
Dans unconstruction clé en main, de l’assembleurapprovisionnement en composantsle processus achète les composants via le canal, reçoit des sachets scellés et tient à jour l’enregistrement de la durée de vie en atelier. Le travail de l’acheteur est réduit mais pas nul : indiquer le MSL dans la nomenclature (BOM) et demander comment l’intégrité du scellage est vérifiée lorsque les sachets arrivent. Si la nomenclature comporte des alternatives, vérifier le MSL de chacune, car deux composants broche-à-broche compatibles provenant de fabricants différents peuvent avoir des niveaux différents.
Dans leassemblage consignélors du transport, le propriétaire a un contrôle total sur la façon dont les pièces ont été achetées, stockées et expédiées, et l’assembleur ne peut rien voir de tout cela. L’assembleur peut seulement vérifier ce qui se trouve devant le poste de réception : un sachet scellé avec une étiquette lisible et une carte normale, ou autre chose. C’est pourquoi nous demandons, pour chaque ligne MSL 2a à 6 du kit, le statut scellé-ou-ouvert, la date de scellement et les conditions de stockage, avant l’expédition des pièces. Personne ne devrait établir des programmes de cuisson sur la base de suppositions.
Que se passe-t-il si les pièces consignées arrivent déjà ouvertes ?
Considérez la durée de vie hors étuve comme inconnue, à moins que le propriétaire ne puisse prouver le contraire. Un sachet qui arrive ouvert, sans trace de la date à laquelle il a été ouvert ni de la manière dont il a été stocké, ne peut pas bénéficier d’un crédit partiel. La décision habituelle est de cuire les pièces avant la pose, ou de les remplacer, et c’est le propriétaire qui prend cette décision, car les pièces lui appartiennent.
Une séquence pratique pour le banc de réception :
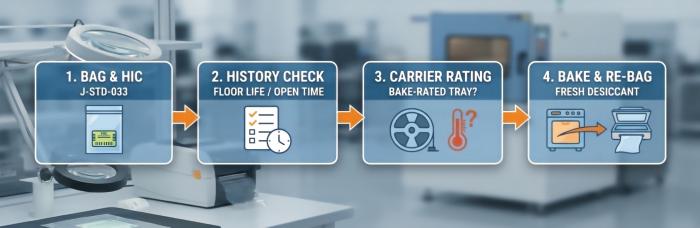
Vérifiez le sachet : scellé ou ouvert, étiquette lisible, date de scellage, MSL et température maximale de refusion.
Lisez le HIC en suivant les instructions imprimées et notez le résultat.
Demandez au propriétaire la date d’ouverture, les conditions de conservation et tout historique de cuisson antérieur.
Si l’historique est manquant, décidez avec le propriétaire : procéder à une cuisson conforme à la norme J-STD-033, remplacer, ou fonctionner aux risques du propriétaire avec une mention officielle.
Vérifiez la résistance à la cuisson du support avant toute mise au four. S’il n’est pas homologué, le transfert des pièces vers des plateaux homologués pour la cuisson implique une manutention supplémentaire, et le propriétaire doit l’approuver.
Remettez en sachet avec un nouveau dessiccant et une nouvelle carte après la cuisson, et enregistrez le nouveau démarrage de l’horloge.
Les grands boîtiers BGA en plastique et les QFN à pas fin méritent l’examen le plus attentif à cette étape, car ce sont les composants pour lesquels une fissure cachée se manifeste comme une défaillance sur le terrain. Pour ceux-ci, la page d’assemblage BGA couvre le placement et l’inspection, et la page des boîtiers CMS énumère les types de boîtiers pris en charge par nos lignes.
La cuisson ajoute du temps, et la durée dépend du conditionnement et du niveau. Nous ne la chiffrons pas avant d’avoir vu les pièces. Pour savoir si la cuisson et le stockage à sec de votre kit peuvent être pris en charge de notre côté, veuillez confirmer avec notre équipe d’ingénierie.
FAQ
Une armoire sèche peut-elle arrêter le compteur de durée de vie au sol ?
Uniquement dans les conditions de stockage à sec définies par la norme J-STD-033, et uniquement si les enregistrements peuvent le prouver. Une armoire qui reste ouverte toute la journée ne répond pas aux exigences. Pour ce qui peut être fait pour votre travail, veuillez confirmer avec notre équipe d’ingénierie.
Comment le MSL doit-il apparaître dans la nomenclature ?
Ajoutez une colonne MSL à côté du numéro de pièce fabricant et renseignez-la à partir des données actuelles du fabricant, et non à partir d’une version plus ancienne. Pour chaque équivalent, enregistrez son MSL séparément. Deux composants compatibles avec le même empreinte peuvent avoir des niveaux différents.
Les rubans découpés ont-ils également besoin d’un emballage sec ?
Oui, si la pièce est certifiée MSL. Une bande découpée placée dans un sachet non hermétique n’a pas de barrière contre l’humidité, son temps de vie en salle blanche est donc inconnu. Si vous découpez une bande à partir d’un rouleau pour un prototype, placez-la dans un sachet barrière avec un dessiccant et une carte, et notez l’heure à laquelle elle a été sortie.
La retouche compte‑t‑elle comme une autre exposition ?
La reprise soumet la carte et les boîtiers voisins à la chaleur. La classification MSL couvre les passes de refusion pour lesquelles la pièce a été qualifiée selon la norme J-STD-020, de sorte qu’une étape de reprise planifiée doit être discutée avec nous avant l’assemblage, et non après une défaillance.
Qui décide qu’une pièce est de niveau MSL 6 ?
L’étiquette le fait. Si l’étiquette indique un niveau 6, la pièce est cuite avant utilisation et doit être refondue dans le délai indiqué sur l’étiquette. Si l’étiquette est manquante ou illisible, demandez au fabricant ou au distributeur la classification de la pièce avant l’expédition du kit.
Obtenir un devis pour l’assemblage de circuits imprimés
Ressources utiles
•Méthodes efficaces de stockage et de manipulation des dispositifs sensibles à l’humidité
•Facteurs influençant la qualité de l’assemblage BGA
•Clé en main ou en consignation : choisir le bon modèle d’assemblage pour votre projet
•Comparaison des technologies de brasage utilisées pour le soudage par refusion avec plomb et sans plomb


