


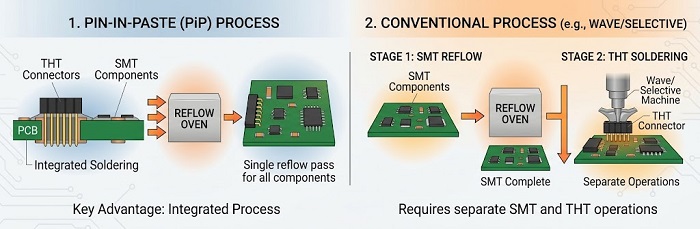
La technologie pin-in-paste permet à quelques composants traversants d’être soudés lors du même passage de refusion que les composants montés en surface. Surcartes à technologies mixtesqui ne comportent qu’une poignée de connecteurs ou d’en-têtes, ce qui supprime une deuxième opération de soudure, un deuxième cycle thermique sur les joints CMS, ainsi que la mise en place qui l’accompagne. Cela ne fonctionne que lorsque trois conditions sont réunies : la pièce supporte l’intégralité du profil de refusion, le pochoir peut déposer suffisamment de pâte pour remplir le fût, et la géométrie du trou et de la patte ne gaspille pas cette pâte.
Cet article explique comment nous décidons si une carte est candidate au pin-in-paste, comment le volume de pâte est dimensionné et ce qu’il faut inclure dans votre demande de prix (RFQ) afin que la décision soit prise avant la découpe du pochoir plutôt qu’après la première pièce de qualification.
Qu’est-ce que le pin-in-paste et en quoi est-il différent de la soudure à la vague ou de la soudure sélective ?
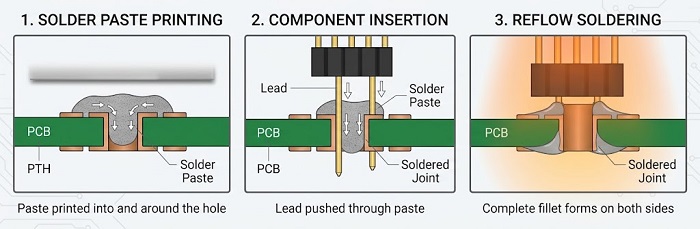
La technique du pin-in-paste (également appelée refusion intrusive, refusion traversante ou pâte dans le trou) consiste à déposer de la pâte à braser dans et autour d’un trou métallisé traversant, à insérer la patte du composant à travers cette pâte, puis à souder la liaison dans le four de refusion en même temps que les composants CMS. Lorsque la pâte fond, la brasure descend par capillarité le long du fût et forme la liaison sur les deux faces du circuit imprimé.
L’alternative classique estbrasage à la vague ou brasage sélectifaprès refusion : la carte termine le SMT, les composants traversants sont insérés et les broches sont soudées lors d’une opération distincte. Le pin-in-paste intègre cette seconde opération dans la première. Le compromis est que tout ce dont le joint traversant a besoin doit provenir du pochoir, et que le composant traversant doit passer au four.
Quand le pin-in-paste a-t-il du sens sur une carte à forte mixité ?
Cela a du sens lorsqu’une carte comporte un petit nombre de composants traversants compatibles refusion et que la géométrie permet au pochoir de déposer suffisamment de soudure. Dans les travaux à forte diversité et faible volume, cela compte davantage que lors d’une longue série de production, car chaque opération de soudage séparée implique sa propre mise en place par tâche : un programme de soudure sélective et un choix de buse, ou une instruction de soudure manuelle et du temps opérateur. Supprimer cette étape raccourcit la fabrication et élimine une source de variation.
Cela est moins pertinent lorsque le nombre de trous traversants est élevé, lorsque les composants ne peuvent pas supporter les températures de refusion ou lorsque la classe d’acceptation exige un taux de remplissage qu’il est impossible d’atteindre de façon fiable avec le volume de pâte. La comparaison ci‑dessous illustre la façon dont nous présentons ce choix lors de la revue DFM.
| Épingler-coller | Brasage sélectif | Soudure manuelle | |
|---|---|---|---|
| Étape supplémentaire après le refusion | Aucun | Oui, buse programmée | Oui, opérateur |
| Cycles thermiques sur les joints SMT | Une refonte | Refusion plus vague de soudure localisée | Refusion plus chauffage local au fer |
| Configuration par nouveau travail | Ouvertures de pochoir | Programme, sélection de buse, parfois un dispositif de fixation | Instruction de travail |
| Limite de composant | Le corps doit survivre à l’intégralité du pic de refusion | Le corps reste à l’abri d’une chaleur équivalente à celle d’un four | La plupart des parties |
| Risque principal | Remplissage de fût insuffisant | Accès aux buses dans des agencements serrés | Variation d’articulation à articulation |
| Coupe classique | Quelques composants THT homologués pour le refusion | De nombreuses soudures THT ou pièces sensibles à la chaleur | Très peu de joints ou de géométrie maladroite |
Quels composants ne peuvent pas passer par la technologie pin-in-paste ?
Le facteur déterminant est de savoir si le corps du composant est homologué pour votre profil de refusion. Un composant traversant soudé par vague ou par soudure sélective maintient son corps au-dessus du circuit imprimé, à l’écart de la majorité de la chaleur. En pin-in-paste, la pièce entière passe dans le four à la même température de pointe que les composants CMS. Vérifiez dans la fiche technique la compatibilité refusion ou la température maximale de soudure avant d’inscrire un composant pour du pin-in-paste.
Les pièces qui échouent souvent à ce contrôle comprennent les boîtiers de connecteurs en plastique qui ne sont pas spécifiés pour la refusion, les condensateurs électrolytiques en aluminium, les relais et certains interrupteurs, transformateurs et potentiomètres. De nombreuses familles de connecteurs sont proposées en versions compatibles avec la refusion, de sorte que la solution consiste souvent à changer le numéro de pièce plutôt qu’à modifier le procédé.
Deux aspects mécaniques comptent également. La pièce a besoin d’une certaine entretoise, afin que la pâte surimprimée autour du trou ne se retrouve pas piégée sous un boîtier affleurant. De plus, les broches directement reliées à de grands plans de cuivre peuvent ne pas atteindre la température de mouillage avec un profil réglé pour le reste de la carte ; un allègement thermique sur ces connexions aide, et c’est un point que nous signalons lors de la revue.
De quelle quantité de pâte à braser un joint pin-in-paste a-t-il besoin ?
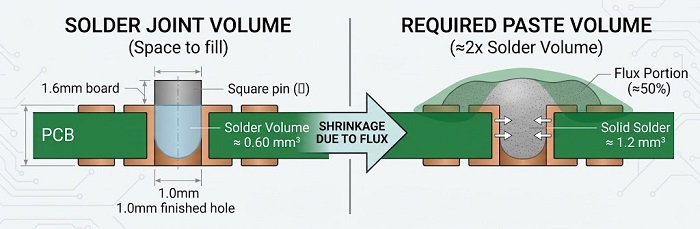
Environ deux fois le volume de soudure que vous souhaitez dans le joint, car à peu près la moitié du volume de la pâte à braser est constituée de flux qui ne reste pas après la refusion. La soudure dont vous avez besoin correspond à l’espace entre la paroi du fût et le conducteur, plus les congés en haut et en bas. C’est cette quantité que le pochoir doit déposer, et elle est généralement plus importante que ce que les gens imaginent.
Un exemple détaillé
Voici le calcul pour une broche d’un connecteur au pas de 2,54 mm, en utilisant des dimensions illustratives : un circuit imprimé de 1,6 mm, un trou fini de 1,0 mm et une broche carrée de 0,64 mm.
•Volume du baril :π × (0,5 mm)² × 1,6 mm ≈ 1,26 mm³
•Volume de la goupille à l’intérieur du barillet :0,64 mm × 0,64 mm × 1,6 mm ≈ 0,66 mm³
•Espace à remplir avec de la soudure :≈ 0,60 mm³
•Pâte nécessaire pour cette soudure :≈ 1,2 mm³, avant les congés
Avec un pochoir de 0,12 mm, 1,2 mm³ de pâte nécessitent environ 10 mm² d’ouverture par broche, soit environ 3,2 mm × 3,2 mm. Avec un pas de 2,54 mm, cela fusionnerait avec les ouvertures voisines. Il faut donc reformer le dépôt (l’allonger à travers la rangée plutôt que dans son sens), l’épaissir localement avec unpochoir à reliefou la combinaison trou et piste doit être modifiée. Une zone localement plus épaisse réduit la surface d’ouverture nécessaire en proportion de l’épaisseur ajoutée, mais la marche nécessite une zone de garde à distance des composants à pas fin situés à proximité.
Ces chiffres ignorent la pâte poussée dans le barillet pendant l'impression et l’efficacité de transfert du pochoir, qui modifient toutes deux le résultat. Considérez-les comme un point de départ pour le dimensionnement ; le premier article confirme le remplissage.
Quelle géométrie de trou et de pastille permet au pin-in-paste de fonctionner ?
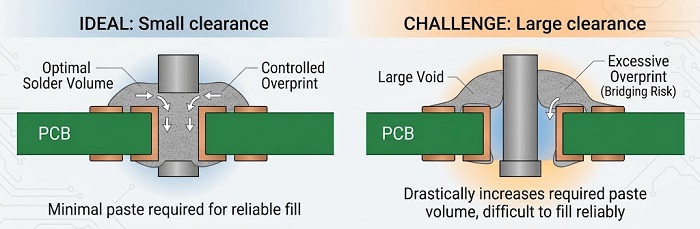
La géométrie détermine quelle quantité de pâte forme une liaison utile. Trois dimensions supportent l’essentiel de la charge.
Distance trou-à-piste.Chaque fraction supplémentaire de millimètre dans le diamètre du trou ajoute du volume qui doit être rempli. Dans l’exemple ci-dessus, agrandir le trou de 1,0 mm à 1,1 mm augmente l’espace à remplir à environ 0,87 mm³, soit environ 44 % de pâte en plus pour la même broche. Gardez le trou fini aussi ajusté que le permettent le plot et la méthode d’insertion.
Épaisseur de la planche.Le volume du fût est directement proportionnel à l’épaisseur. Le même trou et la même broche sur un circuit imprimé de 2,4 mm nécessitent environ 50 % de soudure en plus que sur un circuit de 1,6 mm, ce qui est souvent ce qui pousse une carte industrielle épaisse vers la soudure sélective.
Longueur et saillie des conducteurs.Une patte qui dépasse largement sous le circuit imprimé repousse la pâte hors du fût lorsqu’elle est insérée, et cette pâte se retrouve en amas à l’extrémité de la patte au lieu de rester dans le joint. Des pattes raccourcies à une faible protrusion maintiennent une plus grande quantité de pâte à l’endroit prévu.
Le surdépôt de pâte au-delà du pad sur le vernis épargne est normal pour la technologie pin-in-paste, car la pâte se rétracte vers le pad lorsqu’elle fond. Un dégagement par rapport aux pads CMS et aux vias voisins est toutefois nécessaire, sinon le surdépôt devient un risque de pont de soudure ou de formation de billes de soudure.
Comment vérifions-nous le remplissage du fût sur les joints pin-in-paste ?
Les congés visibles en haut et en bas ne montrent pas ce qui s’est passé à l’intérieur du fût. L’inspection optique vérifie les congés ;Inspection par rayons Xmontre jusqu'où la brasure est réellement montée. Pour une nouvelle conception de pin-in-paste, le premier article sert à confirmer ce remplissage par rapport aux critères convenus avant de poursuivre le reste de la production.
La norme IPC-A-610 définit généralement un remplissage vertical minimal de soudure de 75 % pour les trous métallisés dans les assemblages de Classe 2 et de Classe 3, avec une exception plus restreinte pour certains trous de Classe 2. Ces critères changent d’une révision à l’autre, indiquez donc la révision à laquelle se réfère votre contrat. Si, pour une carte de Classe 3, il est impossible d’atteindre le calcul du volume de pâte avec marge, nous préférons déplacer ces composants vers une soudure sélective au stade du devis plutôt que de le découvrir sur la première pièce de qualification.
Que devez-vous inclure dans votre RFQ pour une fabrication en pin-in-paste ?
La technique « pin-in-paste » est une décision relative au pochoir ; les informations doivent donc être fournies avant la conception de celui-ci. Veuillez inclure les éléments suivants avec vos fichiers ou dans le champ de remarque du formulaire de devis d’assemblage :
•Références de conceptiondes composants que vous souhaitez souder par pin-in-paste, ainsi que de tous les composants traversants qui ne doivent surtout pas l’être.
•Indice de refusionpour chacune de ces pièces, ou les numéros de référence constructeur afin que nous puissions vérifier les fiches techniques.
•Taille finale du trou et dimensions des connexions,ou le numéro de pièce du connecteur et l’empreinte utilisée.
•Épaisseur de la plancheet si les broches sont connectées aux plans directement ou par l’intermédiaire d’un relief thermique.
•Classe d’acceptation(IPC-A-610 Classe 2 ou Classe 3, avec révision) et toute exigence de remplissage au-delà de celle-ci.
•Si un pochoir progressif est acceptable,puisqu’il ajoute le coût du pochoir et le délai de livraison.
•Votre règle de secours :Si l’objectif de remplissage ne peut pas être atteint, pouvons-nous déplacer une partie vers la soudure sélective ou manuelle, et cela nécessite-t-il d’abord votre approbation ?
Notre contrôle DFM gratuit soumet votre conception à une analyse Valor DFM/DFA, qui couvre les diamètres de perçage, les relations entre pastilles et vernis épargne, ainsi que la couverture de pâte sur les pastilles CMS. Pour les candidats pin-in-paste, nous ajoutons la vérification du volume de pâte et de la classification des composants décrite ci-dessus, puis nous revenons vers vous pour tout composant que nous ne jugeons pas apte à passer au four.
FAQ
La technologie pin-in-paste peut-elle être utilisée des deux côtés d’un circuit imprimé double face ?
Il est généralement appliqué sur la face refondue en dernier. Un composant pin-in-paste sur la face refondue en premier passerait à l’envers lors de la seconde refusion, et les composants traversants plus lourds pourraient ne pas rester en place. Nous examinons l’assignation des faces pour ces composants dans le DFM.
La technologie pin-in-paste modifie-t-elle le profil de refusion ?
C’est possible. Le profil doit amener le fût et toutes les broches de forte masse à la température de mouillage sans dépasser les limites des composants CMS ni des corps traversants. Un thermocouple placé sur une broche en pin-in-paste est un moyen courant de le vérifier lors de la première fabrication.
Les joints par insertion-collage auront-ils un aspect différent des joints soudés à la vague ?
Souvent, oui. La forme du congé du côté d’insertion peut varier, et les résidus de flux autour de la broche sont typiques avec une pâte sans nettoyage. Ce n’est pas un défaut en soi, mais il est utile de s’accorder sur des critères d’acceptation visuelle dans le dessin d’assemblage afin que l’inspection évalue les joints par rapport à la bonne référence.
Un design existant peut-il passer du brasage sélectif au pin-in-paste sans modification du routage (layout) ?
Parfois. Si les composants sont homologués pour le refusion et que le trou, la patte et le pas permettent suffisamment de pâte, le changement peut se limiter au pochoir. Si le trou est surdimensionné par rapport à la patte ou si le pas ne laisse pas de place pour le dépôt, l’empreinte doit être modifiée, et la soudure sélective peut rester la meilleure option jusqu’à la prochaine révision.
Et si la carte est revêtue d’un revêtement conformal ?
Informez-nous au stade de la demande de prix (RFQ). Les résidus de flux autour des joints pin-in-paste font partie du plan de nettoyage et d’enduction, et certaines spécifications d’enduction exigent un nettoyage avant l’application.
Obtenir un devis pour un assemblage par goupille insérée
Ressources utiles
•Vérification DFM gratuite
•Comment obtenir un devis et commander des services d’assemblage de PCB
•Brasage sélectif pour cartes de commande de moteur à technologie mixte : éliminer les dommages thermiques sur les CMS adjacents


