


La gestione MSL si riduce a un solo orologio. Una volta che un sacchetto sigillato a secco viene aperto, un componente sensibile all’umidità ha una quantità di tempo fissa nell’aria di fabbrica prima che debba essere rifuso o sottoposto a baking. In una produzione turnkey l’assemblatore è responsabile di quel tempo a partire dal giorno in cui i componenti arrivano; in una produzione con componenti forniti dal cliente il proprietario è responsabile delle condizioni di arrivo dei componenti, l’assemblatore di ciò che accade dopo, e lo stato del sacchetto deve essere annotato prima che il kit venga spedito.
Cosa significano i livelli MSL sulla linea?
MSL è una classificazione, definita nello standard J-STD-020, che indica per quanto tempo un package SMD sensibile all’umidità può restare esposto all’aria in fabbrica prima che debba essere sottoposto a baking o al processo di reflow. I package in plastica assorbono lentamente l’umidità e, durante il reflow, quest’ultima si trasforma in vapore abbastanza rapidamente da causare cricche o delaminazioni del package. I grandi BGA in plastica e i QFN a passo fine sono i package in cui questo problema diventa costoso, e il danno è spesso interno, quindi un componente può sembrare in buone condizioni dopo il reflow.
Il livello è indicato sull’etichetta del sacchetto con barriera all’umidità, insieme alla durata a scaffale e alla temperatura massima di rifusione alla quale è stata effettuata la classificazione. Quest’ultimo campo è importante. Un componente può essere classificato in modo diverso a una temperatura di picco più alta rispetto a una più bassa, quindi leggi l’etichetta sul sacchetto che hai in mano, non il datasheet della produzione dell’anno scorso.
I livelli vanno dal meno restrittivo al più restrittivo. L’MSL 1 non ha limite di floor life a ≤30°C / 85%UR e non richiede dry pack. Da lì in poi, la floor life a ≤30°C / 60%UR si accorcia passo dopo passo: 1 anno per MSL 2, 4 settimane per 2a, 168 ore per MSL 3, 72 ore per MSL 4, 48 ore per MSL 5 e 24 ore per 5a. Su una linea tipica, il punto di svolta pratico è intorno all’MSL 3: al di sotto di questo valore si hanno giorni o settimane di margine, al di sopra si contano le ore e il piano di kitting deve tenerne conto.
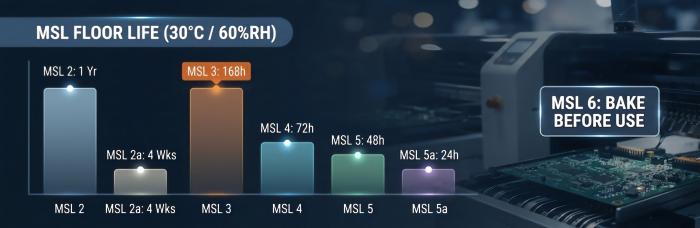
Il livello 6 è quello diverso dagli altri. Non ha una durata a scaffale nel senso usuale, quindi ogni bobina viene sottoposta a cottura prima di essere inserita in un alimentatore. Se unBOMla linea mostra MSL 6, pianifica per quel passaggio al momento del preventivo invece di scoprirlo durante il kitting.
Vita a scaffale, imballo asciutto e carte indicatrici di umidità
La durata a scaffale inizia quando il sacchetto viene aperto ed è cumulativa. Una bobina che viene aperta, utilizzata per mezza turno, rimossa dall’alimentatore e lasciata su uno scaffale continua a far scorrere il suo tempo per tutto il periodo. Lo stesso vale per i componenti in kit in attesa di un passaggio di rifusione sul secondo lato e per i vassoi predisposti accanto alla macchina. Le persone tendono a contare solo le ore sulla macchina di posizionamento, e questo sottostima l’esposizione.
J-STD-033 descrive il dry pack: una busta barriera all’umidità termosigillata, un essiccante, una scheda indicatrice di umidità (HIC) e l’etichetta. Una busta sigillata è valida per almeno 12 mesi dalla data di sigillatura se conservata al di sotto di 40°C e 90% di umidità relativa. La data di sigillatura è riportata sull’etichetta e una data vecchia su una busta che è stata conservata in ambiente caldo è un motivo per esaminare con maggiore attenzione la scheda quando la si apre.
L'HIC è il controllo rapido. Leggilo subito dopo l'apertura, usando il punto a cui le istruzioni stampate sulla scheda collegano il livello del componente. Se quel punto ha cambiato colore, i componenti hanno assorbito più umidità di quanto il sacchetto avrebbe dovuto permettere, e la questione non riguarda più il tempo di esposizione, ma diventa una questione di essiccazione in forno.
Le date di sigillatura, gli orari di apertura e le letture delle schede valgono qualcosa solo se qualcuno le annota. I dati delle bobine e dei lotti risiedono nel nostroMES intelligente; come viene registrato il tempo di esposizione per bobina per il tuo specifico lavoro, confermalo con il nostro team di ingegneria. I componenti che tornano in un sacchetto vengono rimessi con nuovo essiccante e una nuova scheda, e il tempo che hanno trascorso fuori rimane registrato.
Quando è necessario cuocere i pezzi?
I componenti devono essere sottoposti a baking quando non ci si può più fidare delle condizioni di dry-pack o del margine di floor-life. Secondo la norma J-STD-033 ciò significa quattro situazioni:
Il tempo accumulato fuori dal sacchetto ha superato la durata di vita indicata sull’etichetta.
L’HIC mostra che i componenti erano oltre la soglia di umidità quando il sacchetto è stato aperto.
La busta è stata perforata, sigillo rotto o è arrivata senza una barriera all’umidità funzionante.
Il componente è MSL 6 ed è in procinto di essere utilizzato.
Il tempo e la temperatura di cottura non sono qualcosa da indovinare. Dipendono dallo spessore del corpo del package, dall’MSL e dal supporto in cui si trovano i componenti, e la norma J-STD-033 contiene i relativi cicli. Il punto critico è proprio il supporto: è lì che i lavori vanno storti. Molti nastri e bobine non sono certificati per cicli di cottura ad alta temperatura, il che ti spinge verso il ciclo a temperatura più bassa previsto dallo standard, che richiede molto più tempo. Se il supporto non è contrassegnato come adatto alla cottura, chiedi conferma prima che i componenti finiscano in forno.
Cuocere tutto per precauzione raramente ne vale la pena. Richiede tempo, aumenta la manipolazione e l’esposizione alle ESD e cotture ripetute possono compromettere la saldabilità dei terminali. Un componente con un HIC pulito e una registrazione onesta della floor-life dovrebbe andare in linea, non in forno. Se un fornitore dice che cuoce tutte le bobine prima dell’uso “per sicurezza”, chiedi se la cronologia delle cotture è registrata per ogni bobina, perché è con la seconda cottura che iniziano i problemi.
Chi è responsabile nelle costruzioni chiavi in mano rispetto a quelle in conto deposito?
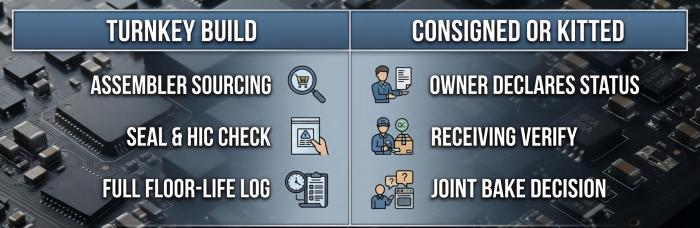
La suddivisione segue chi controlla le parti in ogni momento della loro storia. La tabella seguente è la versione che usiamo per inquadrare la conversazione; i termini esatti vengono inseriti nel preventivo.
| Articolo | Chiavi in mano | Consegnato in conto deposito o in kit |
|---|---|---|
| Canale di acquisto e condizioni del sacchetto sigillato al momento dell’acquisto | Assemblatore | Proprietario |
| Condizione del sacco e stato HIC all'arrivo | Il montatore controlla, acquista sigillato | Il proprietario dichiara, l’assemblatore verifica |
| Tracciamento della durata a scaffale dopo l’apertura | Assemblatore | Assemblatore, a partire dallo stato dichiarato |
| Decisione e pianificazione della cottura | Assemblatore, secondo J-STD-033 | Concordato con il proprietario prima della cottura |
| Costo di cottura o riconfezionamento | Costo di processo dell’assemblatore | Accordarsi per iscritto prima dell’ordine di acquisto |
| Parti con storia sconosciuta | Non applicabile se sigillato | Il proprietario decide: eliminare, sostituire o accettare il rischio |
In uncostruzione chiavi in mano, dell'assemblatoreapprovvigionamento dei componentiil reparto acquisti compra i componenti tramite il canale, riceve sacchetti sigillati e tiene il registro della floor-life. Il lavoro dell’acquirente è ridotto ma non nullo: inserire l’MSL nella distinta base (BOM) e chiedere come viene verificata l’integrità della sigillatura quando i sacchetti arrivano. Se la BOM prevede alternative, controllare l’MSL di ciascuna, perché due componenti pin-compatibili di produttori diversi possono avere livelli differenti.
Nelassemblaggio in conto depositosulla rotta, il proprietario ha il pieno controllo su come le parti sono state acquistate, immagazzinate e spedite, e l’assemblatore non può vedere nulla di tutto ciò. L’assemblatore può solo verificare ciò che ha davanti al banco di ricezione: una busta sigillata con un’etichetta leggibile e una scheda normale, oppure qualcos’altro. Ecco perché chiediamo lo stato sigillato‑o‑aperto, la data di sigillatura e le condizioni di stoccaggio di ogni riga MSL da 2a a 6 nel kit, prima che le parti vengano spedite. Nessuno dovrebbe stabilire i cicli di “bake” basandosi su un’ipotesi.
Cosa succede se i pezzi in conto deposito arrivano aperti?
Considerare il floor life come sconosciuto, a meno che il proprietario non possa dimostrare il contrario. Un sacchetto che arriva aperto, senza alcuna registrazione di quando è stato aperto o di come è stato conservato, non può ricevere un credito parziale. La decisione abituale è di effettuare la cottura prima del posizionamento oppure di sostituire i componenti, e questa scelta spetta al proprietario perché i componenti sono suoi.
Una sequenza pratica per il banco di ricezione:
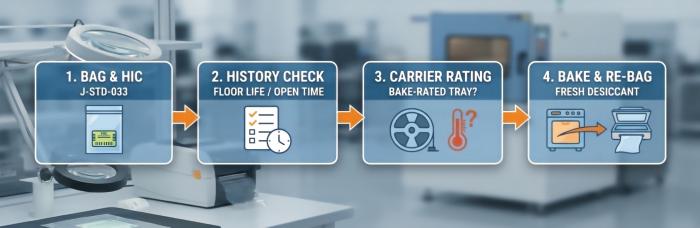
Controllare il sacchetto: sigillato o aperto, etichetta leggibile, data di sigillatura, MSL e temperatura massima di rifusione.
Leggere l’HIC seguendo le istruzioni stampate e annotare il risultato.
Chiedi al proprietario la data di apertura, le condizioni di conservazione e qualsiasi precedente storia di cottura.
Se la cronologia è mancante, decidi con il responsabile: eseguire il bake secondo J-STD-033, sostituire, oppure procedere a rischio del responsabile con tale decisione registrata.
Verifica la resistenza al forno del supporto prima di qualsiasi utilizzo in forno. Se non è certificato, spostare i pezzi su vassoi certificati per l’uso in forno comporta una manipolazione aggiuntiva, e il proprietario dovrebbe approvarlo.
Riconfezionare con nuovo essiccante e una nuova scheda dopo la cottura e registrare l’avvio del nuovo timer.
In questo passaggio, le grandi BGA in plastica e le QFN a passo fine meritano l’attenzione più accurata, poiché sono i componenti in cui una cricca nascosta può manifestarsi come guasto sul campo. Per questi componenti, la pagina sull’assemblaggio BGA copre il posizionamento e l’ispezione, mentre la pagina sui package SMT elenca quali tipi di package sono gestiti dalle nostre linee.
La cottura aggiunge tempo e la quantità dipende dal pacchetto e dal livello. Non lo indichiamo prima di aver visto i componenti. Per sapere se la cottura e lo stoccaggio a secco del tuo kit possono essere gestiti da noi, conferma con il nostro team di ingegneria.
Domande frequenti
Un armadio a secco può fermare il conteggio del floor life?
Solo alle condizioni per lo stoccaggio a secco stabilite dalla J-STD-033, e solo se i registri possono dimostrarlo. Un armadio che viene aperto per tutto il giorno non è idoneo. Per ciò che si può fare per il tuo lavoro, conferma con il nostro team di ingegneria.
Come dovrebbe apparire l'MSL nella distinta base (BOM)?
Aggiungi una colonna MSL accanto al numero di parte del produttore e compilala con i dati attuali del produttore, non da una versione precedente. Per ogni parte alternativa, registra il suo MSL separatamente. Due componenti che condividono lo stesso footprint possono avere livelli diversi.
Il nastro tagliato ha bisogno anche di un imballaggio asciutto?
Sì, se il componente è classificato MSL. Il nastro tagliato in una busta non sigillata non ha barriera all’umidità, quindi il suo stato di floor life è sconosciuto. Se tagli del nastro da una bobina per una corsa di prototipazione, mettilo in una busta barriera con essiccante e una scheda, e annota l’ora in cui è stato esposto.
Il rifacimento conta come un’altra esposizione?
Il rework applica calore sul circuito stampato e sui componenti adiacenti. Il rating MSL copre i cicli di rifusione per i quali il componente è stato qualificato secondo la J-STD-020, quindi un’operazione di rework pianificata dovrebbe essere discussa con noi prima dell’assemblaggio, non dopo un guasto.
Chi decide che un componente è MSL 6?
Lo indica l’etichetta. Se l’etichetta riporta livello 6, il componente viene sottoposto a baking prima dell’uso e deve essere rifuso entro il tempo indicato sull’etichetta. Se l’etichetta è mancante o illeggibile, chiedere al produttore o al distributore la classificazione del componente prima della spedizione del kit.
Richiedi un preventivo per l’assemblaggio PCB
Risorse utili
•Modi efficaci di stoccaggio e gestione dei dispositivi sensibili all’umidità
•Fattori che influiscono sulla qualità dell'assemblaggio BGA
•Chiavi in mano vs. Conto lavorazione: scegliere il modello di assemblaggio giusto per il tuo progetto
•Confronto sulle tecnologie di saldatura utilizzate nella saldatura a rifusione con piombo e senza piombo


