


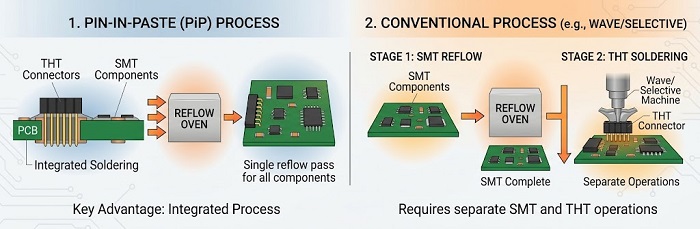
Il pin-in-paste permette ad alcune parti a foro passante di essere saldate nello stesso passaggio di rifusione dei componenti montati in superficie. Suschede a tecnologia mistache richiedono solo una manciata di connettori o intestazioni, ciò elimina una seconda operazione di saldatura, un secondo ciclo termico sulle giunzioni SMT e la relativa preparazione. Funziona solo quando si allineano tre condizioni: il componente sopravvive all’intero profilo di rifusione, lo stencil può fornire abbastanza pasta per riempire il foro passante e la geometria del foro e del reoforo non spreca quella pasta.
Questo articolo illustra come decidiamo se una scheda è idonea per la tecnica pin-in-paste, come viene dimensionato il volume di pasta e cosa inserire nella tua RFQ affinché la decisione venga presa prima del taglio dello stencil anziché dopo il primo articolo.
Che cos'è il pin-in-paste e in che cosa è diverso dalla saldatura a onda o selettiva?
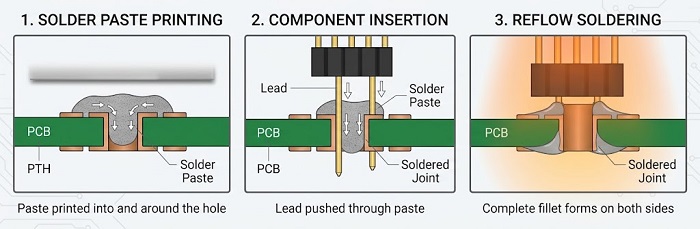
La tecnica pin-in-paste (chiamata anche reflow intrusivo, through-hole reflow o paste-in-hole) prevede la stampa della pasta saldante dentro e attorno a un foro metallizzato passante, l’inserimento del terminale del componente attraverso tale pasta e la saldatura del giunto nel forno di reflow insieme alle parti SMT. Quando la pasta fonde, la lega di saldatura scende per capillarità lungo il foro e forma il giunto su entrambi i lati della scheda.
L’alternativa convenzionale èsaldatura a onda o selettivadopo il riflusso: la scheda completa l’SMT, i componenti a foro passante vengono inseriti e i terminali vengono saldati in un’operazione separata. Il pin-in-paste incorpora questa seconda operazione nella prima. Il compromesso è che tutto ciò di cui la giunzione a foro passante ha bisogno deve provenire dallo stencil e il componente a foro passante deve attraversare il forno.
Quando ha senso utilizzare il pin-in-paste su una scheda ad alta varietà di modelli?
Ha senso quando una scheda ha un numero ridotto di componenti passanti omologati per rifusione e la geometria consente allo stencil di fornire una quantità sufficiente di stagno. Nel lavoro ad alta varietà e bassa tiratura questo conta più che in una lunga produzione in serie, perché ogni singola operazione di saldatura comporta un proprio setup per commessa: un programma di saldatura selettiva e la scelta dell’ugello, oppure un’istruzione di lavoro per la saldatura manuale e il tempo dell’operatore. Eliminare quella fase accorcia il ciclo di assemblaggio e rimuove una fonte di variazione.
Ha meno senso quando il numero di fori passanti è elevato, quando i componenti non possono sopportare le temperature di rifusione o quando la classe di accettazione richiede un riempimento che il volume di pasta non può raggiungere in modo affidabile. Il confronto qui sotto è il modo in cui inquadriamo la scelta nella revisione DFM.
| Pin-in-paste | Saldatura selettiva | Saldatura manuale | |
|---|---|---|---|
| Passaggio extra dopo il riflusso | Nessuna | Sì, ugello programmato | Sì, operatore |
| Cicli termici sui giunti SMT | Un riflusso | Rifusione più onda di saldatura localizzata | Reflow più calore locale con saldatore |
| Configurazione per un nuovo lavoro | Aperture dello stencil | Programma, selezione dell'ugello, a volte un'attrezzatura | Istruzione di lavoro |
| Limite componente | Il corpo deve resistere all’intero picco di rifusione | Il corpo rimane lontano da un calore di livello forno | La maggior parte delle parti |
| Rischio principale | Riempimento del barile insufficiente | Accesso agli ugelli in spazi ristretti | Variazione da giunto a giunto |
| Vestibilità tipica | Alcuni componenti THT omologati per il riflusso | Molte giunzioni THT o parti sensibili al calore | Pochissimi giunti o geometrie scomode |
Quali componenti non possono passare attraverso il pin-in-paste?
Il fattore decisivo è se il corpo del componente è omologato per il tuo profilo di rifusione. Un componente a foro passante saldato tramite saldatura a onda o selettiva mantiene il suo corpo al di sopra della scheda, lontano dalla maggior parte del calore. Nel pin-in-paste, l’intero componente passa nel forno alla stessa temperatura di picco dei componenti SMT. Controlla il datasheet per un valore di temperatura di rifusione o di massima temperatura di saldatura prima di inserire un componente nell’elenco per il pin-in-paste.
Le parti che spesso non superano quel controllo includono gli alloggiamenti dei connettori in plastica non specificati per il reflow, i condensatori elettrolitici in alluminio, i relè e alcuni interruttori, trasformatori e potenziometri. Molte famiglie di connettori sono disponibili in versioni certificate per il reflow, quindi la soluzione spesso consiste in un cambio di codice componente piuttosto che in una modifica del processo.
Anche due aspetti meccanici sono importanti. Il componente ha bisogno di un po’ di distanziamento, in modo che la pasta sovrastampata attorno al foro non rimanga intrappolata sotto un corpo a filo. Inoltre, i pin collegati direttamente a grandi piani di rame potrebbero non raggiungere la temperatura di bagnatura con un profilo impostato per il resto della scheda; i “thermal relief” su tali connessioni aiutano, ed è qualcosa che segnaliamo durante la revisione.
Quanta pasta saldante serve per una giunzione pin-in-paste?
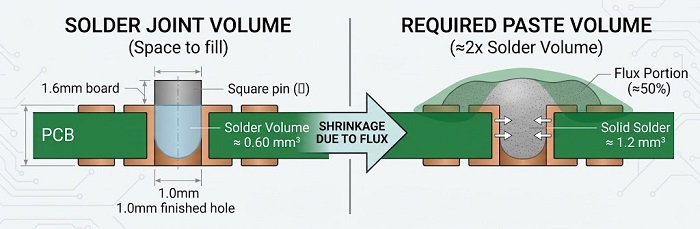
Circa il doppio del volume di stagno che vuoi nella giunzione, perché circa la metà del volume della pasta saldante è flussante che non rimane dopo il riflusso. Lo stagno di cui hai bisogno è lo spazio tra la parete del foro metallizzato e il reoforo, più i cordoni superiore e inferiore. Questo è il valore che lo stencil deve fornire, ed è di solito più grande di quanto ci si aspetti.
Un esempio svolto
Ecco l'aritmetica per un pin di un connettore passo 2,54 mm, usando dimensioni illustrative: una scheda da 1,6 mm, un foro finito da 1,0 mm e un pin quadrato da 0,64 mm.
•Volume della botte:π × (0,5 mm)² × 1,6 mm ≈ 1,26 mm³
•Volume del perno all'interno del cilindro:0,64 mm × 0,64 mm × 1,6 mm ≈ 0,66 mm³
•Spazio da riempire con la saldatura:≈ 0,60 mm³
•Pasta necessaria per quella saldatura:≈ 1,2 mm³, prima degli smussi
Con uno stencil da 0,12 mm, 1,2 mm³ di pasta richiedono approssimativamente 10 mm² di apertura per pin, circa 3,2 mm × 3,2 mm. Su un passo da 2,54 mm ciò si unirebbe alle aperture adiacenti. Quindi il deposito deve essere rimodellato (allungato attraverso la fila invece che lungo di essa), ispessito localmente con unstencil potenziatooppure è necessario modificare la combinazione foro/riporto. Un’area localmente più spessa riduce l’area di apertura necessaria in proporzione allo spessore aggiunto, ma il gradino richiede una distanza di keep-out dai componenti a passo fine vicini.
Queste cifre non tengono conto della pasta spinta nel bariletto durante la stampa e dell’efficienza di trasferimento dello stencil, entrambe influenzano il risultato. Considerale come un punto di partenza per il dimensionamento; il primo articolo conferma il riempimento.
Quale geometria del foro e del pad rende il pin-in-paste efficace?
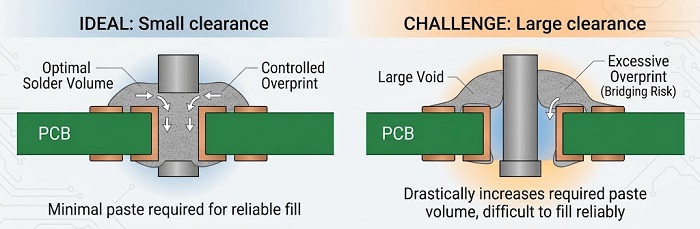
La geometria determina quanto della pasta entra in una giunzione utile. Tre dimensioni portano la maggior parte del peso.
Distanza foro-conduttore.Ogni frazione extra di millimetro nel diametro del foro aggiunge volume che deve essere riempito. Nell’esempio sopra, aprire il foro da 1,0 mm a 1,1 mm aumenta lo spazio da riempire a circa 0,87 mm³, circa il 44% di pasta in più per lo stesso pin. Mantieni il foro finito il più aderente possibile al terminale e al metodo di inserimento.
Spessore della tavola.Il volume del barilotto varia direttamente con lo spessore. Lo stesso foro e lo stesso pin su una scheda da 2,4 mm richiedono circa il 50% di stagno in più rispetto a una scheda da 1,6 mm, il che spesso è ciò che spinge una scheda industriale spessa verso la saldatura selettiva.
Lunghezza del conduttore e sporgenza.Un terminale che sporge molto al di sotto della scheda spinge via la pasta dal foro mentre viene inserito, e quella pasta finisce come una goccia sulla punta del terminale invece che nella giunzione. I terminali tagliati con una sporgenza ridotta mantengono una quantità maggiore di pasta dove dovrebbe essere.
La stampa della pasta oltre il pad sulla solder mask è normale per il pin‑in‑paste, poiché la pasta si ritira verso il pad quando fonde. È però necessario mantenere una distanza di sicurezza dai pad SMT e dalle via adiacenti, altrimenti la stampa eccedente diventa un rischio di cortocircuiti (bridging) o di formazione di palline di stagno.
Come verifichiamo il riempimento del foro nei giunti pin-in-paste?
I raccordi visibili in alto e in basso non mostrano cosa è successo all'interno del cilindro. L'ispezione ottica controlla i raccordi;Ispezione a raggi Xmostra quanto in alto è effettivamente risalita la saldatura. Per un nuovo progetto pin-in-paste, il primo articolo è il momento in cui quel riempimento viene verificato rispetto ai criteri concordati prima che il resto della produzione prosegua.
In generale, l’IPC-A-610 stabilisce un riempimento minimo verticale di saldatura del 75% per i fori metallizzati nelle assemblature di Classe 2 e Classe 3, con un’eccezione più ristretta per alcuni fori di Classe 2. Tali criteri cambiano tra le varie revisioni, quindi indica la revisione a cui fa riferimento il tuo contratto. Se per una scheda di Classe 3 non è possibile chiudere il calcolo del volume di pasta con margine, preferiamo spostare quei componenti sulla saldatura selettiva già in fase di preventivo piuttosto che scoprirlo sul primo articolo.
Cosa dovresti includere nella tua RFQ per una produzione con tecnologia pin-in-paste?
La tecnologia pin-in-paste è una decisione relativa allo stencil, quindi le informazioni devono arrivare prima che lo stencil venga progettato. Includi quanto segue insieme ai tuoi file, oppure nel campo note del modulo di preventivo per l’assemblaggio:
•Designatori di riferimentodelle parti che si desidera saldare con la tecnica pin-in-paste e di eventuali componenti a foro passante che non devono esserlo.
•Valutazione del riflussoper ciascuna di queste parti, oppure i codici di parte del produttore così che possiamo controllare i datasheet.
•Dimensioni finite del foro e dei terminali,o il numero di parte del connettore e l'impronta utilizzata.
•Spessore della tavolae se i pin si collegano ai piani direttamente o tramite sollievo termico.
•Classe di accettazione(IPC-A-610 Classe 2 o Classe 3, con revisione) e qualsiasi requisito di riempimento aggiuntivo rispetto a ciò.
•Se un modello incrementale sia accettabile,poiché aumenta il costo dello stencil e i tempi di consegna.
•La tua regola di fallback:Se non è possibile raggiungere l’obiettivo di riempimento, possiamo spostare una parte alla saldatura selettiva o manuale e questo richiede prima la vostra approvazione?
Il nostro controllo DFM gratuito sottopone il tuo progetto all’analisi Valor DFM/DFA, che copre le dimensioni dei fori, le relazioni tra piazzole e solder mask e la copertura di pasta sulle piazzole SMD. Per i componenti candidati al pin-in-paste aggiungiamo il controllo del volume di pasta e della classificazione del componente descritto sopra e ti segnaliamo qualsiasi parte che riteniamo non dovrebbe passare nel forno.
Domande frequenti
È possibile utilizzare il pin-in-paste su entrambi i lati di una scheda a doppia faccia?
Di solito viene applicato sul lato rifuso per ultimo. Un componente pin-in-paste sul lato rifuso per primo passerebbe attraverso la seconda rifusione capovolto e i componenti through-hole più pesanti potrebbero non rimanere in sede. Rivediamo l’assegnazione del lato per questi componenti nel DFM.
La tecnologia pin-in-paste modifica il profilo di rifusione?
Può farlo. Il profilo deve portare il foro metallizzato e tutti i pin ad alta massa alla temperatura di bagnatura senza superare i limiti dei componenti SMT o dei corpi dei through-hole. Un termocoppia posizionata su un pin pin-in-paste è un metodo comune per verificarlo durante la prima produzione.
Le giunzioni pin-in-paste avranno un aspetto diverso rispetto alle giunzioni saldate a onda?
Spesso, sì. La forma del cordone sul lato di inserzione può variare e i residui di flussante attorno al pin sono tipici con la pasta no-clean. Questo di per sé non è un difetto, ma vale la pena concordare i criteri di accettazione visiva nel disegno di assemblaggio, così che l’ispezione valuti le giunzioni rispetto al corretto riferimento.
Un progetto esistente può passare dalla saldatura selettiva al pin-in-paste senza una modifica del layout?
A volte. Se i componenti sono omologati per il reflow e il foro, il reoforo e il passo consentono una quantità sufficiente di pasta, la modifica può essere limitata allo stencil. Se il foro è sovradimensionato rispetto al reoforo o il passo non lascia spazio per il deposito, l’ingombro deve essere modificato, e la saldatura selettiva può rimanere l’opzione migliore fino alla prossima revisione.
E se la scheda è rivestita con un coating conforme?
Informateci nella fase di RFQ. I residui di flussante intorno ai giunti pin-in-paste entrano a far parte del piano di pulizia e rivestimento e alcune specifiche di rivestimento richiedono la pulizia prima dell’applicazione.
Ottieni un preventivo per l’assemblaggio Pin-in-Paste
Risorse utili
•Controllo DFM gratuito
•Come richiedere un preventivo e ordinare servizi di assemblaggio PCB
•Saldatura Selettiva per Schede di Azionamento Motore a Tecnologia Mista: Eliminare i Danni Termici sui Componenti SMD Adiacenti


