


産業用IoTボード(ゲートウェイ、センサーノード、エッジコントローラー)は、最後の部品がはんだ付けされた時点で完成することはほとんどありません。ファームウェアが書き込まれて初めて、そのボードは製品となりますが、その工程はしばしばトレーサビリティチェーンの最も弱い部分となっています。本記事では、MES(製造実行システム)に基づくトラッキングによって、ファームウェアの書き込みを非公式な作業ではなく、記録され監査可能な工程ステップにする方法を解説します。
ラインでファームウェアのバージョン管理が失敗する理由
中で少量多品種組立同じボード設計が年に複数回製造される場合があります。各ビルドには異なるファームウェアリリースを載せることができ、1つの注文が校正または構成のバリアントに分割されることもあります。一般的な故障モードには次のようなものがあります。
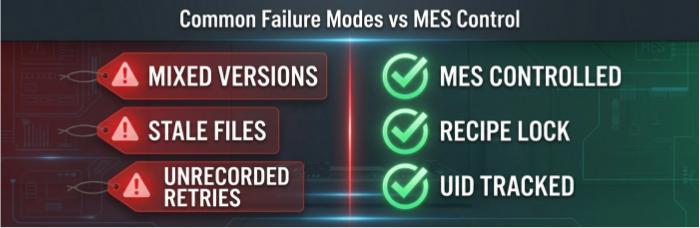
1ロット内にファームウェアのバージョンが混在しています。エンジニアリング変更が注文の途中で v1.4 から v1.5 に移行し、変更前後に書き込まれた基板が区別されていない。
古い画像ファイル。オペレーターが、一度も更新されたことのないローカルフォルダーからプログラムファイルを読み込む。
記録されていない再試行。ある基板がプログラミングに2回失敗し、3回目の試行で成功したが、その記録には何も残っていない。
物理ボードとファームウェアリリースとの間に関連性はありません。数週間後、前線部隊がどの画像を受け取ったのか、誰にも分からない。
その結果は現場で現れる。見た目が同一の2枚のボードが、異なる動作を示すのだ。1枚はセンサーのデータを別の周期で報告し、もう1枚は通信タイムアウトを異なる方法で処理する。さらに、ファームウェア関連の故障はハードウェアの故障と切り分けるのが難しい。ボードごとの記録がなければ、調査はロット全体に疑いの目を向けるような作業になってしまう。
MES におけるファームウェアバージョンとボードシリアル番号の紐付け
基板ごとに基礎部には固有の識別子があります。UIDトレーサビリティとレーザーマーキングを備えたスマートMES各PCBAにはレーザーマーキングされたUIDが付与され、以後のすべての記録が紐づくキーとなる。ファームウェアについては、MESの記録で次の項目を関連付ける必要がある。
ボード UID/SN(主キー)
ファームウェアイメージ識別子(ファイル名、バージョン文字列、そして可能であればリリースされたイメージのチェックサム)
プログラミングのタイムスタンプ
プログラミングステーションID
結果:合格、不合格、および再試行回数
オペレーターまたはプロセスレシピ識別子
最も有用なデザイン上の選択はレシピ管理オペレーターがファイルを選択する代わりに、作業指示書は管理されたパラメーターとして承認済みファームウェアリリースを保持します。ステーションは作業指示書で指定されたものをロードし、MES は実際にロードされた内容を記録します。両者が異なる場合、基板は黙って合格とされるのではなく、フラグが付けられます。これを厳格なインターロックとして適用するか、記録上の例外として扱うかは、プロジェクトレベルでの判断事項です。
バージョンラベルよりもチェックサムの方が重要です。バージョン文字列は人間が入力するものですが、チェックサムはファイルから計算されるため、回線上のイメージが顧客がリリースしたイメージと一致していることを確認できます。
成功だけでなく、再試行と失敗も記録する
合否フラグだけでは工程に関する情報が隠れてしまいます。リトライ回数を記録することで、歩留まりレポート上では同じに見える次の3つの状況を区別できます。
初回成功:普通。
再試行後に合格:おそらく、再確認する価値のある、わずかな接続不良や接触不良、または電源レールの問題が考えられます。
許可された再試行回数後に失敗しました基板は、やみくもに手直しされるのではなく、診断のために保持されます。
プログラミングに複数回の試行が必要になるボードは、一種のシグナルです。これは、プログラミングインターフェースでの接触不良、プログラミングピン付近のはんだ付け不良、あるいはボード上の電源問題を示している可能性があります。この状況を記録しておけば、ボードがお客様の手元に届く前に、エンジニアが解析できる材料になります。
プログラミングデータを機能検査(FCT)にリンクする
プログラミングと機能テスト同じボード記録から読み取る必要があります。FCTステーションがUIDをスキャンすると、MESは次のことを確認できます。
取締役会は成功したプログラミング実績、そして
記録されたファームウェアバージョン作業指示の要件に一致する。
いずれかのチェックに失敗した場合、ボードは先へ進みません。これにより、未プログラムまたは誤ったプログラムが書き込まれたボードが、誤った想定に基づいてテストされてしまったり、手順自体を完全に飛ばしてしまったりするという一般的な抜け漏れを防止します。
プログラミング時の故障率ドリフトにおけるバッチ分離
プログラミングデータは、プロセス監視としても機能します。異常な失敗率に対応するためのフレームワーク:
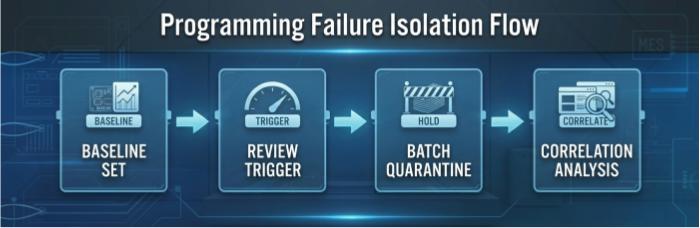
ベースラインを定義する初期ビルド段階の製品について、顧客と共に。
レビューのトリガーを設定例えば、特定の期間内における初回試行失敗や再試行回数の増加など。
影響を受けた資材を保留する。UID とステーションのタイムスタンプを使用して、影響を受けたステーション、時間枠、または部品ロットを通過した基板を特定し、注文全体ではなくそれらのみを隔離します。
相関関係によって調査する。不良基板をステーション、治具、リフローまたははんだ付け工程の記録と照合し、コンポーネントロットデータ。
例示的な例(仮説的なもの):例えば、あるステーションで治具を変更した後に、そのステーションで書き込まれた基板のリトライ回数が増加したとする。各レコードにはステーション ID とタイムスタンプが付与されているため、影響を受けた基板だけを切り分けて特定し、その治具を検査することができる。他のステーションで書き込まれた基板を保留する必要はない。重要なのは数値そのものではなく、保留の範囲を限定できるという点である。
上流工程のプロセス記録がリンクされている場合など3D SPIそして3D AOI結果またはBGA/QFN のボイドに対する X 線検査プログラミング不良クラスターは、それらのデータと突き合わせることで、はんだ付けに起因する問題なのか、ファームウェアまたはツーリングに起因する問題なのかを切り分けることができる。これは、これらの記録がプロジェクトの MES 構成内で同一の UID に紐付けられていることに依存している。
顧客がフィールドファームウェア監査にこれらの記録を活用する方法
出荷後にトレーサビリティは役立ちます。UID ごとの記録があれば、顧客は次のことができます。
フィールドユニットのファームウェア系譜を検証するシリアル番号を指定して、工場でどのイメージとバージョンがいつ書き込まれたかを照会します。
ファームウェア関連の問題の範囲を特定する。特定のリリースで不具合が見つかった場合、集団全体をリコールしたり再フラッシュしたりするのではなく、そのリリースが出荷されたシリアル番号と、出荷されていないシリアル番号を特定します。
展開済みデバイスのデータと照合する。出荷時に記録されたバージョンと、稼働中のデバイスから報告されたバージョンを比較します。不一致がある場合は、現場での更新が行われたか、調査が必要な工場側の不整合があることを示します。
社内および規制関連の文書を支援する。産業分野およびコネクテッド製品の顧客は、ソフトウェアやファームウェアの来歴を管理していることを示す必要性がますます高まっています。IPC-1782(電子製品のトレーサビリティ)などのフレームワークは、製造記録がどのような情報を記録すべきかについての参照構造を提供します。
解釈に関する注意点:これらはプロセス管理によって生成される製造記録それらは、何がいつロードされたかを記録します。これは、顧客自身によるファームウェアリリース管理やセキュリティ検証の代替にはなりません。
提案されたファームウェアプログラミングのトレーサビリティ項目
プロジェクトの要件を定義する際の出発点として、このリストを使用してください。
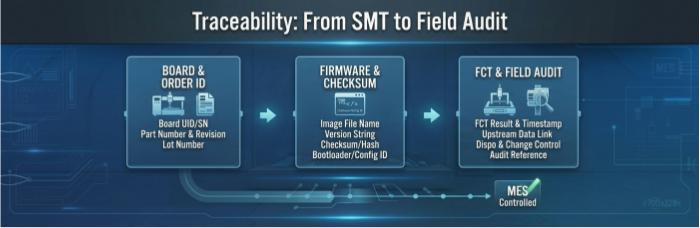
ボードおよび注文の識別:ボードのUID/シリアル番号、PCBA部品番号およびリビジョン、作業指示書またはロット番号。
ファームウェアおよびプログラミングイベント:ファームウェアイメージファイル名、バージョン文字列、イメージチェックサムまたはハッシュ、ブートローダーのバージョンおよび構成/パラメータファイル識別子(別途ロードされる場合)、書き込み日時、ステーションIDおよび治具ID、プログラミングツールまたはインターフェース識別子、結果(合格/不合格)、試行回数、および失敗コードまたはメッセージ(取得されている場合)。
連携および変更管理:バージョン適合性チェック結果(読み込まれたものと作業指示書要件の比較)、機能テスト結果とタイムスタンプ、該当する場合の上流検査記録(SPI/AOI、X線)へのリンク、保留中またはリワークされた基板の処置内容、顧客承認済み画像リリース参照、および注文処理中にファームウェアバージョンが変更された場合の変更管理参照。
次のステップ:トレーサビリティ要件評価を依頼する
IoT ボードが組立時にプログラムされる場合、実務上の問題となるのは、これらの項目のうちどれを自社の品質システムおよびフィールドサポートプロセスで実際に必要とするかです。プロジェクトを提出するトレーサビリティ要件の評価のために、(BOM、アセンブリファイル、ファームウェアのリリースプロセスおよび監査要件)をPCBCartに提出してください。弊社のエンジニアリングチームが、お客様の製品を中心にプログラミング、テストおよびMES記録をどのように構成できるかを検討し、製造開始前にサポート可能な内容を確認します。
役立つリソース
・MES駆動のライフサイクルトラッキング:ATEインターフェースボードのプローブサイクルおよびリワーク履歴
・シリコンからシステムまでのトレーサビリティ:ライフサイエンス製造における MES 導入
•過酷な環境下における産業用IoTゲートウェイ基板のためのコーティング戦略
•産業用パワーモジュール向けX線BGAボイド検査


