


ピンインペーストでは、いくつかのスルーホール部品を表面実装部品と同じリフロー工程で半田付けすることができます。混載技術基板コネクタやヘッダーをほんの数個だけ実装する場合には、第2回目のはんだ付け工程、第2回目のSMT接合部への熱サイクル、そしてそれに伴う段取りを省くことができる。これは、次の3つの条件が揃った場合にのみ有効である。すなわち、その部品がリフロープロファイル全体に耐えられること、ステンシルがバレルを満たすのに十分なはんだペーストを供給できること、そしてスルーホールおよびリードの形状によってそのペーストが無駄にならないことである。
この記事では、基板がピンインペーストに適しているかどうかの判断方法、ペースト量の決め方、そしてステンシルを作成する前、初回試作後ではなく、その段階で判断が下せるようにするために RFQ に何を記載すべきかについて説明します。
ピンインペーストとは何ですか。また、ウェーブはんだ付けや選択はんだ付けとはどのように異なりますか。
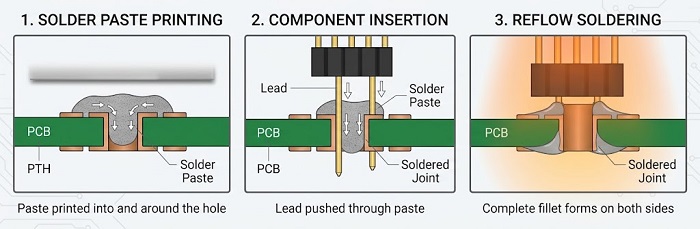
ピンインペースト(挿入リフロー、スルーホールリフロー、ペーストインホールとも呼ばれる)は、はんだペーストをメッキスルーホールの内側およびその周囲に印刷し、そのペーストの中に部品リードを挿入して、SMT部品と一緒にリフロー炉ではんだ付けする手法です。ペーストが溶融すると、はんだがスルーホールの内壁に沿って下方へ毛細管現象で流れ、基板の両面に接合部を形成します。
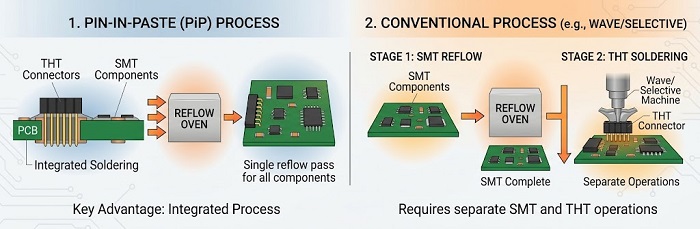
従来の代替案はフローはんだ付けまたは選択はんだ付けリフロー後:基板がSMTを終え、スルーホール部品が挿入され、リードは別工程で半田付けされます。ピンインペーストでは、その2回目の工程を最初の工程に統合します。そのトレードオフとして、スルーホール接合部に必要なすべてのものをステンシルから供給しなければならず、スルーホール部品はオーブンを通過しなければなりません。
高ミックス基板でピンインペースト方式が有効になるのはいつですか?
基板上のリフロー対応スルーホール部品の数が少なく、かつ形状的にステンシルで十分なはんだを供給できる場合には理にかなっています。多品種少量生産では、長期の量産ラインよりもその点が重要になります。というのも、はんだ付け工程が一つ増えるたびに、その工程ごとの段取りが発生するからです。例えば、選択はんだ付け用のプログラムやノズルの選定、あるいは手はんだ付けの作業手順書と作業者の工数などです。その工程をなくせば、組立時間が短縮され、ばらつきの原因を一つ取り除くことができます。
スルーホールの数が多い場合、部品がリフロー温度に耐えられない場合、あるいは要求される検査クラスがはんだペースト量では確実に満たせない充填を求める場合には、その方法を用いる意味は薄くなります。 以下の比較は、DFMレビューにおいて我々がどのように選択肢を整理しているかを示したものです。
| ピンインペースト | 選択はんだ付け | 手はんだ付け | |
|---|---|---|---|
| リフロー後の追加工程 | なし | はい、プログラムされたノズル | はい、オペレーター |
| SMT接合部の熱サイクル | ワンリフロー | リフローおよび局所はんだウェーブ | リフローと局所的なはんだごてによる加熱 |
| 新しい案件ごとのセットアップ | ステンシル開口 | プログラム、ノズルの選定、場合によっては治具 | 作業手順 |
| コンポーネント上限 | 本体はリフローのピーク全体に耐えなければならない | 体がオーブン並みの高温から守られる | ほとんどの部分 |
| 主なリスク | 充填量不足 | 狭いレイアウトでのノズルアクセス | 関節間の変動 |
| 標準的なフィット | いくつかのリフロー対応スルーホール部品 | 多数のTHT接合部または耐熱性の低い部品 | 接合部が非常に少なく、複雑な形状がほとんどない |
どのコンポーネントはピンインペーストに対応していませんか?
決定要因は、その部品本体があなたのリフロープロファイルに対応した定格になっているかどうかです。ウェーブはんだ付けや選択はんだ付けで実装されるスルーホール部品は、基板から離れた位置に本体があり、熱の大部分から離れています。ピンインペーストでは、部品全体がSMT部品と同じピーク温度でオーブンを通過します。ピンインペースト用に部品を選定する前に、データシートでリフローもしくは最大はんだ付け温度の定格を必ず確認してください。
その検査でしばしば不合格となる部品には、リフロー対応として規定されていない樹脂製コネクタハウジング、アルミ電解コンデンサ、リレー、および一部のスイッチ、トランス、ポテンショメータなどが含まれます。多くのコネクタシリーズにはリフロー対応バージョンが用意されているため、対策はしばしばプロセス変更ではなく、部品番号の変更だけで済みます。
機械的なポイントも二つ重要です。部品にはある程度のスペーサー(隙間)が必要で、穴の周囲にオーバープリントされたペーストが、面一に座った部品本体の下に閉じ込められないようにしなければなりません。また、大きな銅プレーンに直接接続されたピンは、基板の他の部分に合わせて設定されたリフロー条件では、濡れ上がり温度に達しない場合があります。そのような接続にはサーマルリリーフを設けると効果的であり、これはレビュー時に私たちが指摘するポイントです。
ピンインペースト接合にはどれくらいのはんだペーストが必要ですか?
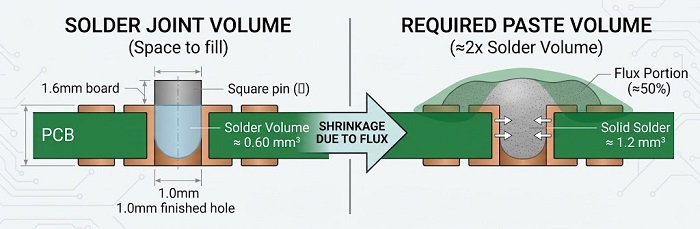
リフロー後には体積の約半分のフラックスが残らないため、接合部に必要なはんだ量のおよそ2倍の体積のはんだペーストが必要になります。必要なはんだとは、スルーホールの内壁とリードの間のすき間、および上面と下面のフィレットを満たす分です。ステンシルが供給しなければならないのはその量であり、これはたいてい人々が想像しているよりも多くなります。
例題
以下は、説明用の寸法を用いた、2.54 mm ピッチのヘッダの 1 本のピンに関する計算です。1.6 mm の基板、1.0 mm の仕上がり穴、そして 0.64 mm 角のピンを想定しています。
•樽の容量:π × (0.5 mm)² × 1.6 mm ≈ 1.26 mm³
•バレル内のピン容量:0.64 mm × 0.64 mm × 1.6 mm ≈ 0.66 mm³
•はんだで埋めるスペース:≈ 0.60 mm³
•そのはんだに必要なペースト:フィレットを施す前で、およそ 1.2 mm³
0.12 mm のステンシルを使用すると、1.2 mm³ のペーストにはピンあたりおよそ 10 mm² の開口部が必要で、約 3.2 mm × 3.2 mm となります。2.54 mm ピッチでは、これは隣接する開口部とつながってしまいます。そのため、ペーストの塗布形状を変更(列方向ではなく行方向に細長くする)し、局所的に厚みを増す必要があります。ステップアップステンシルまたは、穴とリードの組み合わせを変更する必要があります。局所的に厚い領域は、その追加された厚みに比例して必要な開口部面積を減少させますが、その段差には、近くのファインピッチ部品からのキープアウト距離が必要です。
これらの数値は、印刷中にバレル内へ押し込まれるペーストや、ステンシルの転写効率を無視しており、いずれも結果に影響を与えます。これらはサイズ決定のための出発点として扱い、初品で充填状態を確認してください。
ピンインペーストを機能させるためには、どのような穴およびリード形状が必要ですか?
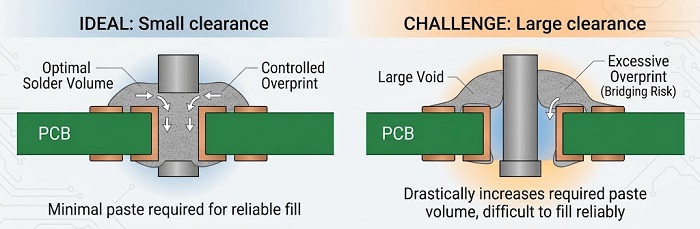
ジオメトリによって、有用な接合部にどれだけのペーストが入るかが決まります。三つの寸法が、その大部分の役割を担っています。
穴からリードまでのクリアランス穴径がわずか数ミリメートルの何分の一か増えるだけで、充填しなければならない体積が増加します。上の例では、穴径を 1.0 mm から 1.1 mm に広げると、充填すべき空間は約 0.87 mm³ となり、同じピンに対しておよそ 44% 多くのペーストが必要になります。仕上がりの穴径は、リードおよび挿入方法が許す範囲でできるだけタイトに保ってください。
基板の厚さバレル容量は厚さに比例して増加します。同じ穴とピンでも、2.4 mm基板では1.6 mm基板の場合より約50%多くのはんだが必要になり、これがしばしば、厚い産業用基板を選択はんだ付けに向かわせる要因となります。
リードの長さと突き出し量基板より大きく突き出したリードは、挿入される際にバレルからペーストを押し出してしまい、そのペーストは接合部ではなくリード先端に塊となって付着してしまいます。突き出し量を短く切りそろえたリードであれば、より多くのペーストを本来あるべき箇所に留めておくことができます。
ピンインペーストでは、ペーストが溶ける際にパッド側へ引き戻されるため、パッドからはみ出してソルダーマスク上に印刷されることは通常のことです。ただし、隣接するSMTパッドやビアからはクリアランスを確保する必要があり、そうでない場合、そのオーバープリントがブリッジやはんだボールの原因となるリスクがあります。
ピンインペースト接合部のバレル充填率はどのように検証しますか?
上下に見えるフィレットだけでは、バレル内部で何が起きたかは分かりません。光学検査ではフィレットを確認します。X線検査はんだが実際にどの程度まで上がったかを示します。新しいピンインペーストの設計では、量産を続ける前に、最初の試作でその充填状態が合意された基準に対して確認されます。
IPC-A-610 は一般的に、クラス2およびクラス3アセンブリのめっきスルーホールに対して、垂直方向のはんだ充填率を最低 75% と定めており、クラス2の一部ホールに対しては、より狭い例外規定があります。これらの判定基準は版ごとに変わるため、契約で準拠する改訂版を明示してください。クラス3基板でマージンをもってペースト量の計算が成立しない場合、初回品で発覚するよりも、見積もり段階でそれらの部品を選択はんだ付けに回したいと考えています。
ピンインペースト実装のためのRFQには何を記載すべきですか?
ピンインペーストはステンシルに関する決定事項であるため、その情報はステンシル設計の前に提供される必要があります。ファイルと一緒に、またはアセンブリ見積依頼フォームの備考欄に、次の内容を含めてください。
•参照番号ピンインペーストで半田付けしたい部品のうちのどれか、そして絶対に半田付けしてはいけないスルーホール部品。
・リフロー評価それぞれの部品について、あるいはデータシートを確認できるようメーカーの部品番号を教えてください。
•仕上げ穴径およびリード寸法または、コネクタの部品番号と使用したフットプリント。
•ボード厚さピンがプレーンに直接接続されているか、サーマルリリーフを介して接続されているかどうか。
•受入クラス(IPC-A-610 クラス2またはクラス3[改訂版を含む])およびそれを超えるあらゆる充填要件。
•ステップアップステンシルが許容されるかどうかそれはステンシルのコストとリードタイムを増加させるためです。
•あなたのフォールバックルール:もしはんだ充填の目標値を満たせない場合、一部の部品を選択はんだ付けまたは手はんだ付けに切り替えてもよろしいでしょうか。その際、事前に御社の承認が必要になりますか。
無料のDFMチェックでは、お客様の設計をValorのDFM/DFA解析にかけ、ドリル径、パッドとソルダーマスクの関係、SMDパッド上のペースト被覆率を確認します。ピンインペースト候補については、上で説明したペースト量および部品評価の確認を追加で行い、リフロー炉を通すべきではないと判断した部品があれば、その結果をお知らせします。
よくある質問
ピンインペーストは両面実装基板の両側で使用できますか?
通常、これは最後にリフローされる面に適用されます。先にリフローされる側にピンインペースト部品があると、2回目のリフロー時には逆さまになり、より重いスルーホール部品は所定の位置に留まらない可能性があります。これらの部品については、DFMで面の割り当てを確認します。
ピンインペーストはリフロープロファイルを変更しますか?
可能です。プロファイルによって、バレルおよび質量の大きいピンを、SMT部品やスルーホール部品の許容範囲を超えることなく、濡れ性が得られる温度まで上げる必要があります。ピンインペーストのピンに熱電対を取り付けて測定するのが、初回組立時によく用いられる確認方法です。
ピンインペーストによる接合部は、波形はんだ付けによる接合部と外観が異なりますか。
多くの場合、はい。挿入側のフィレット形状は異なることがあり、ノークリンペーストではピンの周囲にフラックス残渣が見られるのが一般的です。これはそれ自体では不良ではありませんが、検査時に適切な基準に基づいて接合部を評価できるよう、アセンブリ図面で外観受入基準を合意しておくことが望ましいです。
既存の設計をレイアウトを変更せずに、選択はんだ付けからピンインペーストへ移行することは可能ですか?
場合によります。部品がリフロー対応であり、穴・リード・ピッチが十分なペースト量を許容するのであれば、変更はステンシルのみに限定できることがあります。もし穴がリードに対して大きすぎたり、ピッチの関係でペーストを載せるスペースが確保できない場合は、フットプリント自体を変更する必要があり、次回のリビジョンまでは選択はんだ付けの方式を維持したほうがよい場合もあります。
基板にコンフォーマルコーティングが施されている場合はどうなりますか?
RFQ 段階でお知らせください。ピンインペースト接合部の周囲に残るフラックス残渣は、洗浄およびコーティング計画の一部となり、コーティング仕様によっては適用前の洗浄が求められる場合があります。
役立つリソース
•無料DFMチェック
•PCBアセンブリサービスの見積もりと発注方法
・混載技術を用いたモータードライブ基板における選択はんだ付け:隣接するSMDへの熱ダメージの排除


