


Pin-in-paste membolehkan beberapa komponen lubang tembus dipateri dalam laluan reflow yang sama dengan komponen pemasangan permukaan. Padapapan teknologi campuranyang hanya membawa beberapa penyambung atau pengepala, yang menghapuskan operasi pematerian kedua, kitaran terma kedua pada sambungan SMT, dan penyediaan yang berkaitan dengannya. Ia hanya berfungsi apabila tiga perkara selari: komponen tersebut dapat menahan profil refluks penuh, stensil boleh menghantar cukup pateri untuk mengisi tong lubang, dan geometri lubang serta kaki tidak membazirkan pateri itu.
Artikel ini membincangkan cara kami menentukan sama ada sesuatu papan sesuai untuk kaedah pin-in-paste, cara jumlah pes ditetapkan, dan perkara yang perlu dimasukkan dalam RFQ anda supaya keputusan dibuat sebelum stenstil dipotong dan bukannya selepas artikel pertama.
Apakah itu pin-in-paste, dan apakah perbezaannya daripada pematerian gelombang atau selektif?
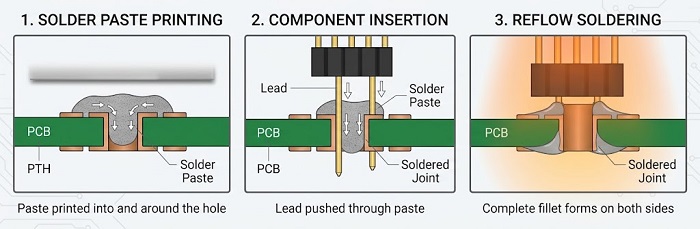
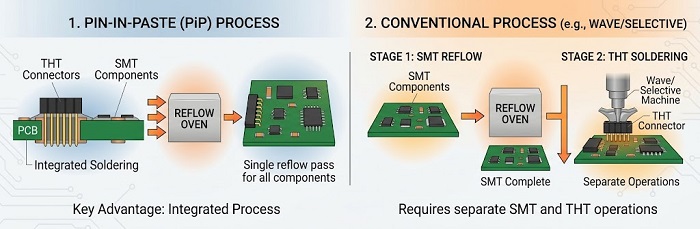
Pin-in-paste (juga dipanggil refluks intrusif, refluks lubang tembus atau paste-in-hole) mencetak pes pateri ke dalam dan di sekeliling lubang berlapis tembus, memasukkan kaki komponen melalui pes tersebut, dan memateri sambungan dalam ketuhar refluks bersama-sama dengan bahagian SMT. Apabila pes itu cair, pateri akan mengalir turun di dalam tong dan membentuk sambungan pada kedua-dua belah papan.
Alternatif konvensional ialahpemperiksaan gelombang atau pematerian selektifselepas reflow: papan menyiapkan SMT, komponen through-hole dimasukkan, dan kaki disolder dalam operasi yang berasingan. Kaedah pin-in-paste menggabungkan operasi kedua itu ke dalam operasi pertama. Pertukarannya ialah segala keperluan sambungan through-hole mesti disediakan melalui stencil, dan komponen through-hole tersebut perlu melalui ketuhar.
Bilakah pin-in-paste masuk akal pada papan campuran tinggi?
Ini munasabah apabila papan mempunyai bilangan kecil komponen lubang tembus yang dinilai untuk reflow dan geometri membenarkan stensil membekalkan solder yang mencukupi. Dalam kerja campuran tinggi, volum rendah, perkara itu lebih penting berbanding dalam pengeluaran bersiri panjang, kerana setiap operasi penyolderan yang berasingan mempunyai tetapan per kerja tersendiri: program penyolderan selektif dan pilihan muncung, atau arahan kerja penyolderan tangan dan masa operator. Menghapuskan langkah itu memendekkan proses pemasangan dan menghapuskan satu sumber variasi.
Ia menjadi kurang masuk akal apabila bilangan lubang tembus adalah tinggi, apabila komponen tidak boleh menahan suhu refluks, atau apabila kelas penerimaan menuntut isian yang isi padu pes tidak dapat dicapai dengan boleh dipercayai. Perbandingan di bawah ialah cara kami membentuk pilihan tersebut dalam semakan DFM.
| Pin-in-paste | Penyolderan selektif | Penyolderan tangan | |
|---|---|---|---|
| Langkah tambahan selepas reflow | Tiada | Ya, muncung terprogram | Ya, operator |
| Kitaran terma pada sendi SMT | Satu refluks | Aliran semula ditambah gelombang pateri setempat | Aliran semula ditambah pemanasan besi setempat |
| Persediaan bagi setiap kerja baharu | Bukaan stensil | Program, pemilihan muncung, kadang-kadang kelengkapan | Arahan kerja |
| Had komponen | Badan mesti bertahan sepanjang kemuncak aliran semula sepenuhnya | Badan kekal jauh daripada haba setaraf ketuhar | Kebanyakan bahagian |
| Risiko utama | Isian tong tidak mencukupi | Akses muncung dalam susun atur yang sempit | Variasi sendi ke sendi |
| Potongan biasa | Beberapa komponen THT berpenarafan reflow | Banyak sambungan THT atau bahagian sensitif haba | Sangat sedikit sendi atau geometri yang janggal |
Komponen manakah yang tidak boleh melalui pin-in-paste?
Faktor penentu ialah sama ada badan komponen dinilai untuk profil reflow anda atau tidak. Komponen lubang tembus yang disolder dengan kaedah gelombang atau penyolderan selektif mengekalkan badannya di atas papan, jauh daripada kebanyakan haba. Dalam kaedah pin-in-paste, keseluruhan komponen melalui ketuhar pada suhu puncak yang sama seperti komponen SMT. Semak helaian data untuk penarafan suhu reflow atau suhu penyolderan maksimum sebelum anda menyenaraikan sesuatu komponen untuk kaedah pin-in-paste.
Bahagian yang kerap gagal dalam semakan itu termasuk perumah penyambung plastik yang tidak ditentukan untuk reflow, kapasitor elektrolitik aluminium, geganti, dan beberapa suis, pengubah serta potensiometer. Banyak famili penyambung ditawarkan dalam versi yang dinilai untuk reflow, jadi penyelesaiannya selalunya hanyalah menukar nombor bahagian dan bukannya menukar proses.
Dua perkara mekanikal juga penting. Komponen itu memerlukan sedikit jarak, supaya pes yang dicetak berlebihan di sekeliling lubang tidak terperangkap di bawah badan yang terletak rata. Dan pin yang disambungkan terus ke satah kuprum besar mungkin tidak mencapai suhu pembasahan dalam profil yang ditetapkan untuk bahagian papan yang lain; pelepasan terma pada sambungan tersebut membantu, dan itu adalah sesuatu yang kami tandakan semasa semakan.
Berapa banyak pes pateri yang diperlukan oleh sambungan pin-in-paste?
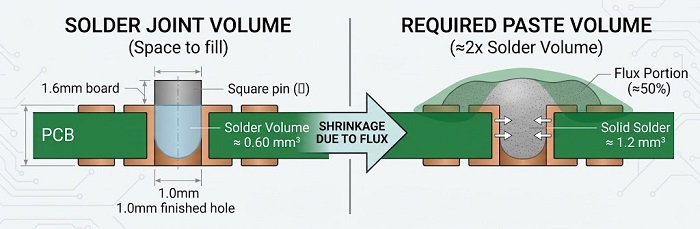
Kira-kira dua kali ganda isipadu pateri yang anda mahukan dalam sambungan, kerana lebih kurang separuh daripada pateri pes mengikut isipadu ialah fluks yang tidak kekal selepas reflow. Pateri yang anda perlukan ialah ruang di antara dinding barrel dan pin, ditambah fillet bahagian atas dan bawah. Itulah jumlah yang perlu dihantar oleh stencil, dan ia biasanya lebih besar daripada jangkaan orang.
Satu contoh yang diselesaikan
Berikut ialah pengiraan untuk satu pin pada penyambung jarak 2.54 mm, menggunakan dimensi ilustratif: papan 1.6 mm, lubang siap 1.0 mm dan pin segi empat 0.64 mm.
•Isipadu tong:π × (0.5 mm)² × 1.6 mm ≈ 1.26 mm³
•Isipadu pin di dalam tong:0.64 mm × 0.64 mm × 1.6 mm ≈ 0.66 mm³
•Ruang untuk diisi dengan pateri:≈ 0.60 mm³
•Pateri yang diperlukan untuk pateri itu:≈ 1.2 mm³, sebelum jejari fillet
Dengan stenser 0.12 mm, 1.2 mm³ pes memerlukan kira-kira 10 mm² bukaan bagi setiap pin, kira-kira 3.2 mm × 3.2 mm. Pada jarak 2.54 mm, itu akan bergabung dengan bukaan yang bersebelahan. Jadi deposisi perlu dibentuk semula (dipanjangkan merentasi baris dan bukannya sepanjangnya), dipertebalkan secara setempat dengan astensil step-upatau gabungan lubang dan landasan perlu diubah. Kawasan yang lebih tebal secara setempat mengurangkan keluasan apertur yang diperlukan secara berkadar dengan ketebalan tambahan, tetapi langkah tersebut memerlukan jarak larangan daripada komponen jarak halus yang berdekatan.
Angka ini tidak mengambil kira pes yang ditolak ke dalam tong semasa percetakan dan kecekapan pemindahan stensil, yang kedua-duanya mengubah keputusan. Anggaplah ia sebagai titik permulaan saiz; artikel pertama mengesahkan isian tersebut.
Geometri lubang dan pad plumbum yang bagaimana menjadikan pin-in-paste berfungsi?
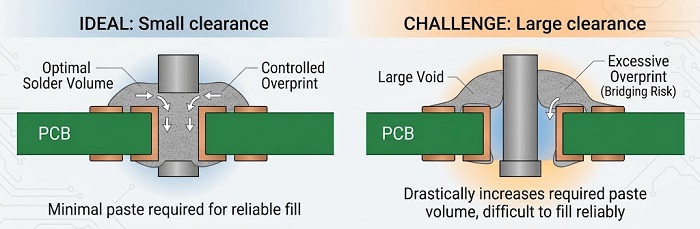
Geometri menentukan berapa banyak pes yang masuk ke dalam sambungan yang berguna. Tiga dimensi menanggung sebahagian besar beban.
Jarak bebas lubang ke pad sambungan.Setiap pecahan tambahan milimeter pada diameter lubang menambah isi padu yang perlu diisi. Dalam contoh di atas, membesarkan lubang daripada 1.0 mm kepada 1.1 mm meningkatkan ruang yang perlu diisi kepada kira-kira 0.87 mm³, iaitu lebih kurang 44% lagi pes untuk pin yang sama. Kekalkan saiz akhir lubang seketat yang dibenarkan oleh kaki komponen dan kaedah penyisipan.
Ketebalan papan.Isipadu tong mengikut skala terus dengan ketebalan. Lubang dan pin yang sama pada papan 2.4 mm memerlukan kira-kira 50% lebih banyak pateri berbanding pada papan 1.6 mm, yang selalunya menjadi faktor yang mendorong papan industri tebal menggunakan pateri terpilih.
Panjang dan unjuran plumbum.Kaki yang menonjol jauh di bawah papan menolak pes keluar dari laras ketika ia dimasukkan, dan pes itu akhirnya menjadi gumpalan pada hujung kaki bukannya berada di dalam sambungan. Kaki yang dipotong sehingga hanya menonjol pendek mengekalkan lebih banyak pes di tempat yang sepatutnya.
Pes lekap terlebih cetak melampaui pad ke atas topeng pateri adalah perkara biasa untuk pin-in-paste, kerana pes akan tertarik semula ke arah pad apabila ia cair. Walau bagaimanapun, ia memerlukan jarak pelepasan daripada pad SMT dan via bersebelahan, jika tidak, cetakan berlebihan ini akan menjadi risiko penghubung (bridging) atau bebola pateri.
Bagaimanakah kita mengesahkan isian tong pada sambungan pin-in-paste?
Lekuk yang kelihatan di bahagian atas dan bawah tidak menunjukkan apa yang berlaku di dalam tong. Pemeriksaan optik memeriksa lekuk-lekuk tersebut;Pemeriksaan sinar-Xmenunjukkan sejauh mana pateri itu sebenarnya naik. Untuk reka bentuk pin-dalam-tampal yang baharu, artikel pertama ialah tempat pengisian itu disahkan berbanding kriteria yang dipersetujui sebelum selebihnya proses diteruskan.
IPC-A-610 secara amnya menetapkan minimum 75% pengisian pateri menegak untuk lubang berplating tembus bagi pemasangan Kelas 2 dan Kelas 3, dengan pengecualian yang lebih terhad untuk sesetengah lubang Kelas 2. Kriteria tersebut berubah antara semakan, jadi nyatakan semakan yang diikut oleh kontrak anda. Jika papan Kelas 3 tidak dapat melengkapkan pengiraan isipadu pes dengan margin, kami lebih suka memindahkan komponen tersebut kepada pateri selektif pada peringkat sebut harga daripada mengetahuinya pada artikel pertama.
Apa yang perlu anda masukkan dalam RFQ anda untuk pembinaan pin-in-paste?
Pin-in-paste ialah keputusan stensil, jadi maklumat tersebut mesti diterima sebelum stensil direka. Sertakan perkara berikut bersama fail anda, atau dalam ruangan nota pada borang sebut harga pemasangan:
•Penentu rujukanbahagian yang anda mahu dipateri dengan kaedah pin-in-paste, dan sebarang komponen through-hole yang tidak boleh dipateri sedemikian.
•Penarafan reflowuntuk setiap bahagian tersebut, atau nombor bahagian pengeluar supaya kami boleh menyemak helaian data.
•Saiz lubang siap dan dimensi kaki,atau nombor bahagian penyambung dan jejak yang digunakan.
•Ketebalan papandan sama ada pin disambungkan ke satah secara langsung atau melalui pelepasan haba.
•Kelas penerimaan(Kelas IPC-A-610 2 atau Kelas 3, dengan semakan) dan sebarang keperluan pengisian di luar itu.
•Sama ada stensil step-up boleh diterima,kerana ia menambah kos stencil dan masa siap.
•Peraturan sandaran anda:jika sasaran pengisian tidak dapat dipenuhi, bolehkah kami memindahkan sebahagian kepada penyolderan selektif atau manual, dan adakah itu memerlukan kelulusan anda terlebih dahulu?
Semakan DFM percuma kami menjalankan reka bentuk anda melalui analisis Valor DFM/DFA, yang merangkumi saiz gerudi, hubungan pad dan topeng pateri, serta liputan pes pada pad SMD. Untuk calon pin-in-paste, kami menambah semakan isipadu pes dan penarafan komponen seperti yang diterangkan di atas, dan akan memaklumkan anda tentang mana-mana komponen yang kami rasa tidak sepatutnya melalui ketuhar.
Soalan Lazim
Bolehkah pin-in-paste digunakan pada kedua-dua belah papan dwi-sisi?
Biasanya ia digunakan pada bahagian yang disalurkan semula (reflow) terakhir. Komponen pin-in-paste pada bahagian yang disalurkan semula terlebih dahulu akan melalui proses saluran semula kedua dalam keadaan terbalik, dan komponen through-hole yang lebih berat mungkin tidak kekal berada di tempatnya. Kami menyemak penetapan bahagian (side assignment) untuk komponen ini dalam DFM.
Adakah pin-in-paste mengubah profil refluks?
Boleh. Profil tersebut mesti membawa laras dan sebarang pin jisim tinggi ke suhu pembasahan tanpa melebihi had komponen SMT atau badan lubang tembus. Satu termokopel yang diletakkan pada pin “pin-in-paste” ialah cara biasa untuk mengesahkannya pada binaan pertama.
Adakah sambungan pin-in-paste kelihatan berbeza daripada sambungan pateri gelombang?
Selalunya, ya. Bentuk fillet pada bahagian sisipan boleh berbeza, dan sisa fluks di sekeliling pin adalah perkara biasa dengan pes no-clean. Itu sendiri bukan kecacatan, tetapi adalah berbaloi untuk mempersetujui kriteria penerimaan visual dalam lukisan pemasangan supaya pemeriksaan menilai sambungan berbanding rujukan yang betul.
Bolehkah reka bentuk sedia ada beralih daripada pematerian terpilih kepada pin-in-paste tanpa perubahan susun atur?
Kadangkala. Jika komponen dinilai sesuai untuk reflow dan lubang, kaki serta jarak pad membenarkan pes yang mencukupi, perubahan boleh dihadkan pada stensil sahaja. Jika lubang terlalu besar untuk kaki atau jarak pad tidak meninggalkan ruang untuk pemendapan pes, jejak pad perlu diubah, dan kaedah pematerian terpilih mungkin kekal sebagai pilihan yang lebih baik sehingga semakan seterusnya.
Bagaimana jika papan itu disalut secara konformal?
Maklumkan kepada kami pada peringkat RFQ. Sisa fluks di sekeliling sambungan pin-in-paste akan menjadi sebahagian daripada pelan pembersihan dan pelapisan, dan sesetengah spesifikasi pelapisan memerlukan pembersihan sebelum pelaksanaan.
Dapatkan Sebut Harga Pemasangan Pin-in-Paste
Sumber Yang Berguna
•Semakan DFM Percuma
•Cara Memetik Harga dan Menempah Perkhidmatan Penyusunan PCB
•Penyolderan Selektif untuk Papan Pemacu Motor Teknologi Campuran: Menghapuskan Kerosakan Haba pada SMD Bersebelahan


