


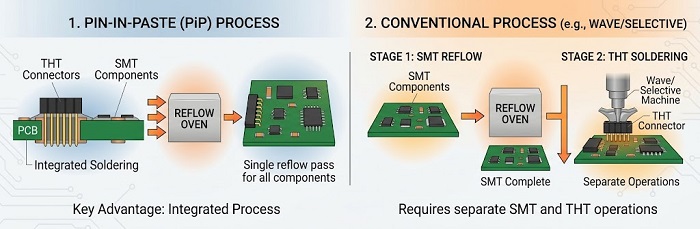
การบัดกรีแบบปักขาในครีมบัดกรีช่วยให้ชิ้นส่วนแบบรูทะลุบางชิ้นสามารถบัดกรีได้ในการรีโฟลว์ครั้งเดียวกันกับชิ้นส่วนแบบติดตั้งบนพื้นผิวบอร์ดเทคโนโลยีผสมที่มีเพียงคอนเนคเตอร์หรือเฮดเดอร์ไม่กี่ตัว นั่นช่วยตัดขั้นตอนการบัดกรีครั้งที่สองออกไป ตัดการผ่านรอบความร้อนครั้งที่สองบนจุดเชื่อมต่อ SMT และตัดการตั้งค่าที่เกี่ยวข้องออกไปด้วย วิธีนี้ใช้ได้ต่อเมื่อมีสามเงื่อนไขสอดคล้องกัน: ชิ้นส่วนสามารถทนต่อโปรไฟล์รีโฟลว์เต็มรูปแบบได้ แสตนซิลสามารถจ่ายปริมาณครีมประสานได้มากพอที่จะเติมเต็มรูบาร์เรล และรูปทรงของรูและขาไม่ทำให้ครีมประสานสูญเปล่า
บทความนี้กล่าวถึงวิธีที่เราตัดสินว่าแผงวงจรใดเหมาะสมสำหรับการใช้วิธี pin-in-paste วิธีการกำหนดปริมาตรของบัดกรีพิมพ์ และสิ่งที่ควรระบุในคำขอใบเสนอราคา (RFQ) เพื่อให้มีการตัดสินใจก่อนการตัดสเตนซิล ไม่ใช่หลังจากสร้างต้นแบบชิ้นแรกแล้ว
อะไรคือการบัดกรีแบบ pin-in-paste และแตกต่างจากการบัดกรีแบบคลื่นหรือแบบเลือกจุดอย่างไร?
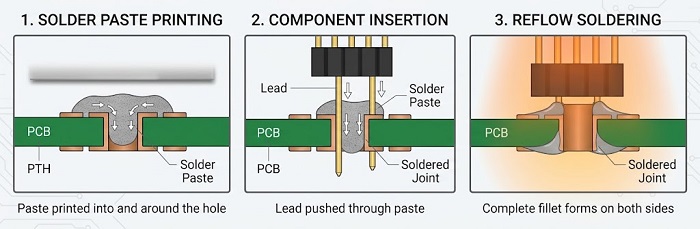
การบัดกรีแบบ Pin-in-paste (ซึ่งเรียกอีกอย่างว่า intrusive reflow, through-hole reflow หรือ paste-in-hole) คือการพิมพ์ครีมประสานลงในและรอบ ๆ รูผ่านเคลือบโลหะ จากนั้นสอดขาของอุปกรณ์ผ่านครีมประสานนั้น และทำการบัดกรีจุดเชื่อมในเตาอบรีโฟลว์ไปพร้อมกับชิ้นส่วน SMT เมื่อครีมประสานหลอมละลาย ตะกั่วบัดกรีจะไหลลงไปตามผนังรูและสร้างจุดเชื่อมต่อทั้งสองด้านของแผงวงจร
ทางเลือกแบบดั้งเดิมคือการบัดกรีแบบคลื่นหรือแบบเลือกสรรหลังการรีโฟลว์: บอร์ดเสร็จขั้นตอน SMT แล้วจึงเสียบชิ้นส่วนแบบรูทะลุ และบัดกรีขาในกระบวนการแยกต่างหาก เทคโนโลยี pin-in-paste รวมกระบวนการที่สองนั้นเข้ากับกระบวนการแรก ข้อแลกเปลี่ยนคือทุกอย่างที่จุดบัดกรีของรูทะลุต้องการจะต้องมาจากสเตนซิล และชิ้นส่วนแบบรูทะลุต้องผ่านเข้าเตาอบไปด้วย
เมื่อใดที่การใช้เทคนิค pin‑in‑paste จึงเหมาะสมกับบอร์ดที่มีความหลากหลายของรุ่น/แบบสูง (high‑mix board)?
มันสมเหตุสมผลเมื่อบอร์ดมีชิ้นส่วนทะลุรูที่รองรับการรีโฟลว์จำนวนน้อย และรูปทรงของบอร์ดทำให้สเตนซิลสามารถจ่ายบัดกรีได้เพียงพอ ในงานแบบ high‑mix, low‑volume ประเด็นนี้สำคัญกว่าการผลิตล็อตใหญ่ระยะยาว เพราะทุกครั้งที่ต้องบัดกรีแยกขั้น จะมีการตั้งค่าต่อหนึ่งงานของตัวเองเสมอ: ไม่ว่าจะเป็นการเขียนโปรแกรมบัดกรีเฉพาะจุดและการเลือกหัวฉีด หรือคำแนะนำงานบัดกรีมือและเวลาของช่างบัดกรี การตัดขั้นตอนนั้นออกไปช่วยให้กระบวนการประกอบสั้นลง และตัดแหล่งที่มาความคลาดเคลื่อนออกไปหนึ่งจุด
วิธีนี้จะยิ่งไม่เหมาะสมเมื่อจำนวนรูทะลุมีมาก เมื่อชิ้นส่วนไม่สามารถทนต่ออุณหภูมิการรีโฟลว์ได้ หรือเมื่อระดับมาตรฐานการยอมรับต้องการระดับการเติมที่ปริมาณครีมบัดกรีไม่สามารถทำได้อย่างเชื่อถือได้ การเปรียบเทียบด้านล่างคือวิธีที่เราใช้กำหนดกรอบการเลือกในการทบทวน DFM
| พินในวาง | การบัดกรีแบบเลือกตำแหน่ง | การบัดกรีด้วยมือ | |
|---|---|---|---|
| ขั้นตอนเพิ่มเติมหลังการไหลบัดกรี | ไม่มี | ใช่ หัวฉีดที่ตั้งโปรแกรมได้ | ใช่ครับ/ค่ะ ผู้ปฏิบัติงาน |
| รอบการให้ความร้อนต่อเนื่องบนข้อต่อ SMT | การหลอมใหม่หนึ่งครั้ง | การหลอมประสานซ้ำร่วมกับคลื่นประสานบัดกรีแบบเฉพาะจุด | การไหลบัดกรีซ้ำพร้อมความร้อนจากหัวแร้งเฉพาะจุด |
| ตั้งค่าต่อหนึ่งงานใหม่ | รูเปิดของแผ่นสเตนซิล | โปรแกรม การเลือกหัวฉีด และบางครั้งเป็นฟิกซ์เจอร์ | คำแนะนำในการทำงาน |
| ขีดจำกัดของคอมโพเนนต์ | ตัวเครื่องต้องทนต่ออุณหภูมิสูงสุดของการรีโฟลว์ทั้งหมด | ร่างกายหลีกเลี่ยงความร้อนระดับเตาอบ | ส่วนใหญ่ |
| ความเสี่ยงหลัก | การบรรจุถังไม่เพียงพอ | การเข้าถึงหัวฉีดในบริเวณที่มีพื้นที่จำกัด | ความแปรปรวนระหว่างข้อต่อถึงข้อต่อ |
| ทรงพอดีทั่วไป | ชิ้นส่วน THT แบบทนการรีโฟลว์เพียงไม่กี่ชิ้น | ข้อต่อ THT จำนวนมากหรือชิ้นส่วนที่ไวต่อความร้อน | ข้อต่อมีน้อยมากหรือมีเรขาคณิตที่ดูเก้งก้าง |
ชิ้นส่วนใดบ้างที่ไม่สามารถผ่านกระบวนการปักขาในบัดกรีแบบวางผ่านรู (pin-in-paste) ได้?
ปัจจัยชี้ขาดคือว่าตัวถังของคอมโพเนนต์ได้รับการรับรองให้ใช้กับโปรไฟล์รีโฟลว์ของคุณหรือไม่ ชิ้นส่วนแบบรูทะลุที่บัดกรีด้วยวิธีกวาดคลื่นหรือบัดกรีแบบเลือกเฉพาะตำแหน่งจะยกตัวถังลอยเหนือแผ่นวงจร ทำให้ห่างจากความร้อนส่วนใหญ่ ในกระบวนการปักขาแล้วพิมพ์บัดกรี (pin-in-paste) ชิ้นส่วนทั้งตัวจะต้องผ่านเตาอบที่อุณหภูมิสูงสุดเดียวกับชิ้นส่วน SMT ตรวจสอบดาต้าชีทเพื่อดูการรับรองอุณหภูมิรีโฟลว์หรืออุณหภูมิการบัดกรีสูงสุดก่อนที่คุณจะระบุให้ใช้ชิ้นส่วนนั้นกับกระบวนการ pin-in-paste
ชิ้นส่วนที่มักไม่ผ่านการตรวจสอบนั้นรวมถึงตัวเรือนคอนเนกเตอร์พลาสติกที่ไม่ได้ระบุให้ใช้กับกระบวนการรีโฟลว์ ตัวเก็บประจุอิเล็กโทรไลต์อะลูมิเนียม รีเลย์ และสวิตช์บางประเภท หม้อแปลง และโพเทนชิโอมิเตอร์ คอนเนกเตอร์หลายตระกูลมีรุ่นที่รองรับการรีโฟลว์ให้เลือกใช้ ดังนั้นวิธีแก้มักเป็นเพียงการเปลี่ยนหมายเลขชิ้นส่วนมากกว่าการเปลี่ยนกระบวนการ
ประเด็นทางกลไกสองข้อก็มีความสำคัญเช่นกัน ชิ้นส่วนจำเป็นต้องมีระยะยกตัวเล็กน้อย เพื่อให้ครีมประสานที่พิมพ์ซ้อนรอบรูไม่ถูกกักอยู่ใต้ตัวชิ้นส่วนที่นั่งแนบสนิท และขาที่ต่อโดยตรงเข้ากับแผ่นคอปเปอร์ขนาดใหญ่อาจไม่ถึงอุณหภูมิการเปียกในโปรไฟล์ที่ตั้งไว้สำหรับบอร์ดส่วนที่เหลือ การใช้เทอร์มอลรีลีฟกับการเชื่อมต่อนั้นช่วยได้ และนี่คือสิ่งที่เราจะทำเครื่องหมายแจ้งเตือนระหว่างการตรวจทาน
รอยเชื่อมแบบเสียบขาเข้าพร้อมบัดกรีต้องการปริมาณครีมบัดกรีเท่าใด?
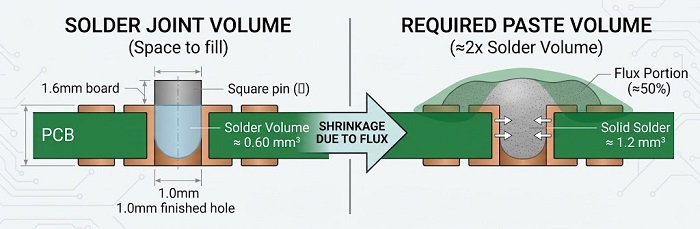
ปริมาณของครีมประสานควรมีประมาณสองเท่าของปริมาณตะกั่วประสานที่คุณต้องการในจอยต์ เพราะโดยประมาณแล้วครึ่งหนึ่งของครีมประสานในแง่ปริมาตรคือฟลักซ์ซึ่งจะไม่เหลืออยู่หลังการรีโฟลว์ ปริมาณตะกั่วประสานที่คุณต้องการคือช่องว่างระหว่างผนังกระบอกกับขา รวมถึงฟิลเลตด้านบนและด้านล่าง นั่นคือค่าที่แผ่นสเตนซิลต้องจ่ายให้ได้ และโดยปกติแล้วจะมากกว่าที่ผู้คนคาดคิด
ตัวอย่างที่ทำให้ดู
นี่คือตัวอย่างการคำนวณสำหรับขาพินหนึ่งขาของเฮดเดอร์ระยะพิชช์ 2.54 มม. โดยใช้มิติที่ยกมาเป็นตัวอย่าง: แผ่นวงจรหนา 1.6 มม., รูสำเร็จขนาด 1.0 มม. และพินสี่เหลี่ยมขนาด 0.64 มม.
•ปริมาตรถัง:π × (0.5 มม.)² × 1.6 มม. ≈ 1.26 มม.³
•ปริมาตรของหมุดภายในกระบอก0.64 มม. × 0.64 มม. × 1.6 มม. ≈ 0.66 มม.³
•พื้นที่สำหรับเติมด้วยตะกั่วบัดกรี:≈ 0.60 มม.³
•ต้องใช้เนื้อประสานสำหรับการบัดกรีนั้น≈ 1.2 มม.³ ก่อนทำมุมโค้ง
ด้วยแผ่นสเตนซิลหนา 0.12 มม. ต้องใช้ปริมาตรครีมบัดกรี 1.2 มม.³ ต่อพิน ซึ่งต้องใช้อะเพอร์เจอร์โดยประมาณ 10 มม.² ต่อพิน หรือประมาณ 3.2 มม. × 3.2 มม. โดยมีระยะพิทช์ 2.54 มม. จะทำให้รวมกับอะเพอร์เจอร์ข้างเคียง ดังนั้นจึงจำเป็นต้องปรับรูปร่างของปริมาณครีมบัดกรีใหม่ (ยืดออกในแนวขวางแถวแทนที่จะเป็นตามแนวแถว) และเพิ่มความหนาเฉพาะจุดด้วยสเตนซิลเพิ่มระดับหรือจำเป็นต้องเปลี่ยนทั้งรูและการจัดเรียงลายทองแดงบริเวณนั้น พื้นที่ที่หนาขึ้นเฉพาะจุดจะช่วยลดขนาดหน้าต่างเปิดได้ตามสัดส่วนของความหนาที่เพิ่มขึ้น แต่ขั้นบันไดของความหนานั้นต้องเว้นระยะห่างจากชิ้นส่วนระยะพินถี่ที่อยู่ใกล้เคียง
ตัวเลขเหล่านี้ไม่คำนึงถึงปริมาณครีมเชื่อมที่ถูกดันเข้าไปในรูบาร์เรลระหว่างการพิมพ์และประสิทธิภาพการถ่ายโอนของสเตนซิล ซึ่งทั้งสองอย่างล้วนทำให้ผลลัพธ์คลาดเคลื่อน ควรใช้ตัวเลขเหล่านี้เป็นเพียงจุดเริ่มต้นสำหรับการกำหนดขนาด ส่วนบทความแรกนั้นใช้สำหรับยืนยันระดับการเติม
รูและรูปทรงของลีดแบบใดที่ทำให้วิธี pin-in-paste ใช้งานได้ผล?
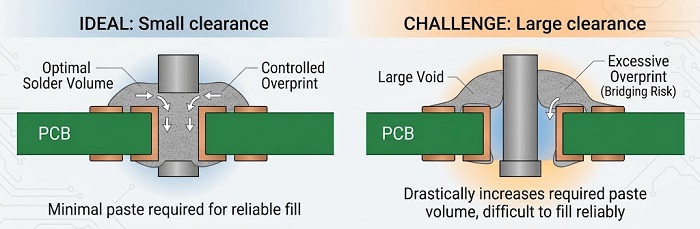
เรขาคณิตเป็นตัวกำหนดว่าปริมาณเนื้อประสานจะเข้าไปอยู่ในรอยต่อที่ใช้งานได้มากน้อยเพียงใด มิติทั้งสามเป็นปัจจัยที่มีน้ำหนักมากที่สุด
ระยะห่างระหว่างรูถึงลาย导เข้าทุกเสี้ยวของมิลลิเมตรที่เพิ่มขึ้นในเส้นผ่านศูนย์กลางของรู จะเพิ่มปริมาตรที่ต้องเติมให้เต็ม ในตัวอย่างข้างต้น การขยายรูจาก 1.0 มม. เป็น 1.1 มม. ทำให้ปริมาตรที่ต้องเติมเพิ่มขึ้นเป็นประมาณ 0.87 มม.³ ซึ่งคิดเป็นปริมาณครีมบัดกรีมากขึ้นราว 44% สำหรับขาพินขนาดเท่าเดิม ดังนั้นควรรักษาขนาดรูสำเร็จให้กระชับมากที่สุดเท่าที่ขานำและวิธีการเสียบจะยอมให้ทำได้
ความหนาของแผ่นบอร์ดปริมาตรของบาร์เรลจะแปรผันตรงกับความหนา รูและพินขนาดเดียวกันบนแผ่นวงจรหนา 2.4 มม. ต้องใช้ปริมาณบัดกรีมากกว่าบนแผ่นวงจรหนา 1.6 มม. ประมาณ 50% ซึ่งมักเป็นปัจจัยที่ผลักดันให้แผ่นวงจรอุตสาหกรรมที่มีความหนาต้องใช้การบัดกรีแบบเลือกจุด
ความยาวของตะกั่วและส่วนที่ยื่นออกมาขาโลหะที่ยื่นลงต่ำกว่าบอร์ดมากจะดันครีมประสานออกจากรูเมื่อเสียบเข้าไป และครีมประสานนั้นจะไปกองเป็นก้อนที่ปลายขาโลหะแทนที่จะอยู่ในจุดบัดกรี ขาที่ตัดให้ยื่นออกมาเพียงสั้น ๆ จะช่วยให้ครีมประสานคงอยู่ในตำแหน่งที่ควรอยู่ได้มากกว่า
การพิมพ์ครีมประสานให้ล้นเลยแผ่นแพดออกไปบนเลเยอร์โซลเดอร์มาสก์ถือเป็นเรื่องปกติสำหรับกระบวนการ pin-in-paste เนื่องจากครีมประสานจะหดตัวกลับเข้าหาแพดเมื่อหลอมละลาย อย่างไรก็ตาม จำเป็นต้องเว้นระยะห่างจากแผ่นแพด SMT ใกล้เคียงและเวีย ไม่เช่นนั้นบริเวณที่พิมพ์ล้นอาจกลายเป็นความเสี่ยงต่อการลัดวงจรจากการเชื่อมติดกันของประสานหรือการเกิดลูกประสาน
เราจะตรวจสอบการเติมประสานในรูของขาแบบ pin-in-paste ได้อย่างไร?
รอยเชื่อมโค้งที่มองเห็นได้ด้านบนและด้านล่างไม่แสดงให้เห็นว่าเกิดอะไรขึ้นภายในถัง การตรวจสอบด้วยสายตาจะตรวจสอบเฉพาะรอยเชื่อมโค้งการตรวจสอบด้วยเอกซเรย์แสดงให้เห็นว่าจริง ๆ แล้วบัดกรีไหลขึ้นมาได้ไกลแค่ไหน สำหรับการออกแบบ pin-in-paste ใหม่ บทความชิ้นแรกคือจุดที่มีการยืนยันระดับการเติมบัดกรีให้เป็นไปตามเกณฑ์ที่ตกลงกันไว้ ก่อนที่จะดำเนินการผลิตส่วนที่เหลือต่อไป
IPC-A-610 โดยทั่วไปกำหนดให้มีการเติมประสานในแนวตั้งไม่น้อยกว่า 75% สำหรับรูชุบทะลุแผ่น (plated through-holes) ในแอสเซมบลี Class 2 และ Class 3 โดยมีข้อยกเว้นแคบ ๆ สำหรับบางรูของ Class 2 เกณฑ์เหล่านี้มีการเปลี่ยนแปลงไปตามแต่ละ revision ดังนั้นโปรดระบุ revision ที่ระบุในสัญญาของคุณ หากบอร์ด Class 3 ไม่สามารถทำการคำนวณปริมาณครีมประสานให้ปิดได้พร้อมระยะเผื่อ เราจะขอเลือกย้ายชิ้นส่วนเหล่านั้นไปใช้การบัดกรีแบบ selective soldering ตั้งแต่ขั้นตอนการให้ใบเสนอราคา ดีกว่าจะมาพบปัญหาในตอนทำ first article
คุณควรใส่อะไรไว้ในใบเสนอราคาของคุณสำหรับงานประกอบแบบ pin-in-paste?
Pin-in-paste เป็นการตัดสินใจเกี่ยวกับสเตนซิล ดังนั้นข้อมูลจะต้องถูกส่งมาก่อนที่สเตนซิลจะถูกออกแบบ กรุณาระบุข้อมูลต่อไปนี้แนบมากับไฟล์ของคุณ หรือใส่ไว้ในช่องหมายเหตุของแบบฟอร์มขอใบเสนอราคางานประกอบ
•ตัวระบุอ้างอิงของชิ้นส่วนที่คุณต้องการบัดกรีด้วยวิธี pin-in-paste และชิ้นส่วนแบบรูทะลุใด ๆ ที่ต้องห้ามไม่ให้บัดกรีด้วยวิธีนี้
•คะแนนการไหลย้อนกลับสำหรับแต่ละชิ้นส่วนเหล่านั้น หรือหมายเลขชิ้นส่วนของผู้ผลิต เพื่อที่เราจะได้ตรวจสอบแผ่นข้อมูลจำเพาะ (datasheets)
•ขนาดรูที่ทำเสร็จแล้วและขนาดระยะลีดหรือหมายเลขชิ้นส่วนของคอนเน็กเตอร์และฟุตพรินต์ที่ใช้
•ความหนาบอร์ดและว่าขาของพินเชื่อมต่อกับเพลนโดยตรงหรือผ่านทางเทอร์มอลรีลีฟ
•ชั้นเรียนการยอมรับ(IPC-A-610 ระดับ 2 หรือระดับ 3 พร้อมเวอร์ชันแก้ไข) และข้อกำหนดการเติมใด ๆ ที่นอกเหนือจากนี้
•ว่าลายฉลุแบบเพิ่มระดับเป็นที่ยอมรับได้หรือไม่เนื่องจากจะเพิ่มต้นทุนของสเตนซิลและระยะเวลารอสินค้า
•กฎสำรองของคุณ:ถ้าไม่สามารถทำให้ได้ตามเป้าหมายการเติมบัดกรี เราสามารถย้ายบางส่วนไปใช้การบัดกรีแบบเลือกจุดหรือบัดกรีด้วยมือได้ไหม แล้วต้องได้รับการอนุมัติจากคุณล่วงหน้าก่อนหรือไม่?
การตรวจสอบ DFM ฟรีของเราจะนำแบบของคุณไปวิเคราะห์ด้วย Valor DFM/DFA ซึ่งครอบคลุมขนาดรูเจาะ ความสัมพันธ์ระหว่างแพดกับซอลเดอร์มาสก์ และพื้นที่การพิมพ์พาสต์บนแผ่น SMD สำหรับชิ้นส่วนที่อาจใช้วิธี pin-in-paste เราจะเพิ่มการตรวจสอบปริมาณพาสต์และการจัดระดับชิ้นส่วนตามที่อธิบายไว้ข้างต้น และแจ้งกลับหาคุณสำหรับชิ้นส่วนใดก็ตามที่เราเห็นว่าไม่ควรผ่านเข้าเตาอบ
คำถามที่พบบ่อย
สามารถใช้เทคโนโลยี pin-in-paste ได้ทั้งสองด้านของบอร์ดสองหน้าได้หรือไม่?
โดยปกติมักใช้กับด้านที่ถูกรีโฟลว์เป็นลำดับสุดท้าย ชิ้นส่วน pin-in-paste ที่อยู่บนด้านที่รีโฟลว์เป็นด้านแรกจะต้องผ่านกระบวนการรีโฟลว์ครั้งที่สองในสภาพกลับหัว และชิ้นส่วนรูทะลุที่มีน้ำหนักมากกว่าอาจไม่คงตำแหน่งให้อยู่ติดกับแผ่น เราจะตรวจสอบการกำหนดด้านสำหรับชิ้นส่วนเหล่านี้ในขั้นตอน DFM
การใช้เทคโนโลยี pin-in-paste มีผลทำให้โปรไฟล์รีโฟลว์เปลี่ยนไปหรือไม่?
ทำได้ โปรไฟล์ต้องทำให้อุณหภูมิของบาร์เรลและพินมวลสูงทั้งหมดถึงระดับอุณหภูมิเปียก โดยไม่เกินขีดจำกัดของชิ้นส่วน SMT หรือชิ้นส่วนรูทะลุ เทอร์โมคัปเปิลที่ติดตั้งไว้ที่ขาพินอินเพสต์เป็นวิธีที่ใช้กันทั่วไปในการยืนยันสิ่งนี้ในครั้งแรกที่ประกอบ
ข้อต่อแบบปักขาแล้วบัดกรีภายหลังจะมีลักษณะแตกต่างจากข้อต่อที่บัดกรีด้วยวิธีเวฟหรือไม่?
บ่อยครั้ง ใช่ รูปร่างฟิเลต์ด้านขาเสียบอาจแตกต่างกันได้ และคราบฟลักซ์รอบขาก็เป็นเรื่องปกติเมื่อใช้ครีมประสานแบบไม่ต้องล้างออก สิ่งนั้นไม่ถือว่าเป็นข้อบกพร่องในตัวมันเอง แต่ควรกำหนดเกณฑ์การยอมรับด้านรูปลักษณ์ไว้ในแบบการประกอบให้ชัดเจน เพื่อให้การตรวจสอบใช้เป็นข้ออ้างอิงที่ถูกต้องในการประเมินข้อต่อ
การออกแบบที่มีอยู่สามารถเปลี่ยนจากการบัดกรีแบบเลือกเฉพาะจุดไปเป็นการบัดกรีแบบ pin-in-paste ได้โดยไม่ต้องเปลี่ยนเลย์เอาต์หรือไม่?
บางครั้ง ถ้าชิ้นส่วนรองรับการรีโฟลว์ได้ และขนาดรู, ขาตัวนำ และระยะห่างระหว่างขาเอื้อให้สามารถมีกาวประสานได้เพียงพอ การเปลี่ยนแปลงก็อาจจำกัดอยู่แค่แผ่นสเตนซิล หากรูมีขนาดใหญ่เกินไปสำหรับขาตัวนำ หรือระยะห่างระหว่างขาไม่เหลือที่สำหรับจุดบัดกรี ฟุตพรินต์ก็จำเป็นต้องเปลี่ยน และวิธีบัดกรีแบบเลือกตำแหน่ง (selective soldering) อาจยังคงเป็นตัวเลือกที่ดีกว่าจนกว่าจะถึงการแก้ไขครั้งถัดไป
ถ้าแผงวงจรเคลือบสารฉนวนแบบคอนฟอร์มอลล่ะ?
โปรดแจ้งให้เราทราบในขั้นตอน RFQ คราบฟลักซ์รอบ ๆ ข้อต่อแบบ pin-in-paste จะถูกนำไปรวมไว้ในแผนการทำความสะอาดและการเคลือบ และมีข้อกำหนดการเคลือบบางข้อที่ระบุให้ต้องทำความสะอาดก่อนการเคลือบ
ขอรับใบเสนอราคาสำหรับการประกอบแบบเสียบหมุดในแผ่นพิมพ์
แหล่งข้อมูลที่มีประโยชน์
•ตรวจสอบ DFM ฟรี
•วิธีการขอใบเสนอราคาและสั่งบริการประกอบแผงวงจรพิมพ์ (PCB Assembly)
•การบัดกรีแบบคัดเลือกสำหรับแผงไดรฟ์มอเตอร์เทคโนโลยีผสม: ขจัดความเสียหายจากความร้อนต่อ SMD ที่อยู่ติดกัน


