



Le problème d’approvisionnement HMLV dans les énergies renouvelables et l’électronique de puissance
L’approvisionnement en PCBA pour les équipements matériels d’énergie renouvelable stationnaire et d’électronique de puissance — onduleurs photovoltaïques, systèmes de conversion de puissance (PCS) pour le stockage d’énergie raccordé au réseau, équipements de distribution d’énergie industrielle — comporte des risques différents de ceux liés à l’approvisionnement en cartes de commande de niveau signal. La plupart des sous-traitants peuvent établir un devis pour le travail. Peu d’entre eux peuvent le produire sans un échec du premier article qui se manifeste sous forme de défaut thermique, diélectrique ou environnemental une fois la carte soumise à un courant réel, à une tension réelle et à une exposition extérieure.
Trois points de friction réapparaissent avant qu’un OEM ne dépasse la production pilote :
• Capacité de sécurité haute tension incohérente. De nombreux partenaires d’assemblage peuvent proposer un devis pour une carte avec de larges distances de fuite et d’isolement sur le papier, mais n’ont en réalité jamais vérifié un routage par rapport à une exigence de barrière d’isolation, ni en fabriqué une en grande série.
• Expérience réelle limitée avec le cuivre épais. La page de présentation des capacités d’un fournisseur mentionnant le « cuivre épais » n’est pas la même chose qu’une ligne de production ayant résolu les problèmes de refusion, de vernis épargne et d’impression de pochoir que le cuivre de 2 oz et plus crée réellement.
• Élasticité de capacité lors de la montée en cadence des volumes. Les programmes d’électronique de puissance passent souvent de quelques unités pilotes à quelques centaines d’unités par mois en deux ou trois trimestres. Un fournisseur dimensionné uniquement pour des séries de prototypes, ou uniquement pour des volumes de l’ordre de centaines de milliers d’unités dans l’électronique grand public, a tendance à rencontrer des difficultés précisément dans cette gamme intermédiaire.
Les cinq domaines de compétence ci-dessous offrent une brève évaluation de ces programmes — chacun renvoie à un examen technique plus approfondi pour les détails à vérifier avant la mise en œuvre — suivie de deux questions qui distinguent un véritable partenaire d’assemblage en électronique de puissance d’un prestataire qui ne fait qu’établir un devis de manière opportuniste.
Cinq capacités techniques à vérifier avant de signer
1. Capacité en cuivre épais et pochoir étagé
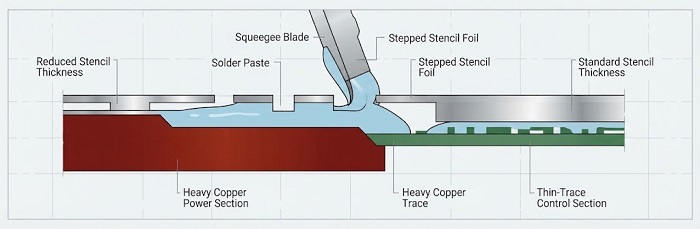
Les plans d’alimentation en cuivre épais (2 oz et plus) transportent un courant plus élevé et gèrent la dissipation thermique sans matériel de refroidissement supplémentaire, mais un seul panneau mélange souvent des sections d’alimentation en cuivre épais avec des circuits de commande à pistes fines — une étape d’impression unique déposant la pâte sur deux niveaux de surface très différents. Un partenaire compétent opte par défaut pourpochoirs étagés ou usinés en 3Dpour ce profil plutôt qu’un pochoir plat qui compromet la qualité d’impression sur l’une ou l’autre section. Demandez quelle est l’approche de pochoir par défaut d’un fournisseur pour un panneau mixte cuivre épais / pistes fines — un pochoir plat par défaut indique que le cuivre épais est davantage coté qu’il n’est réellement produit.
2. Revue de conception des lignes de fuite, des distances d’isolement et de l’isolation pour haute tension
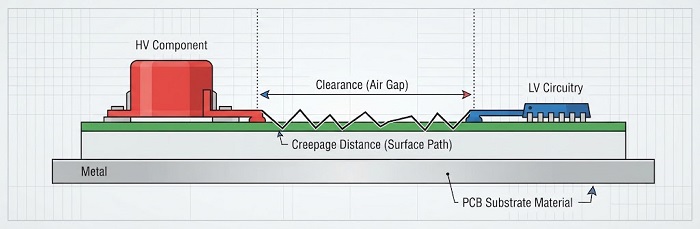
L’espacement d’isolement entre les sections haute tension et basse tension est régi par les normes IEC 60664-1 et IPC-2221, et dépend de la tension de service, de la catégorie de surtension transitoire, du degré de pollution et de l’ICT du matériau — ce n’est pas une valeur unique applicable en toutes circonstances. L’analyse DFM d’un partenaire doit distinguer distance de fuite et distance d’isolement dans l’air, et vérifier les transitions de zones, l’implantation des composants d’isolement, ainsi que le traitement du vernis épargne et de la sérigraphie en fonction de ces variables plutôt que d’estimer l’espacement à vue. Il s’agit d’un contrôle des dossiers de fabrication, pas d’une accréditation par un laboratoire de sécurité — un partenaire affirmant disposer d’une certification CEM ou d’un laboratoire d’étalonnage doit être invité à nommer l’organisme d’accréditation. Pour l’analyse complète en cinq catégories — distances de fuite/isolement, implantation des composants d’isolement, traitement du vernis épargne et de la sérigraphie, espacement des points de test, et sélection des matériaux thermiques/d’isolement — voirListe de vérification DFM pour les cartes électroniques de puissance haute tension.
3. Inspection par rayons X pour les vides BGA/QFN sous les boîtiers de puissance
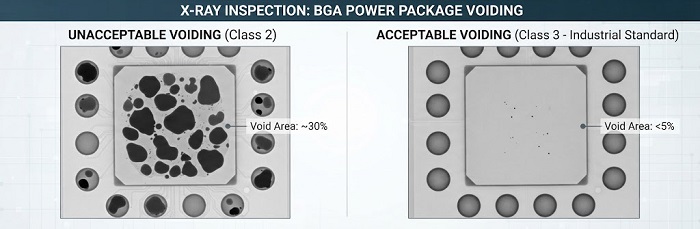
Les modules de puissance et les composants à fort courant s’appuient sur des vias thermiques sous le boîtier pour transférer la chaleur vers le cuivre des couches internes ; la présence de vides dans la brasure sous ces boîtiers réduit le transfert thermique d’une manière qui ne se manifesterait jamais sur une carte grand public à faible courant. L’IPC-7095D est la référence normative pour l’acceptation des vides dans les BGA/QFN — la Classe 2 autorise jusqu’à 25 % de surface de vide par bille de brasure, tandis que la Classe 3 resserre cette limite à moins de 10 % et correspond au niveau généralement requis pour les modules de puissance industriels en service continu. Demandez si un partenaire potentiel applique par défaut la Classe 3 pour les boîtiers de puissance et s’il peut produire de véritables données d’inspection des taux de vides plutôt qu’une simple déclaration générale du type « AOI réussi ». VoirInspection des vides BGA par rayons X pour les modules de puissance industrielspour les causes profondes de formation de vides et les paramètres d’inspection.
4. Brasage sélectif sous azote pour joints à fort courant
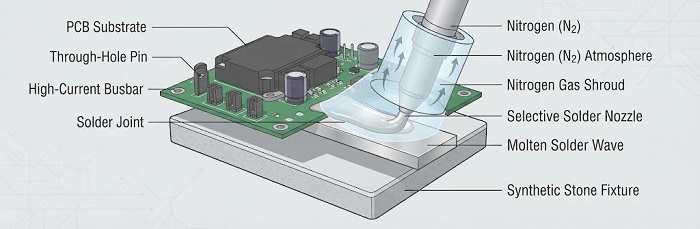
Les assemblages d’électronique de puissance combinent fréquemment des étages de puissance CMS avec des barres omnibus traversantes, des connecteurs à fort courant et des terminaux à insertion forcée soudés par vague sélective plutôt que par refusion. Les équipements sous azote, tels que les systèmes de brasage à la vague sélective de classe ZSWHPS-11-2, réduisent la formation de scories et les défauts d’oxydation à ces joints — un joint marginal ici constitue un chemin de courant marginal, et pas seulement une connexion marginale. Demandez si la protection à l’azote est un équipement standard sur la ligne ou une option facturée au cas par cas, et si des gabarits en pierre synthétique sont utilisés pour les cartes sensibles au gauchissement. VoirRéférence de ROI pour soudure sélectivepour un cadre de coûts comparant le soudage manuel, sélectif et à la vague complète pour la technologie mixte THT.
5. Protection de l’environnement pour les enceintes extérieures
Les onduleurs photovoltaïques et le matériel de conversion de puissance des systèmes de stockage d’énergie (ESS) installés en extérieur subissent chaque jour des cycles thermiques, de la condensation et, sur de nombreux sites, des embruns salins ou l’intrusion de particules — des contraintes auxquelles une carte industrielle utilisée en intérieur n’est jamais exposée. Le choix entre un revêtement de protection (conformal coating) et un encapsulage (potting) est un compromis en matière de maintenabilité sur le terrain, et non une décision de coût : le revêtement préserve la possibilité de retouche, tandis que l’encapsulage la sacrifie en échange d’une robustesse environnementale accrue dans les boîtiers soumis à de fortes vibrations ou à une contamination sévère. VoirFiabilité au cyclage thermique pour les boîtiers d’électronique de puissance extérieurspour l’ensemble du cadre décisionnel, y compris le revêtement sélectif autour des connecteurs et le dégazage sous vide avant le moulage.
Identifier les fournisseurs qui « font de l’électronique de puissance » mais exploitent des lignes d’électronique grand public
La checklist DFM haute tension mentionnée ci-dessus fournit déjà quatre questions de diagnostic spécifiques à la revue de l’isolation. Deux autres, posées directement et sans mentionner de client spécifique, couvrent l’aspect cuivre épais et élasticité de volume de la même évaluation :
• « Quel est le poids de cuivre le plus élevé que vous ayez réellement utilisé en production cette année — et non votre maximum de catalogue ? » Un fournisseur qui ne peut répondre qu’avec une spécification de catalogue, et non une valeur de production, a probablement plus souvent proposé du cuivre épais qu’il n’en a effectivement fabriqué.
• « Quelles tailles de lots et quelles classes de tension constituent l’essentiel de vos travaux actuels en électronique de puissance ? » Une réponse vague, ou entièrement biaisée vers des quantités de prototypes ou des volumes de production de masse en continu, indique que la montée en puissance HMLV de milieu de gamme n’est pas le domaine réel d’activité de ce fournisseur.
Le profil de commande adapté à un EMS HMLV comme PCBCart
Plutôt comme point de référence illustratif que comme règle fixe, les commandes dans les domaines des énergies renouvelables et de l’électronique de puissance qui s’intègrent bien à un modèle EMS à forte mixité et faibles volumes certifié IATF 16949 ont tendance à partager un même profil : des tailles de lots allant de quantités de prototypes jusqu’à quelques milliers d’unités par lancement, plutôt que des séries continues à six chiffres ; une combinaison de circuits de commande basse tension avec des étages de puissance de tension moyenne et plus élevée au sein d’un même programme ; et des épaisseurs de cuivre allant des couches de signaux standard 1 oz jusqu’aux plans de puissance en cuivre épais au sein d’une même famille de cartes. Les programmes atteignant ou dépassant des volumes de production de masse en continu sont généralement mieux adaptés à un EMS orienté grands volumes plutôt qu’à un spécialiste HMLV.
Une liste de contrôle pour l’évaluation des fournisseurs
Avant de lancer un appel d’offres, un OEM RE/PE peut utiliser les cinq domaines de compétence ci-dessus comme un court passage d’évaluation :
• Quel est votre plafond d'épaisseur de cuivre éprouvé en production et quelle approche de pochoir utilisez-vous pour les panneaux mixtes cuivre épais / pistes fines ?
• Votre revue DFM distingue-t-elle la ligne de fuite de la distance d’isolement conformément à l’IEC 60664-1 / IPC-2221, et comment l’isolation est-elle vérifiée après l’assemblage, et pas seulement au niveau du routage ?
• Par défaut, appliquez-vous les critères d’acceptation des vides de la norme IPC-7095D Classe 3 pour les boîtiers de puissance BGA/QFN, et pouvez-vous partager des données réelles sur le taux de vides ?
• Le brasage sélectif sous azote est-il un équipement standard ou un élément optionnel de la ligne ?
• Pour les boîtiers extérieurs, comment décidez-vous entre un revêtement conforme et un encapsulage, et cette décision est-elle prise conjointement avec la conception thermique ?
Celles-ci s’ajoutent aux questions plus larges de diligence raisonnable technique — profondeur de traçabilité, validation du premier article, SLA pour les ordres de modification — abordées dans10 questions à poser à tout partenaire EMS avant de signer.
Soumission d'une demande de devis pour une carte PCBA en énergies renouvelables et électronique de puissance
Une fois que les réponses d’un fournisseur tiennent la route au regard de ce cadre, le chemin le plus rapide vers un devis précis est un dossier de demande de prix (RFQ) complet — nomenclature (BOM) avec références vérifiées, révisions actuelles des fichiers Gerber et des plans d’assemblage, ainsi qu’un périmètre de test clairement défini. Voir leListe de contrôle RFQ pour devis PCBA HMLVpour la liste complète de la documentation, ousoumettez votre demande de devis à PCBCartdirectement pour un examen de vos besoins en cuivre épais, haute tension, rayons X et protection extérieure par rapport aux capacités de la gamme actuelle.


