



Chip-on-Board (COB)-Montagemontiert einen blanken Die direkt auf dem Substrat, verbindet ihn mit feinen Bond-Drähten und versiegelt ihn unter einem Vergussmaterial. Sensorentwickler wählen COB hauptsächlich, weil es das Gehäuse entfernt: Das Modul wird kleiner, der thermische Pfad wird kürzer, und das Sensorelement sitzt näher an dem, was es misst. Der Kompromiss besteht darin, dass die Arbeit, die normalerweise in einem Packaging-Werk erledigt wird, nun auf Ihrer Leiterplatte stattfindet. Jeder Schritt muss verifiziert werden, bevor der nächste ihn überdeckt.
Dieser Leitfaden behandelt die wichtigsten technischen Entscheidungen in der COB-Sensormodul-Herstellung: Auswahl der Bondverbindung, Überprüfung der Bondfestigkeit, Verguss, Prüfgrenzen und Design for Manufacturability (DFM).
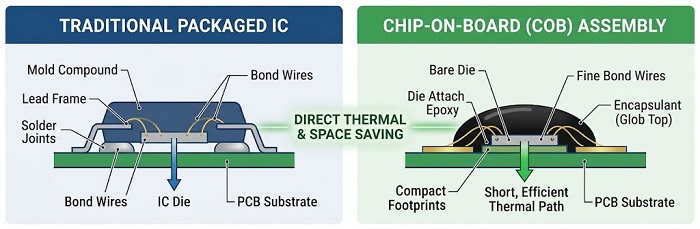
Warum Sensormodule Chip-on-Board verwenden
Ein verpacktes IC platziert einen Leadframe oder ein Laminat, Vergussmasse und Lötverbindungen zwischen dem Die und der Leiterplatte. COB entfernt die meisten dieser Schichten, was Sensormodulen drei Vorteile verschafft:
Kleinerer Platzbedarf und niedrigere Bauhöhe.Das Modul besteht im Wesentlichen aus dem Die zuzüglich der Leiterbahn-Fan-outs und einem Vergussrand. Dies ist relevant bei Prüfnadeln, kompakten Instrumenten und dichten Sensorarrays.
Engere thermische Kopplung.Die-Attach-Schicht wird zur wichtigsten thermischen Schnittstelle, sodass temperaturerfassende Chips die Leiterplattentemperatur genauer nachverfolgen.
Direkter Sensorzugriff.Optische, Druck- und MEMS-Dies können teilweise unbedeckt bleiben oder sich unter einem Fenster oder Deckel befinden, anstatt vollständig umspritzt zu werden.
Die Kosten sind ein engeres Prozessfenster. Bondpads müssen frei von Verunreinigungen bleiben. Die Platzierung des Dies muss innerhalb der Reichweite des Bondwerkzeugs bleiben. Die Ebenheit der Leiterplatte beeinflusst die Konsistenz der Schleifen. Das nackte Die erfordert zudem strengereESD-Handhabungals verpackte Bauteile. Schließlich entspricht der Gesamtertrag dem Montageertrag multipliziert mit dem Ertrag der eingehenden Dies, und nackte Dies weisen in der Regel eine geringere Testabdeckung auf als verpackte Bauteile.
Grundlagen des Drahtbonds für Sensormodule
Dieser Abschnitt setzt Vertrautheit mit vorausDie-Befestigungund konzentriert sich auf die Bondoptionen, die für das Drahtbonden von Leiterplattenbaugruppen in Sensoranwendungen wichtig sind.
Gold-Ball- gegenüber Aluminium-Keilbonden
Zwei Prozesse decken nahezu alle COB-Sensorarbeiten ab:
Goldkugelbonden (thermosonisch)kombiniert Wärme, Ultraschallenergie und Kraft. Es ist schnell und kann den Draht nach der ersten Bondverbindung in jede Richtung führen, was sich für Chips mit hoher Anschlussanzahl (High-I/O) eignet. Es erfordert eine bondbare Goldoberfläche auf der Leiterplatte, typischerweise ENEPIG oder elektrolytisch abgeschiedenes Weichgold. Standard-ENIG-Gold gilt im Allgemeinen als zu dünn für zuverlässiges Goldkugel-Bonden.
Aluminiumkeilbonden (ultraschall)läuft bei Raumtemperatur. Es eignet sich für wärmeempfindliche Substrate und bildet eine Einzelmetall- (monometallische) Verbindung auf Aluminium-Die-Pads. Es ist langsamer, da das Werkzeug mit der Richtung jedes Drahtes ausgerichtet werden muss.
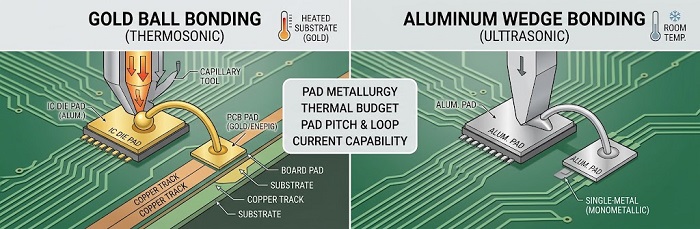
Vier Faktoren bestimmen die Wahl:
Pad-Metallurgie.Golddraht auf Aluminium-Pads bildet Au–Al-Intermetallverbindungen. Bei anhaltend hohen Temperaturen können diese wachsen und Kirkendall-Voids ausbilden, was ein echtes Risiko für Hochtemperatur-Industriesensoren darstellt.
Thermisches Budget.Wenn das Substrat oder nahegelegene Komponenten die Temperatur der Bondstufe nicht tolerieren können, wählen Sie einen Aluminiumkeil.
Pad-Abstand und Schleifenform.Das Kugelbonding ermöglicht im Allgemeinen einen feineren Pitch und bietet mehr Freiheit in der Schleifenform.
Aktuell.Schwereres Aluminiumdraht wird dort verwendet, wo der Chip wesentlichen Strom führt.
Überprüfung der Haftfestigkeit
Die Haftfestigkeit muss gemessen werden und darf nicht nach dem Aussehen beurteilt werden. Drei Verfahren sind standardisiert:
Zerstörender Drahtzugtest (MIL-STD-883, Methode 2011).Diese Norm listet die minimalen Abzugskräfte nach Drahtmaterial und Durchmesser auf. Protokollieren Sie neben der Kraft auch die Ausfallart: Abriss im Hals, Abriss an der Ferse, Abriss in der Mittelstrecke oder Ablösung an der Bondstelle. Eine Ablösung an der Grenzfläche weist auf einen grenzwertigen Prozess hin, selbst wenn der Kraftwert innerhalb der Spezifikation liegt.
Zerstörungsfreier Abzugstest (MIL-STD-883, Methode 2023).Es übt eine konstante Kraft auf jeden Draht aus und wird dort eingesetzt, wo eine 100%ige Schirmung gerechtfertigt ist.
Kugelbruchtest (JEDEC JESD22-B116).Sie bewertet die Kugel-zu-Pad-Bindung, die durch einen Zugversuch nicht direkt gemessen wird.
Führen Sie zerstörende Stichproben bei der Einrichtung, nach jeder Parameteränderung und in einem festgelegten Intervall während der Produktion durch. Dokumentieren Sie den Stichprobenplan im Kontrollplan.
Glob-Top-Verkapselung: Materialien und Prozesskontrollen
Die Glob-Top-Vergussmasse schützt die Drähte mechanisch und hält Feuchtigkeit sowie ionische Verunreinigungen vom Die fern. Gleichzeitig ist sie auch der Ausgangspunkt vieler Zuverlässigkeitsprobleme. Die Auswahl folgt weitgehend derselben Logik wiekonforme Beschichtungmit strengeren Einschränkungen, weil das Material ungestützte Drähte berührt.
Wesentliche Materialeigenschaften:
Tg relativ zur Betriebstemperatur.Oberhalb der Tg steigt der CTE stark an und die Belastung auf den Drähten nimmt zu.
CTE und Füllinhalt.Gefüllte Epoxide verringern die Ausdehnungsfehlanpassung mit dem Die und den Drähten.
ModulSilikone verursachen nur geringe mechanische Spannungen und eignen sich für MEMS- und Druckchips, bieten jedoch weniger mechanischen Schutz und nehmen mehr Feuchtigkeit auf.
Ionische Reinheit.Ein geringer Chlorid- und Natriumgehalt begrenzt die Korrosion von Aluminium-Pads.
Schrumpfung während der Aushärtung und Feuchtigkeitsaufnahme.Beides erhöht die Belastung der Bonddrähte über die Lebensdauer des Moduls.
Wichtige Prozesskontrollen:
Damm-und-Füllung vs. einzelner Tropfen.Ein thixotroper Damm definiert die Grundfläche, und eine niedrigviskose Füllmasse fließt um die Drähte herum. Dies steuert Höhe und Kanten besser als eine einmalige Dosierung.
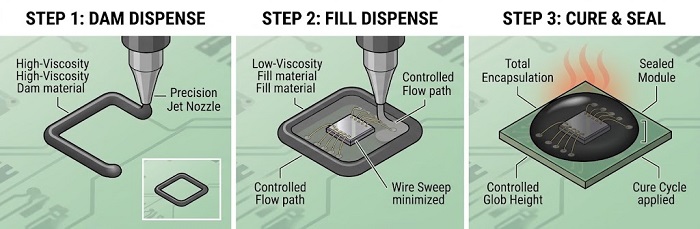
Ausgabetemperatur, Viskosität und Fließweg.Diese bestimmen den Drahtverzug. Füllen Sie von der Seite, die am weitesten von den längsten Drähten entfernt ist.
Vorbacken und Entgasen.Das Entfernen von Feuchtigkeit aus der Leiterplatte und Luft aus dem Harz verhindert Hohlräume.
Stufenweise Aushärtung.Allmähliche Rampen verringern den Schwindungsspannungen und verhindern, dass eingeschlossene Gase sich ausdehnen.
Der MYCRONIC Jetdrucker/-dispenser von PCBCart ermöglicht eine programmierbare, berührungslose Applikation. Ob ein bestimmtes Damm- oder Füllmaterial gejettet werden kann, hängt von seiner Rheologie ab und muss für jedes Material einzeln qualifiziert werden.
Wie sich Zuverlässigkeitsanforderungen in drei Branchen unterscheiden
Industrielle Sensormodule
Weite Temperaturschwankungen, Vibrationen, Feuchtigkeit und mögliche chemische Einwirkungen sind dominierend. Prioritäten sind die intermetallische Stabilität bei Temperatur, ein Vergusswerkstoff mit einer Glasübergangstemperatur deutlich oberhalb der maximalen Betriebstemperatur sowie Drahtschleifenformen, die Schwingungsermüdung widerstehen. Überwachungssensoren in stationären Wechselrichtern, Netzausrüstung und USV‑Systemen sind außerdem anhaltender Wärme durch nahegelegene Leistungsstufen ausgesetzt.
Medizinische Diagnosesensoren
PCBCart besitzt keine ISO-13485-Zertifizierung. Für COB-Module, die in Diagnosegeräten eingesetzt werden, liegen die technischen Prioritäten auf Sauberkeit, geringer ionischer Rückstandsbildung, stabilem Sensor-Offset nach der Vergusskapselung sowie Rückverfolgbarkeit auf Los-Ebene für Die, Draht und Vergussmasse. Vergussbedingte Spannungen können den Sensor-Offset verschieben, sodass auf ModulebeneKalibrierung und Testsollte nach der Aushärtung durchgeführt werden. Teams, deren regulatorischer Weg einen nach ISO 13485 zertifizierten Lieferanten erfordert, sollten dies in ihre Scope-Entscheidungen einbeziehen.
Module für Halbleiterprüfgeräte
Sensormodule in Prüfeinrichtungen durchlaufen wiederholt Zyklen über die Prüftemperaturen und befinden sich häufig in der Nähe von Niedrigstrom-Messpfaden. Prioritäten sind eine geringe Oberflächenleckage, ionische Sauberkeit, niedrig ausgasende Vergussmassen für geschlossene Thermokammern sowie Ebenheit an den Stellen, an denen die Module mechanisch mit Sonden-Schnittstellen verbunden werden.
Was eine Inspektion bestätigen kann – und was nicht
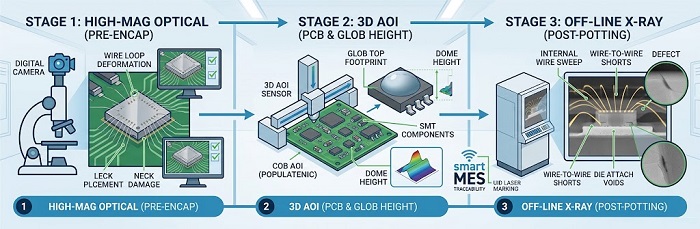
Kein einzelnes Inspektionsverfahren deckt ein COB-Modul vollständig ab. Jede Phase benötigt ihre eigene Prüfung:
Optische Inspektion mit hoher Vergrößerung vor der Verkapselung.Die MIL-STD-883 Methode 2010 definiert interne visuelle Kriterien für Bondeformation, Platzierung, Schlaufenhöhe, Halsbeschädigung und Draht-zu-Draht-Abstand. In diesem Stadium übersehene Fehler können später nicht mehr gefunden werden.
3D-AOIist für Lötstellen ausgelegt, nicht für Drahtschleifen in der 25-µm-Klasse, und sollte nicht als Drahtbond-Inspektion dargestellt werden. In COB-Prozessen bestätigt es das Vorhandensein, die Position und die Rotation des Chips. Es misst außerdem die Grundfläche des Glob Tops und die Kuppelhöhe anhand von 3D-Profilen und prüft die umliegenden SMT-Bauteile. Im vorgelagerten Prozess stellt 3D-SPI sicher, dass in der Nähe der Bondpad-Bereiche kein Lotpaste gedruckt wurde.
Offline-Röntgensieht durch das ausgehärtete Vergussmaterial hindurch. Golddraht weist einen hohen Kontrast auf, sodass Drahtverformungen und Kurzschlüsse nach dem Verguss überprüft werden können.Schrägwinklige Bildgebungtrennt sich überlappende Schleifen. Aluminiumdraht hat einen geringen Röntgenkontrast, was diese Methode für keilgebondete Module einschränkt. Röntgen misst außerdem Hohlräume in Lot- oder silbergefüllten Die-Attach-Verbindungen.
Intelligentes MES mit UID-Laserkennzeichnungverknüpft jede Modul-Seriennummer mit den Materialchargen, die in jedem Schritt erfasst werden. Die Rückverfolgbarkeit auf Die-Ebene hängt davon ab, dass nackte Dies chargenweise empfangen und protokolliert werden.
DFM-Checkliste für COB-Sensormodule
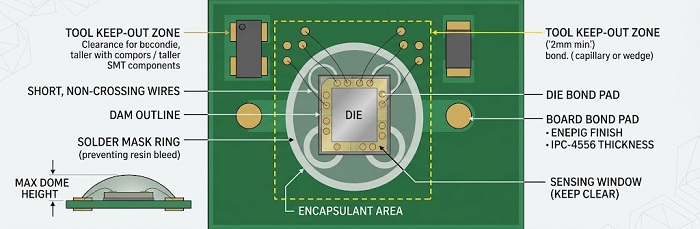
Zuerst löten, dann binden.Führen Sie das vollständige SMT-Refowen und die Reinigung vor dem Die-Attach und Drahtbonden durch, damit Flussmittelrückstände niemals die Bondpads erreichen.
Spezifizieren Sie eine bondfähige Oberfläche.Verwenden Sie ENEPIG oder Weichgold für Goldkugel-Bonden und geben Sie die Schichtdicken gemäß IPC-4556 anstatt der Nennwerte an.
Werkzeugfreiraum lassen.Halten Sie hohe SMT-Bauteile aus einer Sperrzone um den Die heraus, deren Größe sich nach dem verwendeten Kapillar- oder Keilwerkzeug richtet.
Dimensionieren Sie die Bondpads.Mache die Leiterplattenpads größer als die Die-Pads, halte die Drähte kurz und vermeide Drahtkreuzungen.
Definieren Sie die Verkapselungsgrenze.Zeigen Sie die Damkontur und die maximale Kuppelhöhe in der Montagezeichnung an und verwenden Sie einen Lötstoppmaskenring, um Harzaustritt zu verhindern.
Schützen Sie die Sensorbereiche.Markieren Sie alle Bereiche, die nicht verkapselt werden dürfen, und geben Sie einen Deckel- oder Fensteransatz an.
Ebenheit kontrollieren.Planen Sie Verzug der Leiterplatten während des Aushärtens ein; Kunststeinvorrichtungen halten die Platinen während der thermischen Schritte flach.
Plan für flexible Substrate.Wenn das Modul eineFlex- oder Rigid-Flex-Substrathalten Sie das Werkzeug von aktiven Biegezonen fern oder fügen Sie lokale Versteifungen hinzu.
Bestätige die Lieferung.Geben Sie bekannte gute Dies (KGD) oder Wafer-Sort-Tests sowie Anforderungen an Lagerung und Feuchtigkeitshandhabung an.
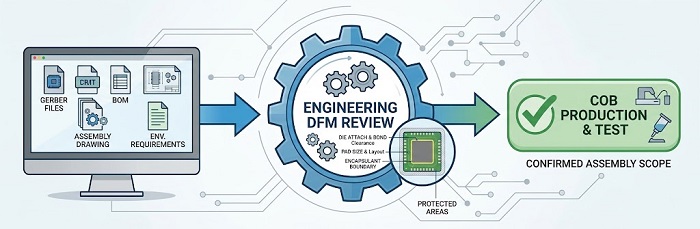
Reichen Sie Ihr COB-Projekt zur technischen Überprüfung ein
Der richtige COB-Ansatz hängt von Ihrem Die, der Substratoberfläche, dem Vergussmaterial und dem Zuverlässigkeitsprofil Ihrer Zielbranche ab. Senden Sie Ihre Gerber-Dateien, Stückliste (BOM), Bestückungszeichnung (einschließlich Bond-Diagramm und Umriss des Vergussmaterials) sowie die Umgebungsanforderungen. Unser Engineering-Team wird ein DFM-Review durchführen und bestätigen, welche Schritte Ihres COB-Prozesses in unseren Fertigungsumfang fallen.
Fordern Sie ein COB-Assembly-Angebot an
Hilfreiche Ressourcen
Erweiterte Fähigkeiten in der Leiterplattenbestückung
AOI-Test in der Leiterplattenbestückung
Inspektionsmethoden für Leiterplattenbestückung
Anforderungen an Qualitätsdokumentation & Rückverfolgbarkeit für OEMs von Halbleiterprüfgeräten


