



Die Wahl zwischen Konformbeschichtung und Verguss ist keine Frage danach, welche Methode „stärker“ ist. Es geht vielmehr um die vorherrschende Ausfallart, die Notwendigkeit zukünftiger Wartbarkeit und die thermo-mechanischen Spannungen, die der Schutz selbst einführt. Dieses Rahmenkonzept vergleicht beide Ansätze für Leiterplattenbaugruppen (PCBA), die in rauen Industrie-, Medizin- und Halbleiter-Testumgebungen eingesetzt werden, und endet mit einer Entscheidungsmatrix, die Sie auf Ihr eigenes Programm anwenden können.
Der Kernunterschied: Dünn und wartbar vs. monolithisch und dauerhaft
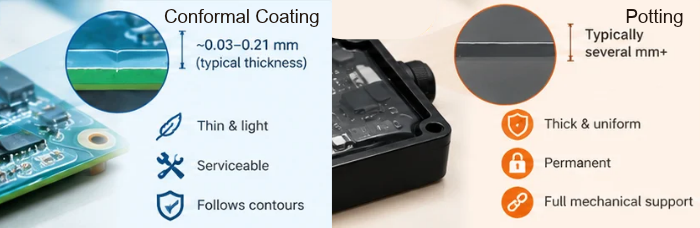
Konforme Beschichtungist ein dünner dielektrischer Film, der über die bestückte Leiterplatte aufgebracht wird. IPC-A-610 und J-STD-001 geben typische ausgehärtete Schichtdicken im Bereich von etwa 0,03–0,13 mm für Acryl-, Epoxid- und Urethan-Typen und etwa 0,05–0,21 mm für Silikon an. Der Film folgt den Konturen der Bauteile, fügt nur vernachlässigbare Masse hinzu und kann in der Regel lokal entfernt werden (mit Lösungsmitteln, thermischen oder mechanischen Methoden, abhängig von der Chemie), sodass die Leiterplatte nachgearbeitet werden kann.
Verguss, auch genanntKapselungfüllt ein Gehäuse oder eine Form mit Harz, sodass die Leiterplatte als massiver Block eingebettet ist. Der Schutz ist dick, gleichmäßig und mechanisch mit jedem Bauteil gekoppelt. Der Nachteil ist, dass die Baugruppe praktisch nicht mehr wartbar ist: Das Entfernen der Vergussmasse, ohne die Leiterplatte zu beschädigen, ist bei den meisten Epoxidsystemen unrealistisch und selbst bei weichen Silikonen schwierig.
Welche Ausfallarten jeder Prozess behandelt
Feuchtigkeit und Kondensation:Eine fachgerecht aufgetragene Beschichtung kontrolliert Oberflächenleckströme und das dendritische Wachstum an Fine-Pitch-Strukturen während Feuchtigkeitszyklen. Verguss ist die robustere Wahl, wenn die Leiterplatte Spritzwasser, Eintauchen oder druckbedingtem Eindringen von Flüssigkeiten ausgesetzt sein kann, da die Barriere durchgehend und dick ist.
Vibration und Stoß:Beschichtungen bieten nahezu keine mechanische Unterstützung. Vergussmassen stützen schwere Bauteile wie Transformatoren, hohe Induktivitäten und Elektrolytkondensatoren und verringern die durch Resonanz verursachte Ermüdung von Lötstellen. Die Vergussmasse kann jedoch auch selbst Spannungen erzeugen, weshalb die Materialauswahl entscheidend ist.
Chemische und korrosive Exposition:Die Beschichtungschemien unterscheiden sich stark in Lösungs- und Chemikalienbeständigkeit, daher muss das Expositionsprofil an die jeweilige Filmart angepasst werden (IPC-HDBK-830 bietet entsprechende Auswahlrichtlinien). Vergussmassen bieten eine dicke Barriere, aber die Vergussverbindung selbst muss chemisch mit der Umgebung kompatibel sein.
Auswahl von Vergussmaterial: Epoxidharz vs. Silikon
Die Auswahllogik basiert auf zwei Fragen: Muss die Einheit jemals repariert werden, und wie stark ist die Temperaturschwankung?
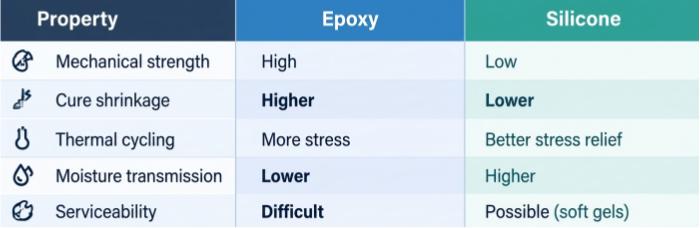
Epoxid-Vergussmassensind hart, stark haftend und mechanisch robust, mit guter Chemikalienbeständigkeit und geringer Wasserdampfdurchlässigkeit. Die Nachteile sind ein höheres Aushärtungsschrumpfen und ein Wärmeausdehnungskoeffizient (CTE), der sich deutlich von dem von Lot, Keramik und Silizium unterscheidet. Über weite Temperaturzyklen hinweg kann diese Fehlanpassung Lötstellen, Keramikkondensatoren und Bonddrähte belasten. Epoxid ist die richtige Wahl, wenn mechanischer Halt und chemische Barriere am wichtigsten sind und die Baugruppe niemals geöffnet wird.
Silikonvergussmassen(Gele und weiche Elastomere) haben einen niedrigen Elastizitätsmodul, einen breiten Einsatztemperaturbereich und eine ausgezeichnete Spannungsentlastung während thermischer Zyklen. Weiche Gele können häufig durchtrennt oder zur Diagnose sondiert werden, wodurch ein begrenzter Reparaturweg erhalten bleibt. Die Nachteile sind eine geringere mechanische Festigkeit, im Allgemeinen eine höhere Wasserdampfdurchlässigkeit als Epoxidharz und ein häufiger Bedarf an Primern, um eine zuverlässige Haftung zu erreichen.
In der Praxis: Wählen Sie Epoxidharz für starre, hochstoßbelastete, wartungsfreie („sealed-for-life“) Einheiten; wählen Sie Silikon, wenn thermische Zyklen dominieren oder eine begrenzte Wartbarkeit von Vorteil ist. Polyurethan liegt zwischen beiden und ist eine Bewertung wert, wenn keine der Extreme passt. Bestätigen Sie die endgültige Auswahl stets anhand des Datenblatts des Herstellers der Vergussmasse und Ihrer eigenen Qualifikationstests.
Ausführung des Vergussprozesses: Wo Programme scheitern
Ein gutes Material, schlecht angewendet, führt zu verborgenen Mängeln, die erst im Einsatz zutage treten. Drei Kontrollen sind dabei am wichtigsten.
Vakuumentgasung
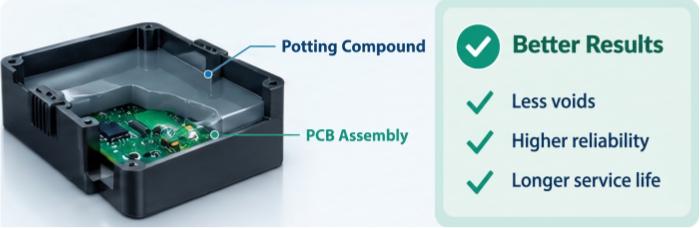
Durch das Mischen wird Luft eingetragen, und viskose Verbindungen halten sie um dichte Bauteilansammlungen herum eingeschlossen. Hohlräume unter oder neben Bauteilen erzeugen in Hochspannungskonstruktionen Hochfeldstellen und Schwachstellen für Feuchtigkeit. Entgasen Sie das gemischte Material vor dem Dosieren unter Vakuum, und gießen oder dosieren Sie, wo es die Geometrie erfordert, unter Vakuum, damit keine Luft erneut in die Leiterplatte eingeschlossen wird. Gießen Sie mit einem kontrollierten Fluss von einer Stelle aus, sodass die Harzfront die Luft herausdrückt, anstatt sich um sie herum zu schließen.
Schimmel und Wohnungsdesign
Das Gehäuse ist Teil des Prozesses, nicht nur eine Verpackung. Konstruieren Sie es für einen definierten Füllweg, Entlüftungspunkte an den höchsten Stellen und ausreichenden Strömungsfreiraum unter hohen Bauteilen. Legen Sie Sperrbereiche und Maskierungen für Steckverbinder, Testpunkte und alles fest, was zugänglich bleiben muss. Überprüfen Sie, dass Gehäusematerial, Trennmittel und Vergussmasse miteinander kompatibel sind, da Verunreinigungen an der Schnittstelle eine häufige Ursache für Haftungsfehler sind.
Aushärtetemperaturprofil
Der Aushärtungsplan steuert die Eigenspannung. Eine schnelle, heiße Aushärtung bei einem dicken Querschnitt kann Exothermie-Gradienten und Schrumpfspannungen erzeugen, die Verbindungen belasten, noch bevor das Produkt ausgeliefert wird. Verwenden Sie den vom Hersteller empfohlenen Aushärtungsplan, bevorzugen Sie gestufte oder hochgefahrene Aushärtungen für große Füllvolumen und lassen Sie das Teil allmählich abkühlen. Jede Profiländerung sollte als Prozessänderung behandelt und erneut validiert werden.
Bereitschaft der Leiterplatte vor dem Vergießen
Da das Vergießen die Möglichkeit zur Nacharbeit ausschließt, muss die Leiterplatte zunächst als gut befunden werden. Eingeschlossene Flussmittelrückstände können unter der Vergussmasse Korrosion verursachen, daher ist eine Sauberkeitsprüfung vor dem Vergießen unerlässlich. Auch die Inspektion muss vollständig sein:3D-AOIfür die Platzierung und die Geometrie der LötstellenOffline-Röntgen für BGA- und QFN-Lunkerprüfungund Funktionsprüfung vor der Verkapselung. Los- und Prozessaufzeichnungen, die mit einer eindeutigen ID verknüpft sind, wie zum Beispiel eineSmartes MES mit UID-Rückverfolgbarkeit, führen Sie die Vormontage-Historie für jede Einheit mit. Dies sind Fertigungsdokumentationsfunktionen, die den Schutzprozess unterstützen und keine Ersatzmaßnahmen für die Qualifikationstests durch den OEM darstellen.
Branchenauswahl-Tendenzen
Dies sind typische Tendenzen, keine Regeln. Überprüfen Sie sie stets im Hinblick auf Ihre eigenen Umwelt- und regulatorischen Anforderungen.
Industrielle Außen- und stationäre Ausrüstungtendiert zur Vergusskapselung. Stromumwandlung, Netzspeicher-Energieverwaltungsgeräte undentfernte industrielle IoT-Knotenextremen Gesichtstemperaturen, Kondensation, Staub und Vibrationen ausgesetzt, oft mit langer Einsatzdauer im Feld und seltenem Zugriff. Verguss bietet mechanischen Halt und eine versiegelte Barriere. Wo starke thermische Zyklen auftreten, werden silikonbasierte Systeme üblicherweise starren Epoxidharzen vorgezogen.
Medizinische Diagnostikgerätetendiert zu Konformalbeschichtung. Instrumente werden häufig gewartet, kalibriert und repariert, sodass die Erhaltung der Wartungsfreundlichkeit in der Regel schwerer wiegt als die zusätzliche Barriere durch Verguss. Eine Beschichtung hält außerdem das Gewicht gering und lässt die Leiterplatte für Nacharbeit und Fehleranalyse zugänglich. Wo Reinigungschemie oder Luftfeuchtigkeit ein Thema sind, sollte die Auswahl der Beschichtung die spezifischen Desinfektionsmittel und verwendeten Flüssigkeiten berücksichtigen.
Halbleiter-Testplatinenwerden im Allgemeinen nicht vergossen. Interface- und Lastboards müssen testbar, prüfbar und oft nacharbeitbar bleiben, und ihre Sockel, Steckverbinder und Kontaktflächen dürfen nicht abgedeckt werden. Wenn Schutz erforderlich ist, ist ein selektiver Auftrag einer Beschichtung mit Maskierung der empfindlichen Bereiche der besser geeignete Ansatz.
Leitfaden für Auswahlentscheidungen
Verwenden Sie die folgenden Bedingungen als Ausgangspunkt für die Auswahl.
Spritz-, Tauch- oder druckbedingte Flüssigkeitseinwirkung → Verguss.Es wird eine durchgehende, dicke Barriere benötigt, und eine dünne Schicht hält möglicherweise direkter Flüssigkeitseinwirkung nicht stand.
Nur Feuchtigkeit und Kondensation, mit Reparaturbedarf → Schutzlackierung.Oberflächenschutz verhindert Leckagen und Korrosion, während die Leiterplatte weiterhin wartbar bleibt.
Schwere Komponenten bei starker Vibration oder Stoß → Verguss (Epoxidharz oder Polyurethan).Die mechanische Kopplung stützt große Bauteile und reduziert die Ermüdung der Verbindungen durch Resonanz.
Breite thermische Zyklen mit empfindlichen Komponenten → Silikonverguss oder Schutzbeschichtung.Werkstoffe mit geringem Elastizitätsmodul begrenzen die auf Lötverbindungen und Keramikteile übertragenen Spannungen.
Vor-Ort-wartbares oder häufig kalibriertes Gerät → Schutzbeschichtung.Lokale Entfernung und Nacharbeit bleiben nach dem Schutz möglich.
Leiterplatten mit Sockeln, Prüfpunkten oder Testschnittstellen → selektive Beschichtung oder keine.Barrierefreiheit und Testbarkeit überwiegen die zusätzliche Hürde.
Lebensdauerversiegelte Einheit ohne Wartungsplan → Verguss.Wartbarkeit hat keinen Wert, sodass die mechanische Leistung und die Barriereleistung dominieren können.
Wenn zwei Bedingungen in unterschiedliche Richtungen weisen, priorisieren Sie die Anforderungen wie folgt: Fehlerart zuerst, Wartungsfreundlichkeit an zweiter Stelle und thermo-mechanische Belastung an dritter Stelle. Erstellen Sie dann einen Prototyp und testen Sie die führende Option unter Ihrem realen Umgebungsprofil.
Die richtige Wahl hängt von Ihrer Leiterplattendichte, der Umgebung und Ihrem Service-Modell ab. Um zusammen mit Ihrem Bestückungsangebot eine Bewertung des Schutzprozesses zu erhalten,reichen Sie Ihr Projekt über die Bestellseite für die Leiterplattenbestückung von PCBCart einmit Ihrer Stückliste (BOM), den Montagezeichnungen und den Umweltanforderungen. Unsere Ingenieure überprüfen die Anforderungen an Vorab-Schutzprüfungen, Sauberkeit und Rückverfolgbarkeit für Ihren Aufbau.
Hilfreiche Ressourcen
•Leiterplattenschutz: Verguss oder Schutzlack?
•Leiterplatten-Konformbeschichtung für Zuverlässigkeit in der industriellen Automatisierung
•Anforderungen an Qualitätsdokumentation & Rückverfolgbarkeit für OEMs von Halbleitertestgeräten


