



Ensamblaje de chip sobre placa (COB)monta un dado desnudo directamente sobre el sustrato, lo conecta con finos hilos de unión y lo sella bajo un encapsulante. Los diseñadores de sensores eligen COB principalmente porque elimina el encapsulado: el módulo se hace más pequeño, la ruta térmica se acorta y el elemento sensor se ubica más cerca de lo que mide. La contrapartida es que el trabajo que normalmente se realiza en una planta de encapsulado ahora tiene lugar en tu placa. Cada paso debe verificarse antes de que el siguiente lo oculte.
Esta guía abarca las decisiones de ingeniería más importantes en la fabricación de módulos de sensores COB: selección del adhesivo, verificación de la resistencia de unión, encapsulación, límites de inspección y diseño para la manufacturabilidad (DFM).
Por qué los módulos de sensores usan tecnología chip-on-board
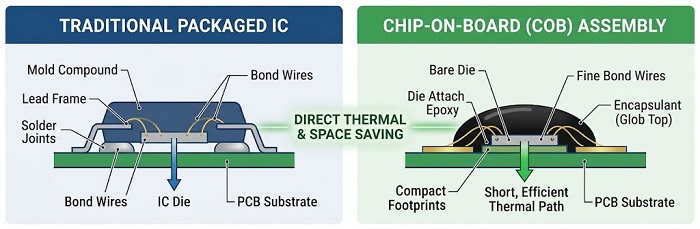
Un CI empaquetado coloca un armazón de conexiones o laminado, compuesto de molde y uniones de soldadura entre el chip y la PCB. COB elimina la mayoría de esas capas, lo que proporciona a los módulos de sensores tres ventajas:
Huella más pequeña y perfil más bajo.El módulo es aproximadamente el dado más el reparto de cables y un margen de encapsulante. Esto es importante en las puntas de prueba, los instrumentos compactos y las matrices densas de sensores.
Acoplamiento térmico más estrecho.La capa de unión del dado se convierte en la principal interfaz térmica, por lo que los dados de detección de temperatura siguen más de cerca la temperatura de la placa.
Acceso directo a los sensores.Los dados ópticos, de presión y MEMS pueden quedar parcialmente expuestos o colocarse bajo una ventana o tapa en lugar de estar completamente encapsulados.
El costo es una ventana de proceso más estrecha. Las almohadillas de unión deben permanecer libres de contaminación. La colocación del dado debe mantenerse dentro del alcance de la herramienta de unión. La planitud de la placa afecta la consistencia del bucle. El dado desnudo también necesita requisitos más estrictosManipulación ESDque las piezas empaquetadas. Por último, el rendimiento total es igual al rendimiento de ensamblaje multiplicado por el rendimiento del dado de entrada, y los dados desnudos suelen tener una cobertura de prueba menor que los dispositivos empaquetados.
Fundamentos del wire bonding para módulos de sensores
Esta sección asume familiaridad conunión de dadoy se centra en las opciones de unión que son importantes para el wire bonding de PCBA en aplicaciones de sensores.
Union de bola de oro vs. unión de cuña de aluminio
Dos procesos cubren casi todo el trabajo con sensores COB:
Unión de bola de oro (termosónica)combina calor, energía ultrasónica y fuerza. Es rápido y puede enrutar el alambre en cualquier dirección después del primer bondeado, lo que se adapta a chips con alto número de E/S. Requiere una superficie de oro soldable en la placa, típicamente ENEPIG u oro blando electrolítico. El oro estándar ENIG generalmente se considera demasiado delgado para un bondeado fiable de bola de oro.
Unión de cuña de aluminio (ultrasónica)funciona a temperatura ambiente. Es adecuado para sustratos sensibles al calor y forma un enlace monometálico en las almohadillas de matriz de aluminio. Es más lento, porque la herramienta debe alinearse con la dirección de cada alambre.
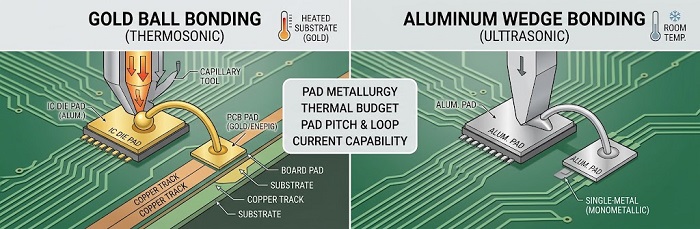
Cuatro factores impulsan la elección:
Metalurgia de pastillas.El alambre de oro sobre almohadillas de aluminio forma intermetálicos Au–Al. A temperaturas elevadas sostenidas, estos pueden crecer y desarrollar vacuolas de Kirkendall, lo que representa un riesgo real para los sensores industriales de alta temperatura.
Presupuesto térmico.Si el sustrato o los componentes cercanos no pueden tolerar la temperatura de la etapa de unión, elija una cuña de aluminio.
Separación de almohadillas y forma del bucle.El unión por bola generalmente permite un paso más fino y ofrece mayor libertad en la forma del bucle.
Actual.Se utiliza un cable de aluminio más grueso cuando el troquel transporta una corriente significativa.
Verificación de la resistencia del adhesivo
La resistencia de la unión debe medirse, no juzgarse por su apariencia. Tres métodos son estándar:
Prueba destructiva de tracción de alambres (MIL-STD-883, Método 2011).Esta norma tabula las fuerzas mínimas de tracción según el material y el diámetro del hilo. Registre el modo de falla así como la fuerza: rotura en el cuello, rotura en el talón, rotura en el tramo medio o levantamiento en la unión. Un levantamiento en la interfaz indica un proceso marginal, incluso cuando el valor de la fuerza es aceptable.
Ensayo de tracción no destructivo (MIL-STD-883, Método 2023).Aplica una fuerza fija a cada conductor y se utiliza cuando está justificada una pantalla del 100%.
Ensayo de cizallamiento de bola (JEDEC JESD22-B116).Evalúa la unión bola‑a‑almohadilla, que una prueba de tracción no mide directamente.
Realice muestras destructivas durante la configuración, después de cada cambio de parámetro y con una frecuencia definida durante la producción. Documente el plan de muestreo en el plan de control.
Encapsulado Glob Top: Materiales y Controles de Proceso
El glob top protege los cables mecánicamente y mantiene la humedad y la contaminación iónica alejadas del dado. También es donde comienzan muchos problemas de fiabilidad. La selección sigue gran parte de la misma lógica querecubrimiento conformal, con restricciones más estrictas porque el material toca cables no soportados.
Propiedades clave del material:
Tg en relación con la temperatura de funcionamiento.Por encima de Tg, el CTE aumenta bruscamente y la tensión sobre los cables se incrementa.
Contenido CTE y de relleno.Las resinas epoxi cargadas reducen la descoordinación de dilatación con el dado y los hilos.
Módulo.Los silicones generan poca tensión y son adecuados para MEMS y dados de presión, pero ofrecen menos protección mecánica y absorben más humedad.
Pureza iónica.El bajo contenido de cloruros y sodio limita la corrosión de las placas de aluminio.
Curar la contracción y la absorción de humedad.Ambos añaden tensión a los hilos de unión durante la vida útil del módulo.
Controles clave del proceso:
Represa y relleno vs. gota única.Una presa tixotrópica define la huella y un relleno de baja viscosidad fluye alrededor de los cables. Esto controla mejor la altura y los bordes que una única dispensación.
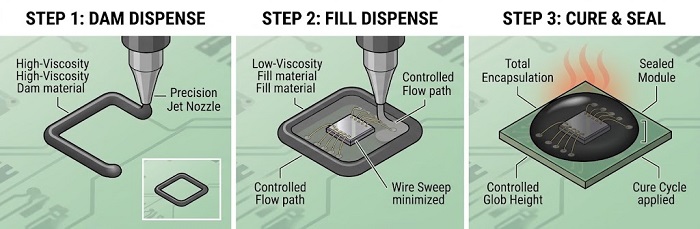
Temperatura de dispensación, viscosidad y trayectoria de flujo.Estos determinan el barrido de los hilos. Rellene desde el lado opuesto a los hilos más largos.
Prehorneado y desgasificación.Eliminar la humedad de la placa y el aire de la resina evita la formación de vacíos.
Curado por etapas.Las rampas graduales reducen el estrés por contracción y evitan que el gas atrapado se expanda.
La impresora/dosificador por chorro MYCRONIC de PCBCart ofrece deposición programable y sin contacto. La posibilidad de proyectar un material específico para barrera o relleno depende de su reología y debe calificarse material por material.
Cómo difieren los requisitos de confiabilidad en tres industrias
Módulos de sensores industriales
Predominan los amplios ciclos de temperatura, la vibración, la humedad y la posible exposición a productos químicos. Las prioridades son la estabilidad intermetálica a alta temperatura, una Tg del encapsulante muy por encima del límite máximo de operación y formas de bucle que resistan la fatiga por vibración. Los sensores de monitorización en inversores estacionarios, equipos de red y sistemas UPS también se enfrentan a un calor sostenido procedente de las etapas de potencia cercanas.
Sensores de diagnóstico médico
PCBCart no posee la certificación ISO 13485. Para los módulos COB utilizados en instrumentos de diagnóstico, las prioridades de ingeniería son la limpieza, bajo residuo iónico, un desfase estable del sensor después del encapsulado y la trazabilidad a nivel de lote para el dado, el hilo y el encapsulante. El esfuerzo de encapsulado puede desplazar el desfase del sensor, por lo que a nivel de módulocalibración y pruebadebería ejecutarse después de la curación. Los equipos cuyo camino regulatorio requiera un proveedor certificado según la norma ISO 13485 deberían tenerlo en cuenta al tomar decisiones sobre el alcance.
Módulos de equipos de prueba de semiconductores
Los módulos de sensores en equipos de prueba ciclan repetidamente a través de temperaturas de prueba y a menudo se encuentran cerca de rutas de medición de baja corriente. Las prioridades son un bajo nivel de fuga superficial, limpieza iónica, encapsulantes de baja desgasificación para cámaras térmicas cerradas y planitud donde los módulos se acoplan mecánicamente con las interfaces de sonda.
Lo que la inspección puede y no puede confirmar
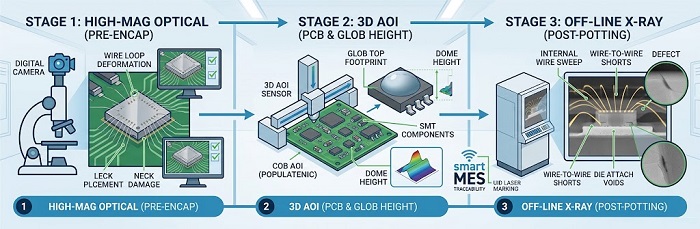
Ningún método de inspección único cubre un módulo COB. Cada etapa necesita su propia verificación:
Inspección óptica de alta magnificación antes del encapsulado.El método 2010 de la norma MIL-STD-883 define criterios de inspección visual interna para la deformación del hilo de unión, su colocación, la altura del bucle, daños en el cuello y la separación entre hilos. Los defectos pasados por alto en esta etapa no pueden detectarse posteriormente.
AOI 3Destá diseñado para uniones de soldadura, no para lazos de alambre en la clase de 25 µm, y no debe presentarse como una inspección de wire bond. En los flujos COB, confirma la presencia del dado, su posición y su rotación. También mide la huella del glob top y la altura de la cúpula a partir de perfiles 3D y verifica el SMT circundante. Más arriba en el flujo, la SPI 3D confirma que no se imprimió pasta de soldadura cerca de las áreas de las bond-pads.
Rayos X fuera de líneave a través del encapsulante curado. El hilo de oro muestra un alto contraste, por lo que se pueden comprobar el barrido de los hilos y los cortocircuitos después del encapsulado.Imágenes en ángulo oblicuosepara los bucles superpuestos. El alambre de aluminio tiene poco contraste en rayos X, lo que limita este método para los módulos unidos por cuña. Los rayos X también miden la formación de vacíos en la unión de dado con soldadura o con adhesivo de plata.
MES inteligente con marcado láser UIDvincula cada número de serie del módulo con los lotes de material registrados en cada paso. La trazabilidad a nivel de chip depende de que los chips desnudos se reciban y se registren por lote.
Lista de verificación DFM para módulos de sensores COB
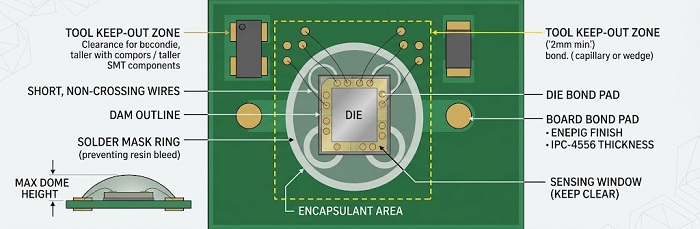
Primero suelda, luego une.Complete el proceso de refusión SMT y la limpieza antes del montaje del dado y el wire bonding, de modo que los residuos de flux nunca lleguen a las almohadillas de unión.
Especifique un acabado apto para unión.Utilice ENEPIG u oro blando para el wire bonding con bola de oro y especifique los espesores de depósito según IPC-4556 en lugar de valores nominales.
Dejar espacio libre para la herramienta.Mantenga los componentes SMT altos fuera de una zona de exclusión alrededor del dado, dimensionada según la herramienta capilar o de cuña que se esté utilizando.
Dimensiona las almohadillas de unión.Haga las almohadillas de la placa más grandes que las almohadillas del dado, mantenga los cables cortos y evite los cruces de cables.
Defina el límite del encapsulante.Muestre el contorno de la presa y la altura máxima de la cúpula en el plano de montaje, y use un anillo de máscara de soldadura para detener el sangrado de la resina.
Protege las áreas de detección.Marque cualquier región que deba permanecer sin encapsular y especifique un enfoque de tapa o ventana.
Controlar la planitud.Planifique la deformación del panel durante el curado; las fijaciones de piedra sintética mantienen las placas planas durante las etapas térmicas.
Plan para sustratos flexibles.Si el módulo usa unsustrato flexible o rígido-flexiblemantén la matriz fuera de las zonas de flexión activas o agrega rigidización local.
Confirmar suministro de troqueles.Especifique el dado conocido como bueno (KGD) o las pruebas de clasificación de obleas, además de los requisitos de almacenamiento y manipulación de humedad.
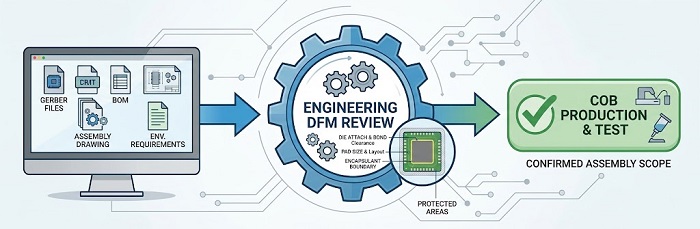
Envíe su proyecto COB para revisión de ingeniería
El enfoque COB adecuado depende de su dado, el acabado del sustrato, el encapsulante y el perfil de fiabilidad de su industria objetivo. Envíe sus archivos Gerber, la lista de materiales (BOM), el plano de ensamblaje (incluyendo el diagrama de interconexión y el contorno del encapsulante) y los requisitos ambientales. Nuestro equipo de ingeniería revisará el DFM y confirmará qué etapas de su flujo COB están dentro de nuestro alcance de ensamblaje.
Obtén una cotización de ensamblaje COB
Recursos útiles
Capacidades avanzadas de ensamblaje de PCB
Prueba AOI en el ensamblaje de PCB
Métodos de inspección de ensamblaje de placas de circuito impreso


