



Le choix entre le revêtement conforme et l’enrobage n’est pas une question de savoir lequel est le plus « robuste ». Il s’agit de décider en fonction du mode de défaillance dominant, du besoin de maintenabilité future et des contraintes thermo-mécaniques que la protection elle-même introduit. Ce cadre de référence compare les deux approches pour les PCBAs utilisés dans des environnements industriels, médicaux et de test de semi-conducteurs sévères, et se termine par une matrice de décision que vous pouvez appliquer à votre propre programme.
La différence fondamentale : fin et réparable vs. monolithique et permanent
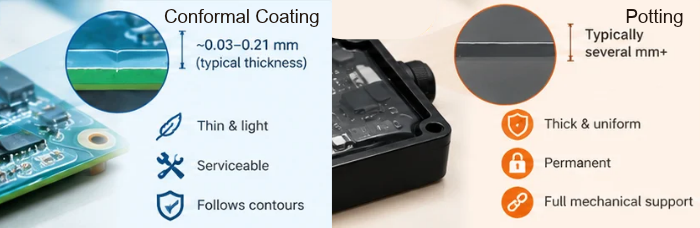
Revêtement conformalest un film diélectrique mince appliqué sur le circuit assemblé. L’IPC-A-610 et la J-STD-001 indiquent une épaisseur polymérisée typique d’environ 0,03 à 0,13 mm pour les types acryliques, époxy et uréthanes, et d’environ 0,05 à 0,21 mm pour les silicones. Le film suit les contours des composants, ajoute une masse négligeable et peut généralement être retiré localement (méthodes chimiques, thermiques ou mécaniques, selon la chimie) afin que la carte puisse être retouchée.
Le rempotage, également appeléencapsulationremplit un boîtier ou un moule de résine de sorte que la carte soit noyée dans un bloc solide. La protection est épaisse, uniforme et mécaniquement couplée à chaque composant. La contrepartie est que l’ensemble devient pratiquement non réparable : retirer le composé sans endommager la carte est irréalisable pour la plupart des systèmes à base d’époxy et difficile même avec des silicones souples.
Quels modes de défaillance chaque processus traite
Humidité et condensation :Un revêtement correctement appliqué contrôle les fuites de surface et la croissance dendritique sur les éléments à pas fin lors des cycles d’humidité. L’encapsulation est le choix le plus robuste lorsque la carte peut être exposée à des éclaboussures, à une immersion ou à une pénétration de liquide sous pression, car la barrière est continue et épaisse.
Vibrations et chocs :Le revêtement n’apporte pratiquement aucun support mécanique. Le potting soutient les composants lourds tels que les transformateurs, les inductances de grande hauteur et les condensateurs électrolytiques, et réduit la fatigue des joints de soudure due aux résonances. Le composé peut également générer ses propres contraintes, raison pour laquelle le choix du matériau est important.
Exposition à des produits chimiques et à la corrosion :Les chimies de revêtement diffèrent largement en termes de résistance aux solvants et aux produits chimiques, de sorte que le profil d’exposition doit être adapté au type de film (l’IPC-HDBK-830 fournit les directives de sélection). L’enrobage offre une barrière épaisse, mais le composé lui-même doit être chimiquement compatible avec l’environnement.
Sélection du matériau de potting : époxy vs silicone
La logique de sélection repose sur deux questions : faut-il que l’unité soit jamais réparée, et à quel point le cyclage de température est-il sévère ?
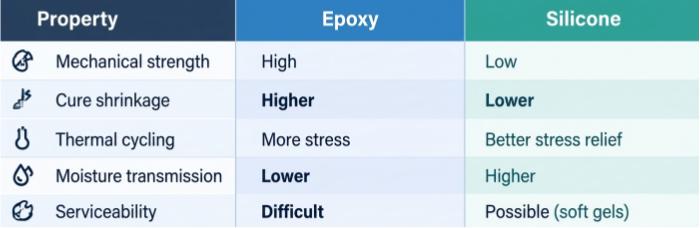
Composés d'encapsulation époxysont durs, fortement adhésifs et mécaniquement robustes, avec une bonne résistance chimique et une faible perméabilité à la vapeur d’humidité. Les inconvénients sont un retrait de polymérisation plus élevé et un coefficient de dilatation thermique (CTE) très différent de celui de la brasure, de la céramique et du silicium. Sur de larges cycles thermiques, ce décalage peut solliciter les joints de brasure, les condensateurs céramiques et les fils de connexion. L’époxy est la solution idéale lorsque la tenue mécanique et la barrière chimique sont primordiales et que l’assemblage ne sera jamais ouvert.
Composés de potting en silicone(les gels et les élastomères souples) ont un faible module, une large plage de température de service et un excellent relâchement des contraintes lors des cycles thermiques. Les gels souples peuvent souvent être découpés ou sondés pour des opérations de diagnostic, ce qui préserve une voie de réparation limitée. Les compromis sont une résistance mécanique plus faible, une transmission de vapeur d’humidité généralement plus élevée que celle de l’époxy, et un besoin fréquent d’apprêts pour obtenir une adhésion fiable.
En pratique : choisissez l’époxy pour les unités rigides, fortement sollicitées par les chocs et scellées à vie ; choisissez le silicone lorsque les cycles thermiques prédominent ou que la possibilité, même limitée, de maintenance est précieuse. Le polyuréthane se situe entre les deux et mérite d’être évalué lorsque aucun des deux extrêmes ne convient. Confirmez toujours le choix final en le confrontant à la fiche technique du fabricant du composé et à vos propres essais de qualification.
Exécution du processus de potting : là où les programmes échouent
Un bon matériau mal appliqué produit des défauts latents qui n’apparaissent qu’en conditions réelles. Trois contrôles comptent avant tout.
Dégazage sous vide
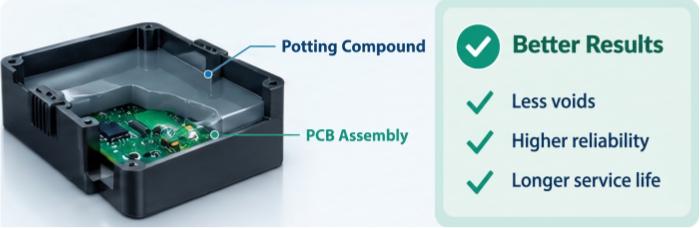
Le mélange introduit de l’air, et les composés visqueux le piègent autour de grappes de composants denses. Les vides sous ou à côté des composants créent des points de champ élevé dans les conceptions haute tension et des zones de faiblesse face à l’humidité. Dégazez le matériau mélangé sous vide avant la dépose et, lorsque la géométrie l’exige, coulez ou déposez sous vide afin que l’air ne soit pas de nouveau piégé sur la carte. Coulez avec un débit contrôlé à partir d’un seul point afin que le front de résine chasse l’air au lieu de se refermer autour de lui.
Conception des moisissures et des logements
Le boîtier fait partie du procédé, ce n’est pas seulement un emballage. Concevez un chemin de remplissage défini, des évents aux points les plus hauts, et un dégagement d’écoulement suffisant sous les composants de grande hauteur. Spécifiez des zones interdites et des masquages pour les connecteurs, les points de test et tout ce qui doit rester accessible. Vérifiez que le matériau du boîtier, l’agent de démoulage et le composé sont mutuellement compatibles, car la contamination à l’interface est une cause fréquente de défaillance d’adhérence.
Profil de température de cuisson
Le cycle de polymérisation contrôle les contraintes résiduelles. Une polymérisation rapide et à haute température sur une section épaisse peut créer des gradients d’exothermie et des contraintes de retrait qui sollicitent les assemblages avant même l’expédition du produit. Utilisez le cycle de polymérisation recommandé par le fabricant, privilégiez des polymérisations échelonnées ou en rampe pour les grands volumes de remplissage et laissez la pièce refroidir progressivement. Toute modification du profil doit être considérée comme un changement de procédé et être revalidée.
Préparation de la carte avant l’encapsulage
Comme l’encapsulation supprime la possibilité de reprise, il faut d’abord démontrer que la carte est conforme. Des résidus de flux piégés peuvent provoquer de la corrosion sous le composé, il est donc essentiel de vérifier la propreté avant l’encapsulation. L’inspection doit également être complète :AOI 3Dpour le placement et la géométrie des joints de soudure,Radiographie X hors ligne pour la détection de vides dans les BGA et QFN, et vérification fonctionnelle avant l'encapsulation. Dossiers de lots et de procédés liés à un identifiant unique, tel qu'unMES intelligent avec traçabilité UID, conserver l’historique pré-encapsulation associé à chaque unité. Il s’agit de capacités d’enregistrement de fabrication qui soutiennent le processus de protection, et non de substituts aux essais de qualification réalisés par l’OEM.
Tendances de sélection sectorielle
Ce sont des tendances typiques, pas des règles. Vérifiez toujours par rapport à vos propres exigences environnementales et réglementaires.
Équipements industriels d’extérieur et stationnairesa tendance à l’encapsulation. Conversion de puissance, contrôleurs de stockage d’énergie à l’échelle du réseau, etnœuds IoT industriels distantsfaire face à des températures extrêmes, à la condensation, à la poussière et aux vibrations, souvent avec une longue durée de vie sur le terrain et un accès peu fréquent. L’enrobage assure un maintien mécanique et une barrière étanche. Lorsque les cycles thermiques sont sévères, les systèmes à base de silicone sont généralement préférés aux époxydes rigides.
Équipement de diagnostic médicala tendance à privilégier le revêtement conformal. Les instruments sont fréquemment entretenus, étalonnés et réparés, de sorte que la préservation de la maintenabilité l’emporte généralement sur la barrière supplémentaire que constitue l’enrobage. Le revêtement permet également de maintenir un poids faible et de laisser la carte accessible pour la retouche et l’analyse des défaillances. Lorsque la chimie de nettoyage ou l’humidité pose problème, le choix du revêtement doit tenir compte des désinfectants et des fluides spécifiques utilisés.
Cartes de test pour semi‑conducteursne sont généralement pas encapsulés. Les cartes d’interface et de charge doivent rester testables, sondables et souvent réparables, et leurs embases, connecteurs et zones de contact ne peuvent pas être recouvertes. Lorsque une protection est nécessaire, un revêtement sélectif avec masquage des zones sensibles constitue l’approche la plus compatible.
Guide de décision de sélection
Utilisez les conditions suivantes comme point de départ pour la sélection.
Exposition à un liquide par éclaboussures, immersion ou pression → encapsulation.Une barrière continue et épaisse est nécessaire, et un film mince peut ne pas résister à une exposition directe au liquide.
Humidité et condensation uniquement, avec besoin de réparation → revêtement conforme.La protection de surface résout les problèmes de fuite et de corrosion tout en gardant la carte opérationnelle.
Composants lourds soumis à de fortes vibrations ou à des chocs → encapsulation (époxy ou polyuréthane).L’accouplement mécanique supporte les grandes pièces et réduit la fatigue des assemblages due à la résonance.
Large plage de cycles thermiques avec des composants fragiles → encapsulation au silicone ou revêtement de protection.Les matériaux à faible module limitent les contraintes transférées aux joints de soudure et aux pièces en céramique.
Équipement pouvant être entretenu sur site ou fréquemment étalonné → revêtement conforme.La suppression et la reprise locales restent possibles après la protection.
Cartes avec sockets, points de test ou interfaces de test → revêtement sélectif ou aucun.L’accessibilité et la testabilité l’emportent sur la barrière supplémentaire.
Unité scellée à vie sans plan de maintenance → encapsulage.La maintenabilité n’a aucune valeur, de sorte que les performances mécaniques et de barrière peuvent dominer.
Lorsque deux conditions pointent dans des directions différentes, hiérarchisez les exigences : le mode de défaillance en premier, la maintenabilité en second, les contraintes thermomécaniques en troisième. Prototypisez ensuite et testez l’option prioritaire dans votre profil environnemental réel.
Le choix approprié dépend de la densité de votre carte, de l’environnement et du modèle de service. Pour obtenir une évaluation du processus de protection en même temps que votre devis d’assemblage,soumettez votre projet via la page de demande de devis d’assemblage de PCBCartavec votre nomenclature, vos plans d’assemblage et vos exigences environnementales. Nos ingénieurs examineront les besoins en inspection pré-protection, en propreté et en traçabilité pour votre assemblage.
Ressources utiles
•Protection des PCB : Encapsulation ou Vernis de Conformité ?
•Revêtement Conformal de PCBA pour la Fiabilité de l’Automatisation Industrielle
•Exigences en matière de documentation de qualité et de traçabilité pour les OEM d’équipements de test de semi-conducteurs


