



Assemblaggio chip-on-board (COB)monta un die nudo direttamente sul substrato, lo collega con sottili fili di bond e lo sigilla sotto un incapsulante. I progettisti di sensori scelgono il COB principalmente perché elimina il package: il modulo diventa più piccolo, il percorso termico si accorcia e l’elemento sensore si trova più vicino a ciò che misura. Il compromesso è che il lavoro normalmente svolto in una packaging house ora avviene sulla tua scheda. Ogni fase deve essere verificata prima che la successiva la renda irraggiungibile.
Questa guida copre le decisioni di ingegneria più importanti nella produzione di moduli sensore COB: selezione del materiale di giunzione, verifica della resistenza del giunto, incapsulamento, limiti di ispezione e progettazione per la producibilità (DFM).
Perché i moduli sensore utilizzano la tecnologia chip-on-board
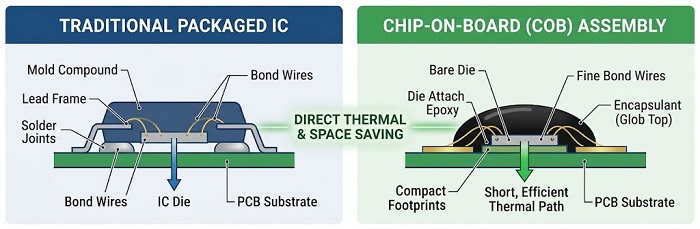
Un circuito integrato incapsulato inserisce un lead frame o un laminato, una resina di stampaggio e i giunti di saldatura tra il die e il PCB. Il COB elimina la maggior parte di questi strati, il che offre ai moduli sensore tre vantaggi:
Ingombro ridotto e profilo più basso.Il modulo è approssimativamente il die più la distribuzione dei fili e un margine di incapsulante. Questo è rilevante nelle punte di sonda, negli strumenti compatti e nelle matrici di sensori ad alta densità.
Accoppiamento termico più stretto.Lo strato di die-attach diventa la principale interfaccia termica, quindi i chip di rilevamento della temperatura seguono più da vicino la temperatura della scheda.
Accesso diretto ai sensori.I die ottici, di pressione e MEMS possono rimanere parzialmente esposti o essere posizionati sotto una finestra o un coperchio invece di essere completamente stampati.
Il costo è una finestra di processo più ristretta. I bond pad devono rimanere privi di contaminazione. Il posizionamento del die deve rimanere entro la portata dello strumento di bonding. La planarità della scheda influisce sulla consistenza del loop. Il die nudo richiede anche requisiti più rigorosiGestione ESDrispetto alle parti confezionate. Infine, il rendimento complessivo è pari al rendimento di assemblaggio moltiplicato per il rendimento del die in ingresso e il die nudo in genere offre una copertura di test inferiore rispetto ai dispositivi confezionati.
Fondamenti del wire bonding per moduli sensore
Questa sezione presuppone familiarità conattacco del diee si concentra sulle scelte di giunzione che contano per il wire bonding dei PCBA nelle applicazioni con sensori.
Connettitura a sfera d'oro vs. connettitura a cuneo in alluminio
Due processi coprono quasi tutto il lavoro sui sensori COB:
Saldatura a sfera d'oro (termosonica)combina calore, energia ultrasonica e forza. È veloce e può instradare il filo in qualsiasi direzione dopo il primo bond, il che si adatta ai die ad alto numero di I/O. Richiede una superficie d’oro saldabile sulla scheda, tipicamente ENEPIG o oro morbido elettrolitico. L’oro ENIG standard è generalmente considerato troppo sottile per un gold ball bonding affidabile.
Bonding a cuneo in alluminio (ultrasonico)funziona a temperatura ambiente. È adatto a substrati sensibili al calore e forma un legame a singolo metallo (monometallico) sui pad di die in alluminio. È più lento, perché lo strumento deve allinearsi con la direzione di ciascun filo.
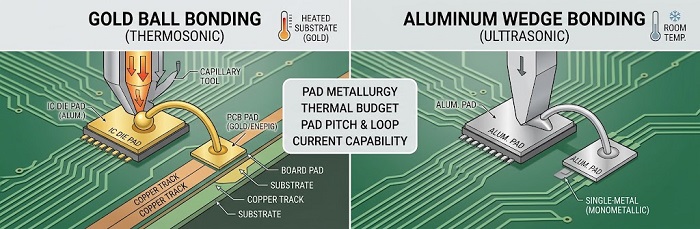
Quattro fattori determinano la scelta:
Metallurgia dei pad.Il filo d’oro su pad in alluminio forma intermetallici Au–Al. A temperature elevate prolungate questi possono crescere e sviluppare vuoti di Kirkendall, un rischio reale per i sensori industriali ad alta temperatura.
Budget termico.Se il substrato o i componenti vicini non possono tollerare la temperatura della fase di bonding, scegliere il wedge in alluminio.
Passo dei pad e forma del loop.In generale, il ball bonding consente di raggiungere un passo più fine e offre una maggiore libertà nella forma dell’anello.
Corrente.Viene utilizzato un filo di alluminio più spesso quando lo stampo porta una corrente significativa.
Verifica della resistenza del legame
La resistenza del legame deve essere misurata, non valutata dall’aspetto. Sono standard tre metodi:
Prova distruttiva di trazione del filo (MIL-STD-883, Metodo 2011).Questo standard riporta in tabelle le forze di trazione minime in funzione del materiale e del diametro del filo. Registrare la modalità di cedimento insieme alla forza: rottura al collo, rottura al tallone, rottura a metà campata oppure distacco al giunto. Un distacco all’interfaccia indica un processo al limite, anche quando il valore di forza rientra nelle specifiche.
Prova di trazione non distruttiva (MIL-STD-883, Metodo 2023).Applica una forza fissa a ciascun filo ed è utilizzato quando è giustificata una schermatura al 100%.
Prova di taglio della sfera (JEDEC JESD22-B116).Valuta il legame tra sfera e piazzola, che una prova di trazione non misura direttamente.
Eseguire campioni distruttivi durante l’impostazione, dopo ogni modifica dei parametri e con una frequenza definita durante la produzione. Documentare il piano di campionamento nel piano di controllo.
Inglobamento Glob Top: Materiali e Controlli di Processo
Il glob top protegge meccanicamente i fili e mantiene l’umidità e la contaminazione ionica lontane dal die. È anche il punto in cui iniziano molti problemi di affidabilità. La scelta segue gran parte della stessa logica dirivestimento conformecon vincoli più rigidi perché il materiale tocca fili non supportati.
Proprietà chiave dei materiali:
Tg rispetto alla temperatura di esercizio.Al di sopra della Tg, il CTE aumenta bruscamente e la sollecitazione sui fili cresce.
Contenuti CTE e riempitivi.Le epossidiche caricate riducono la disomogeneità di espansione con il chip e i fili.
Modulo.I siliconi sono a bassa sollecitazione e adatti a MEMS e die di pressione, ma offrono una minore protezione meccanica e assorbono più umidità.
Purezza ionica.Il basso contenuto di cloruro e sodio limita la corrosione dei pad in alluminio.
Ritiro da polimerizzazione e assorbimento di umidità.Entrambi aggiungono sollecitazioni ai fili di collegamento durante la vita utile del modulo.
Controlli chiave del processo:
Schema a diga e riempimento vs. singola goccia.Una diga tissotropica definisce l’area e un riempitivo a bassa viscosità scorre attorno ai fili. Questo controlla altezza e bordi meglio di una singola applicazione.
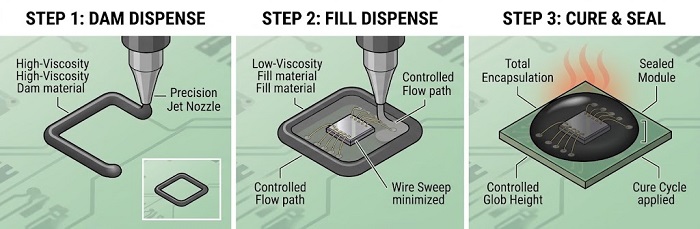
Temperatura di erogazione, viscosità e percorso di flusso.Questi determinano la flessione dei fili. Riempire dal lato opposto rispetto ai fili più lunghi.
Pre-cottura e degasaggio.Rimuovere l’umidità dal circuito stampato e l’aria dalla resina impedisce la formazione di vuoti.
Cura a fasi.Rampe graduali riducono le tensioni da ritiro e impediscono ai gas intrappolati di espandersi.
La stampante/dosatore a getto MYCRONIC di PCBCart offre una deposizione programmabile e senza contatto. La possibilità di erogare a getto uno specifico materiale di barriera o di riempimento dipende dalla sua reologia e deve essere qualificata caso per caso, materiale per materiale.
Come i requisiti di affidabilità differiscono tra tre settori
Moduli di sensori industriali
Ampie escursioni di temperatura, vibrazioni, umidità e possibile esposizione a sostanze chimiche sono predominanti. Le priorità sono la stabilità degli intermetallici alle alte temperature, una Tg dell’incapsulante ben al di sopra del limite massimo di esercizio e forme dei loop che resistano alla fatica da vibrazioni. I sensori di monitoraggio negli inverter stazionari, nelle apparecchiature di rete e nei sistemi UPS sono inoltre esposti a calore prolungato proveniente dagli stadi di potenza adiacenti.
Sensori diagnostici medici
PCBCart non possiede la certificazione ISO 13485. Per i moduli COB utilizzati negli strumenti diagnostici, le priorità ingegneristiche sono la pulizia, il basso residuo ionico, l’offset del sensore stabile dopo l’incapsulamento e la tracciabilità a livello di lotto per die, filo e incapsulante. Le sollecitazioni dovute all’incapsulamento possono spostare l’offset del sensore, quindi a livello di modulocalibrazione e testdovrebbe essere eseguito dopo la polimerizzazione. I team il cui percorso normativo richiede un fornitore certificato ISO 13485 dovrebbero tenerne conto nelle decisioni relative all’ambito.
Moduli di apparecchiature di collaudo per semiconduttori
I moduli sensore nelle apparecchiature di test passano ripetutamente attraverso i cicli di temperatura di prova e spesso si trovano vicino ai percorsi di misura a bassa corrente. Le priorità sono una bassa corrente di dispersione superficiale, un’elevata pulizia ionica, incapsulanti a basso degassamento per camere termiche chiuse e planarità nelle zone in cui i moduli si accoppiano meccanicamente con le interfacce delle sonde.
Cosa l'ispezione può – e non può – confermare
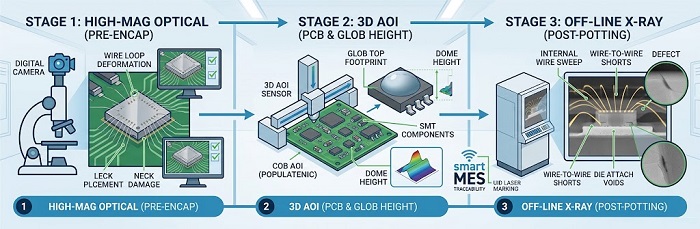
Nessun singolo metodo di ispezione copre un modulo COB. Ogni fase richiede il proprio controllo:
Ispezione ottica ad alto ingrandimento prima dell’incapsulamento.Il metodo 2010 dello standard MIL-STD-883 definisce i criteri visivi interni per la deformazione del bond, il posizionamento, l’altezza del loop, i danni al collo e la distanza tra i fili. I difetti non individuati in questa fase non possono essere rilevati in seguito.
AOI 3Dè progettato per giunzioni di saldatura, non per loop di fili nella classe da 25 µm, e non dovrebbe essere presentato come ispezione di wire bond. Nei flussi COB conferma la presenza del chip, la posizione e la rotazione. Misura inoltre l’impronta del glob top e l’altezza della cupola a partire da profili 3D e controlla i componenti SMT circostanti. A monte, la SPI 3D conferma che non è stata depositata pasta saldante vicino alle aree dei bond pad.
Raggi X off-linevede attraverso l’incapsulante polimerizzato. Il filo d’oro mostra un contrasto elevato, quindi la deviazione dei fili e i cortocircuiti possono essere controllati dopo l’incapsulamento.Imaging ad angolo obliquosepara i loop sovrapposti. Il filo di alluminio ha un basso contrasto ai raggi X, il che limita questo metodo per i moduli con wedge bond. I raggi X misurano anche la presenza di vuoti nel solder o nel die attach riempito d’argento.
MES intelligente con marcatura laser UIDcollega ogni numero di serie del modulo ai lotti di materiale registrati in ogni fase. La tracciabilità a livello di die dipende dalla ricezione e registrazione dei die nudi per lotto.
Checklist DFM per moduli sensore COB
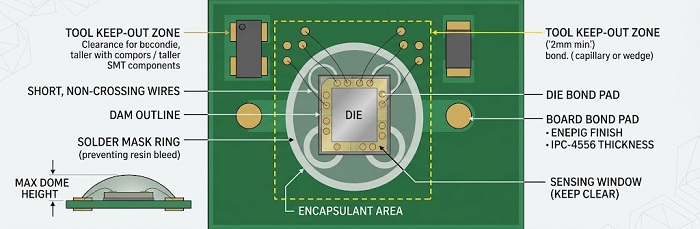
Prima salda, poi incolla.Completa la rifusione SMT e la pulizia prima dell’attach del die e del wire bonding, in modo che i residui di flussante non raggiungano mai i pad di bonding.
Specificare una finitura adatta all’incollaggio.Utilizzare ENEPIG o oro morbido per il wire bonding con sfere d’oro e specificare gli spessori di deposito secondo IPC-4556 invece dei valori nominali.
Lasciare lo spazio di sicurezza per l’utensile.Tenere i componenti SMT alti fuori da una zona di esclusione attorno al die, dimensionata in base allo strumento capillare o a cuneo utilizzato.
Dimensiona i pad di connessione.Rendi i pad della scheda più grandi dei pad del die, mantieni i fili corti ed evita gli incroci dei fili.
Definire il limite dell’incapsulante.Mostrare il profilo della diga e l’altezza massima della cupola sul disegno di assieme e utilizzare un anello della maschera di saldatura per evitare la fuoriuscita di resina.
Proteggi le aree di rilevamento.Contrassegna qualsiasi area che deve rimanere non incapsulata e specifica un approccio con coperchio o finestra.
Controllare la planarità.Prevedere la deformazione del pannello durante la polimerizzazione; i dispositivi in pietra sintetica mantengono le schede piatte durante le fasi termiche.
Piano per substrati flessibili.Se il modulo utilizza unsubstrato flessibile o rigido-flessibiletenere lo stampo lontano dalle zone di flessione attive o aggiungere irrigidimenti locali.
Conferma la fornitura dei stampi.Specificare il die noto buono (KGD) o i test di wafer sort, oltre ai requisiti di stoccaggio e di gestione dell’umidità.
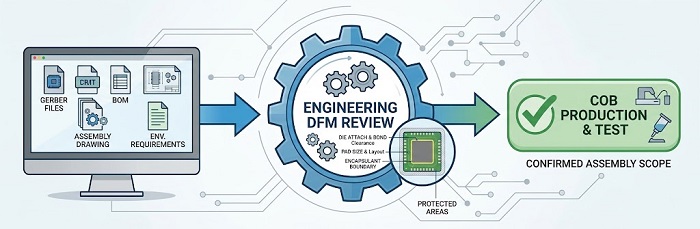
Invia il tuo progetto COB per la revisione tecnica
L'approccio COB corretto dipende dal tuo die, dalla finitura del substrato, dall’incapsulante e dal profilo di affidabilità del settore a cui ti rivolgi. Invia i tuoi file Gerber, la BOM, il disegno di assemblaggio (inclusi il bond diagram e il profilo dell’incapsulante) e i requisiti ambientali. Il nostro team di ingegneria eseguirà la revisione DFM e confermerà quali fasi del tuo flusso COB rientrano nel nostro ambito di assemblaggio.
Richiedi un preventivo per l'assemblaggio COB
Risorse utili
Capacità avanzate di assemblaggio PCB
Test AOI nell'assemblaggio di PCB


