



チップオンボード(COB)実装ベアダイを基板上に直接実装し、細いボンディングワイヤで接続し、封止材で覆います。センサ設計者が COB を選ぶ主な理由は、パッケージを取り除けるからです。モジュールは小型化され、熱経路は短くなり、検出素子は測定対象により近づきます。その代償として、本来はパッケージメーカーで行われる作業が、あなたの基板上で行われることになります。各工程は、その後の工程によって覆い隠されてしまう前に検証しなければなりません。
本ガイドでは、COBセンサーモジュール製造において最も重要となるエンジニアリング上の意思決定、すなわちボンド選定、ボンド強度検証、封止、検査限度、および量産性設計(DFM)について解説します。
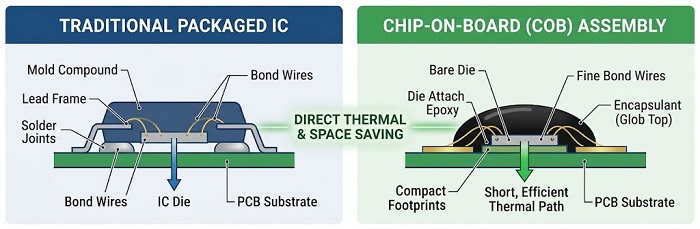
センサーモジュールがチップオンボードを採用する理由
パッケージされたICでは、ダイとPCBの間にリードフレームまたはラミネート、モールド化合物、はんだ接合部が配置されます。COBはこれらの層のほとんどを取り除くため、センサーモジュールには次の3つの利点があります。
より小さな設置面積と低い高さ。このモジュールは、おおよそダイにワイヤのファンアウトと封止材のマージンを加えたものです。これは、プローブチップ、小型機器、および高密度センサーアレイにおいて重要となります。
より強固な熱結合。ダイアタッチ層が主な熱インターフェースとなるため、温度検出ダイは基板温度をより正確に追従します。
直接センシングアクセス。光学ダイ、圧力ダイ、および MEMS ダイは、完全にモールドせずに一部を露出させたままにすることも、ウィンドウやリッドの下に配置することもできます。
コストとしては、プロセスウィンドウがより狭くなることが挙げられます。ボンドパッドは汚染のない状態を保たなければなりません。ダイの実装位置はボンディングツールの到達範囲内に収まっていなければなりません。基板の平坦度はループの一貫性に影響します。ベアダイにもより厳格な条件が必要です。ESD 取り扱いパッケージ化された部品よりも。最後に、総合歩留まりは組立歩留まりに入荷ダイの歩留まりを乗じたものとなり、ベアダイは通常、パッケージ品デバイスよりもテストカバレッジが低くなります。
センサーモジュールのワイヤボンディング基礎
このセクションでは、次の内容に精通していることを前提としていますダイアタッチそして、センサー用途におけるワイヤボンディング実装基板(PCBA)で重要となるボンディング手法の選定に焦点を当てています。
金ボール対アルミニウムウェッジボンディング
ほとんどすべての COB センサー業務は、次の 2 つのプロセスで網羅されます。
金ボールボンディング(サーモソニック)熱、超音波エネルギー、および圧力を組み合わせた方式である。高速であり、最初のボンドの後は任意の方向にワイヤを引き回すことができるため、高入出力(高I/O)のダイに適している。基板側にはボンディング可能な金表面が必要であり、一般的には ENEPIG や電解ソフトゴールドが用いられる。標準的な ENIG 金は、信頼性の高い金ボールボンディングを行うには薄すぎると一般に考えられている。
アルミニウムウェッジボンディング(超音波)室温で動作します。耐熱性の低い基板に適しており、アルミニウムダイパッド上に単一金属(単金属)のボンドを形成します。各ワイヤの方向に合わせてツールを位置合わせする必要があるため、処理速度は遅くなります。
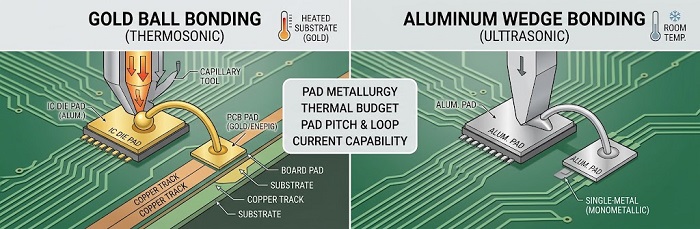
選択を左右する要因は次の四つです:
パッドの冶金アルミニウムパッド上の金線は Au–Al 金属間化合物を形成する。高温が持続すると、これらは成長してカークエンダル空隙を生じる可能性があり、高温産業用センサーにとって実際のリスクとなる。
熱予算基板や周辺部品がボンディング工程の温度に耐えられない場合は、アルミニウムウェッジを選択してください。
パッドのピッチとループ形状。ボールボンディングは一般的に、より細かいピッチを実現でき、ループ形状の自由度も高くなります。
現在金型が多くの電流を流す場合には、より太いアルミニウム線が使用されます。
結合強度の検証
接着強さは外観で判断するのではなく、測定しなければなりません。標準的な方法は次の3つです。
破壊的ワイヤプル試験(MIL-STD-883、メソッド2011)。この規格では、ワイヤ材質および径ごとに最小引張力を一覧化している。力だけでなく破壊モードも記録すること:ネック破断、ヒール破断、スパン中央での破断、またはボンド部でのリフト。界面リフトは、たとえ引張力の値が規格を満たしていても、プロセスが限界状態にあることを示している。
非破壊プル試験(MIL-STD-883、方式2023)。これは、すべてのワイヤーに一定の力を加え、100%のシールドが正当化される場合に使用されます。
ボールせん断試験(JEDEC JESD22-B116)。これは、プルテストでは直接測定されないボールとパッド間の接合を評価します。
破壊試験用サンプルは、立ち上げ時、パラメータを変更するたびに、そして生産中はあらかじめ定めた頻度で実施すること。サンプリング計画は、管理計画書に文書化すること。
グロブトップ封止:材料およびプロセス制御
グロブトップはワイヤを機械的に保護し、ダイから水分やイオン汚染を遮断します。また、多くの信頼性問題が発生し始める箇所でもあります。選定はまた、多くの同じロジックに従います。コンフォーマルコーティング材料が支えのない導線に触れているため、より厳しい制約の下で。
主要な材料特性:
動作温度に対するTg。Tg を超えると、CTE が急激に上昇し、ワイヤへの応力が増加します。
CTE とフィラーコンテンツ。充填されたエポキシは、ダイやワイヤとの膨張ミスマッチを低減します。
法令輪筋シリコーンは低応力で、MEMSや圧力ダイに適していますが、機械的保護性が低く、より多くの水分を吸収します。
イオン純度塩化物とナトリウムの含有量が低いことで、アルミニウムパッドの腐食が抑えられます。
収縮と吸湿を処理します。どちらも、モジュールの寿命期間を通してボンディングワイヤーにストレスを与えます。
主要なプロセス管理項目:
ダム&フィル方式 vs. 単一グロブ方式チキソトロピー性を有するダムによってフットプリントが定義され、低粘度の充填材がワイヤの周囲に流れ込みます。これにより、単一回のディスペンスよりも高さとエッジをより良く制御できます。
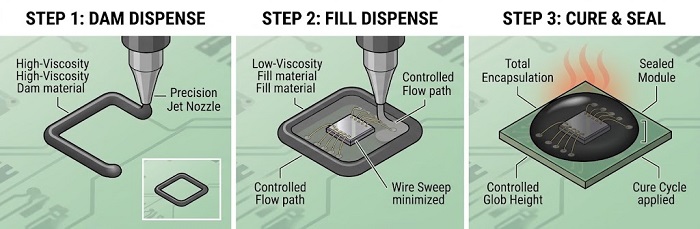
吐出温度、粘度、および流路。これらがワイヤスイープを決定します。最も長いワイヤから離れた側から充填してください。
予備焼成および脱気ボードから水分を除去し、樹脂から空気を取り除くことで、ボイドの発生を防ぎます。
段階硬化徐々に温度を上げることで収縮応力が低減し、閉じ込められたガスが膨張するのを防ぎます。
PCBCart の MYCRONIC ジェットプリンター/ディスペンサーは、プログラム可能な非接触式ディスペンスを実現します。特定のダム材や充填材がジェット印刷可能かどうかは、そのレオロジー特性に依存しており、材料ごとに適合性を確認する必要があります。
3つの業界における信頼性要件の違い
産業用センサーモジュール
広い温度サイクル、振動、湿度、そして化学物質にさらされる可能性が支配的な要因となる。最優先事項は、高温における金属間化合物の安定性、動作上限温度を十分に上回るガラス転移温度(Tg)をもつ封止材、および振動疲労に耐えるループ形状である。固定式インバータ、系統連系機器、UPS システム内の監視センサーも、近接するパワーステージからの持続的な熱にさらされる。
医療診断センサー
PCBCartはISO 13485認証を取得していません。診断機器で使用されるCOBモジュールにおいては、エンジニアリング上の優先事項は、清浄度、低イオン残渣、封止後の安定したセンサーオフセット、およびダイ、ワイヤ、封止材に対するロットレベルでのトレーサビリティです。封止による応力はセンサーオフセットを変動させる可能性があるため、モジュールレベルのキャリブレーションおよびテスト治療後に実施すべきです。規制承認プロセスにおいて ISO 13485 認証取得済みサプライヤーを必要とするチームは、その点をスコープに関する判断に織り込む必要があります。
半導体試験装置モジュール
試験装置内のセンサーモジュールは、試験温度範囲を繰り返しサイクルし、しばしば低電流測定経路の近くに配置されます。優先事項は、低い表面リーク、イオン的清浄度、密閉された恒温チャンバー用の低アウトガス封止材、およびモジュールがプローブインターフェースと機械的に接合する部分の平坦性です。
検査で確認できることとできないこと
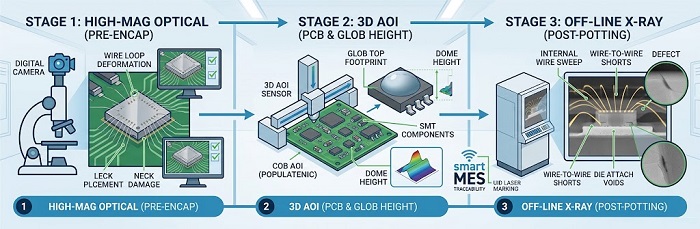
単一の検査方法だけでは COB モジュールを完全にカバーできません。各工程にはそれぞれ固有のチェックが必要です。
封止前の高倍率光学検査。MIL-STD-883 メソッド2010では、ボンド変形、配置、ループ高さ、ネック損傷、およびワイヤ間クリアランスに関する内部目視基準を定義している。この段階で見逃された欠陥は、後工程では検出できない。
3D AOIはんだ接合部向けに構築されており、25 µm クラスのワイヤループ向けではないため、ワイヤボンド検査として提示すべきではありません。COB フローでは、ダイの有無、位置、および回転を確認します。また、3D プロファイルからグロブトップのフットプリントとドーム高さを測定し、その周囲の SMT を検査します。さらに上流では、3D SPI により、ボンドパッド領域付近にはんだペーストが印刷されていないことを確認します。
オフラインX線硬化した封止材を透過して観察できます。金線はコントラストが高いため、ポッティング後でもワイヤースイープや短絡を確認できます。斜角イメージング重なり合ったループを分離する。アルミニウム線はX線コントラストが低いため、この方法はウェッジボンドされたモジュールには制限がある。X線はまた、はんだや銀充填ダイアタッチ内のボイドも測定する。
UIDレーザーマーキング対応スマートMES各モジュールのシリアル番号を、各工程で記録された材料ロットに関連付けます。ダイレベルのトレーサビリティは、ベアダイがロット単位で受け入れ・記録されていることに依存します。
COBセンサー モジュール向けDFMチェックリスト
まずははんだ付け、次に接着。ダイアタッチおよびワイヤボンディングの前にSMTリフローと洗浄を完全に行い、フラックス残渣がボンドパッドに到達しないようにします。
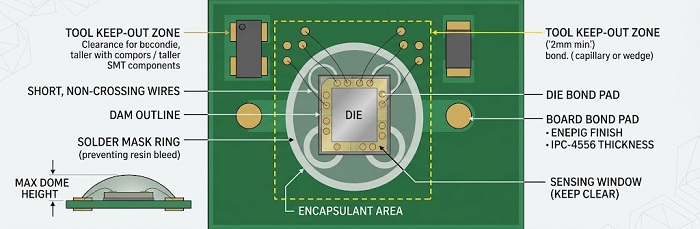
接着可能な仕上げを指定してください。金ボンディングには ENEPIG またはソフトゴールドを使用し、公称値ではなく IPC-4556 に準拠しためっき膜厚を指定してください。
工具の逃げを確保する。使用される毛細管ツールまたはウェッジツールのサイズに合わせて、ダイの周囲に設定された立ち入り禁止エリア内には、背の高いSMT部品を配置しないでください。
ボンディングパッドのサイズを決定する。ボードパッドはダイパッドよりも大きくし、ワイヤを短く保ち、ワイヤの交差を避けてください。
封止材境界を定義せよ。組立図にダムの外形と最大ドーム高さを示し、レジンのにじみを防止するためにソルダーマスクリングを使用してください。
検知領域を保護する。カプセル化してはならない領域を指定し、フタまたはウィンドウ方式を選択してください。
平坦度を制御する。硬化中のパネル反りを考慮し、合成石製治具によって熱処理工程全体を通して基板を平坦に保持します。
フレキシブル基板の計画。モジュールが 사용する場合はフレックスまたはリジッドフレックス基板、金型をアクティブな曲げゾーンから外すか、局所的な補強を追加してください。
ダイの供給を確認してください。既知良品ダイ(KGD)またはウェハソート試験を指定し、さらに保管および湿度管理の要件も明記してください。
エンジニアリング審査用 COB プロジェクトを提出する
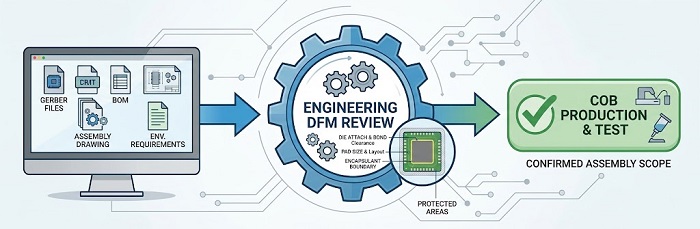
最適なCOBアプローチは、お使いのダイ、基板表面処理、封止材、およびターゲットとする業界の信頼性プロファイルによって異なります。Gerberファイル、BOM、実装図面(ボンドダイアグラムおよび封止材アウトラインを含む)、そして環境条件をご送付ください。当社のエンジニアリングチームがDFMをレビューし、お客様のCOBフローのうち、どの工程が当社の実装範囲に含まれるかを確認いたします。
役立つリソース


