



การประกอบชิปบนบอร์ด (COB)ติดตั้งไดเปล่าโดยตรงบนซับสเตรต เชื่อมต่อด้วยลวดบอนด์ขนาดเล็ก และปิดผนึกไว้ใต้วัสดุห่อหุ้ม นักออกแบบเซ็นเซอร์เลือกใช้ COB เป็นหลักเพราะมันตัดส่วนแพ็กเกจออกไป: โมดูลจึงมีขนาดเล็กลง เส้นทางการถ่ายเทความร้อนสั้นลง และส่วนของการรับรู้ (sensing element) อยู่ใกล้กับสิ่งที่มันวัดมากขึ้น ข้อแลกเปลี่ยนคือ งานที่ปกติทำที่โรงงานแพ็กเกจ ต้องย้ายมาทำบนบอร์ดของคุณเอง แต่ละขั้นตอนจำเป็นต้องได้รับการตรวจสอบให้เรียบร้อยก่อนที่ขั้นตอนถัดไปจะมาปิดทับมัน
คู่มือนี้ครอบคลุมถึงการตัดสินใจด้านวิศวกรรมที่สำคัญที่สุดในการผลิตโมดูลเซ็นเซอร์ COB: การเลือกวัสดุยึดติด การตรวจสอบความแข็งแรงของการยึดติด การห่อหุ้ม การกำหนดขีดจำกัดการตรวจสอบ และการออกแบบเพื่อความสามารถในการผลิต (DFM)
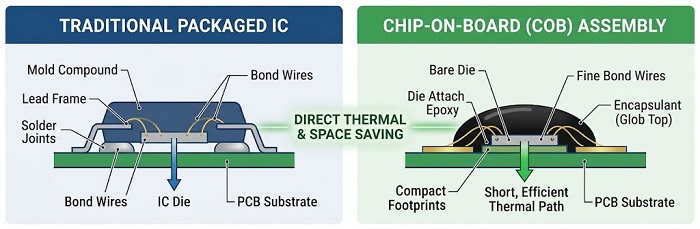
เหตุใดโมดูลเซ็นเซอร์จึงใช้ชิปแบบติดตั้งบนบอร์ด
IC แบบแพ็กเกจจะวางโครงร่างขา (lead frame) หรือแผ่นลามิเนต วัสดุอัดขึ้นรูป (mold compound) และจุดประสาน (solder joints) ไว้ระหว่างไดกับแผงวงจรพิมพ์ (PCB) ในขณะที่ COB จะตัดชั้นเหล่านั้นออกเกือบทั้งหมด ซึ่งทำให้โมดูลเซ็นเซอร์มีข้อดีสามประการ:
ใช้พื้นที่น้อยลงและมีความสูงต่ำกว่าโมดูลโดยคร่าว ๆ คือไดบวกกับการกระจายสายลวดออกไปและระยะขอบของวัสดุห่อหุ้ม ส่วนนี้มีความสำคัญในปลายหัวโพรบ เครื่องมือขนาดกะทัดรัด และอาร์เรย์เซนเซอร์ความหนาแน่นสูง
การเชื่อมต่อทางความร้อนที่แน่นหนามากขึ้นชั้นยึดติดไดกลายเป็นอินเทอร์เฟซความร้อนหลัก ทำให้ไดตรวจจับอุณหภูมิติดตามอุณหภูมิของบอร์ดได้ใกล้เคียงมากขึ้น
การเข้าถึงการรับรู้โดยตรงไดชิปแบบออปติคัล แรงดัน และ MEMS สามารถถูกปล่อยให้โผล่ออกมาบางส่วน หรือวางไว้ใต้หน้าต่างหรือฝาปิดแทนการถูกหุ้มด้วยวัสดุขึ้นรูปทั้งหมด
ต้นทุนคือขอบเขตของกระบวนการที่แคบลง แผ่นรองบอนด์ต้องคงสภาพปราศจากการปนเปื้อน การวางไดต้องคงอยู่ในระยะที่หัวจับบอนด์สามารถเข้าถึงได้ ความเรียบของบอร์ดส่งผลต่อความสม่ำเสมอของขาลวด ไดเปลือยยังต้องการมาตรการที่เข้มงวดมากขึ้นการจัดการ ESDมากกว่าชิ้นส่วนที่บรรจุภัณฑ์ไว้ สุดท้ายแล้ว ผลได้รวมเท่ากับผลได้จากการประกอบคูณด้วยผลได้ของไดที่รับเข้า และไดเปล่ามักจะมีความครอบคลุมของการทดสอบน้อยกว่าอุปกรณ์ที่ผ่านการบรรจุภัณฑ์แล้ว
หลักการพื้นฐานการเชื่อมลวดสำหรับโมดูลเซนเซอร์
ส่วนนี้อิงตามความคุ้นเคยกับการยึดไดช์และมุ่งเน้นไปที่ตัวเลือกการเชื่อมต่อที่มีความสำคัญต่อการบอนดิ้งลวดบนแผงวงจรพิมพ์ (PCBA) ในการใช้งานเซ็นเซอร์
การเชื่อมต่อแบบบอลทองคำกับลิ่มอะลูมิเนียม
กระบวนการสองอย่างครอบคลุมงานเซ็นเซอร์ COB เกือบทั้งหมด:
การเชื่อมลูกบอลทองคำ (เทอร์โมโซนิก)ผสานความร้อน พลังงานอัลตราโซนิก และแรงเข้าด้วยกัน มีความรวดเร็วและสามารถวางลวดไปในทิศทางใดก็ได้หลังจากการเชื่อมจุดแรก ซึ่งเหมาะกับไดที่มีจำนวนขา I/O สูง ต้องการพื้นผิวทองที่สามารถเชื่อมต่อได้บนบอร์ด โดยทั่วไปมักเป็น ENEPIG หรือทองอิเล็กโทรไลต์แบบเนื้อนุ่ม ENIG ทองมาตรฐานมักถือว่าบางเกินไปสำหรับการเชื่อมลูกบอลทองให้ได้ความน่าเชื่อถือ
การบอนด์ลิ่มอะลูมิเนียม (ด้วยคลื่นอัลตราโซนิก)ทำงานได้ที่อุณหภูมิห้อง เหมาะกับชิ้นงานที่ไวต่อความร้อน และสร้างพันธะโลหะเดี่ยว (โมโนเมทัลลิก) บนแผ่นไดอะลูมิเนียม มีความเร็วช้ากว่า เพราะเครื่องมือจำเป็นต้องจัดแนวให้ตรงกับทิศทางของลวดแต่ละเส้น
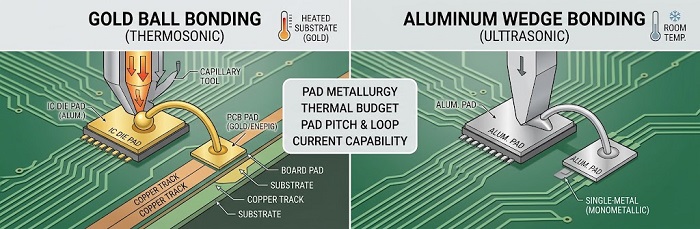
มีปัจจัยสี่ประการที่กำหนดการเลือก:
โลหะวิทยาผงลวดทองบนแผ่นอะลูมิเนียมจะก่อตัวเป็นสารประกอบอินเตอร์เมทัลลิก Au–Al เมื่ออยู่ที่อุณหภูมิสูงต่อเนื่อง สารประกอบเหล่านี้สามารถเติบโตและเกิดช่องว่างเคิร์คเคนดอลล์ได้ ซึ่งเป็นความเสี่ยงอย่างแท้จริงสำหรับเซ็นเซอร์อุตสาหกรรมที่ทำงานที่อุณหภูมิสูง
งบประมาณความร้อนหากแผ่นรองหรือชิ้นส่วนใกล้เคียงไม่สามารถทนต่ออุณหภูมิในขั้นตอนการเชื่อมต่อได้ ให้เลือกใช้ลิ่มอะลูมิเนียม
พิตช์ของแพดและรูปร่างของลูปการเชื่อมต่อด้วยลูกบอลโดยทั่วไปสามารถรองรับระยะพิชช์ที่ละเอียดกว่าและให้ความยืดหยุ่นมากกว่าในรูปทรงของลูป
ปัจจุบันมีการใช้ลวดอะลูมิเนียมที่มีขนาดใหญ่กว่าในตำแหน่งที่ไดโอนำกระแสไฟฟ้าจำนวนมาก
การตรวจสอบความแข็งแรงของการยึดเหนี่ยว
ต้องวัดความแข็งแรงของการยึดติด ไม่ใช่ตัดสินจากลักษณะที่มองเห็น วิธีการมาตรฐานมีอยู่สามวิธี:
การทดสอบดึงลวดแบบทำลาย (MIL-STD-883 วิธีการ 2011)มาตรฐานฉบับนี้จัดทำตารางแรงดึงขั้นต่ำตามชนิดวัสดุลวดและเส้นผ่านศูนย์กลาง บันทึกทั้งรูปแบบการขาดและค่าแรงดึง: การขาดที่คอ การขาดที่ส้น การขาดที่กึ่งกลางช่วง หรือการยกตัวที่บริเวณบอนด์ การยกตัวที่ผิวสัมผัสบ่งชี้ถึงกระบวนการที่อยู่ในเกณฑ์วิกฤต แม้ว่าในเชิงค่าแรงดึงจะผ่านเกณฑ์ก็ตาม
การทดสอบการดึงแบบไม่ทำลาย (MIL-STD-883, วิธีการ 2023)มันใช้แรงคงที่กับสายไฟทุกเส้น และใช้ในกรณีที่การป้องกันสัญญาณครอบคลุม 100% เป็นสิ่งที่สมเหตุสมผล
การทดสอบเฉือนลูกบัดกรี (JEDEC JESD22-B116)การทดสอบนี้ใช้ประเมินการยึดติดระหว่างลูกบอลกับแผ่นรอง ซึ่งการทดสอบการดึงไม่สามารถวัดได้โดยตรง
รันตัวอย่างแบบทำลายชิ้นงานในขั้นตอนการตั้งค่า หลังจากมีการเปลี่ยนแปลงพารามิเตอร์ทุกครั้ง และตามความถี่ที่กำหนดระหว่างการผลิต บันทึกแผนการเก็บตัวอย่างไว้ในแผนการควบคุม
การห่อหุ้มแบบ Glob Top: วัสดุและการควบคุมกระบวนการ
กาวเคลือบโกลบช่วยปกป้องลวดในเชิงกลและป้องกันความชื้นรวมถึงการปนเปื้อนเชิงไอออนจากได นอกจากนี้ยังเป็นบริเวณที่ปัญหาความน่าเชื่อถือหลายอย่างเริ่มต้นขึ้น การเลือกใช้จึงเป็นไปตามตรรกะเดียวกันกับสารเคลือบป้องกันโดยมีข้อจำกัดที่เข้มงวดมากขึ้นเนื่องจากวัสดุสัมผัสกับสายไฟที่ไม่ได้รับการรองรับ
คุณสมบัติสำคัญของวัสดุ:
Tg เมื่อเทียบกับอุณหภูมิในการทำงานเหนือกว่า Tg ค่า CTE จะเพิ่มสูงขึ้นอย่างรวดเร็วและความเค้นที่กระทำต่อสายลวดจะเพิ่มขึ้น
เนื้อหา CTE และเนื้อหาฟิลเลอร์อีพ็อกซีแบบเติมสารช่วยลดความไม่สอดคล้องของการขยายตัวระหว่างไดและลวด
โมดูลัสซิลิโคนมีความเค้นต่ำและเหมาะกับ MEMS และไดเซ็นเซอร์ความดัน แต่ให้การปกป้องทางกลน้อยกว่าและดูดซับความชื้นได้มากกว่า
ความบริสุทธิ์ของไอออนปริมาณคลอไรด์และโซเดียมต่ำช่วยจำกัดการกัดกร่อนของแผ่นอลูมิเนียม
การหดตัวระหว่างการบ่มและการดูดซึมความชื้นทั้งสองอย่างเพิ่มความเครียดให้กับลวดเชื่อมตลอดอายุการใช้งานของโมดูล
การควบคุมกระบวนการที่สำคัญ:
เขื่อนและการเติม เทียบกับหยดเดี่ยวเขื่อนทิกโซโทรปิกกำหนดพื้นที่วางตัว และวัสดุเติมความหนืดต่ำจะไหลล้อมรอบลวด วิธีนี้ควบคุมความสูงและขอบเขตได้ดีกว่าการจ่ายวัสดุเพียงครั้งเดียว
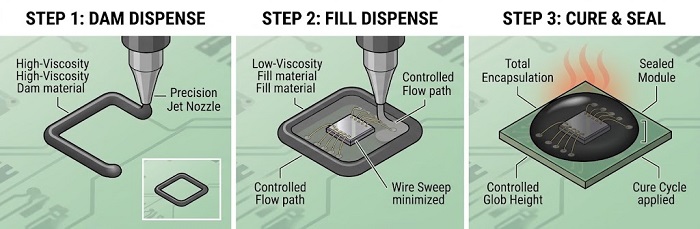
อุณหภูมิการจ่าย ความหนืด และเส้นทางการไหลสิ่งเหล่านี้เป็นตัวกำหนดการโก่งตัวของลวด เติมจากด้านที่ห่างจากลวดที่ยาวที่สุด
การอบล่วงหน้าและการกำจัดแก๊สการกำจัดความชื้นออกจากแผ่นบอร์ดและอากาศออกจากเรซินช่วยป้องกันการเกิดโพรงอากาศ
การบ่มแบบแบ่งระยะการเพิ่มอุณหภูมิอย่างค่อยเป็นค่อยไปช่วยลดความเค้นจากการหดตัวและป้องกันไม่ให้ก๊าซที่ถูกกักอยู่ขยายตัว
เครื่องพิมพ์/จ่ายวัสดุแบบเจ็ต MYCRONIC ของ PCBCart มอบการเคลือบหรือจ่ายวัสดุแบบไม่สัมผัสที่สามารถตั้งโปรแกรมได้ วัสดุประเภทดามหรือวัสดุเติมเฉพาะจะสามารถพ่นแบบเจ็ตได้หรือไม่ ขึ้นอยู่กับเรโอลอจีของวัสดุนั้น และต้องผ่านการรับรองเป็นรายวัสดุ
ความแตกต่างของข้อกำหนดด้านความเชื่อถือได้ในสามอุตสาหกรรม
โมดูลเซ็นเซอร์อุตสาหกรรม
อุณหภูมิที่เปลี่ยนแปลงในช่วงกว้าง การสั่นสะเทือน ความชื้น และความเป็นไปได้ในการสัมผัสสารเคมีเป็นปัจจัยหลัก ความสำคัญอยู่ที่เสถียรภาพของสารประกอบระหว่างโลหะที่อุณหภูมิสูง ค่า Tg ของวัสดุปิดผนึกที่สูงกว่าขีดบนของอุณหภูมิการทำงานอย่างมาก และรูปทรงลูปของลวดที่ทนต่อความล้าจากการสั่นสะเทือน เซ็นเซอร์ตรวจวัดในอินเวอร์เตอร์แบบประจำที่ อุปกรณ์โครงข่ายไฟฟ้า และระบบ UPS ยังต้องเผชิญกับความร้อนอย่างต่อเนื่องจากสเตจจ่ายกำลังที่อยู่ใกล้เคียงอีกด้วย
เซ็นเซอร์วินิจฉัยทางการแพทย์
PCBCart ไม่ได้รับการรับรองมาตรฐาน ISO 13485 สำหรับโมดูล COB ที่ใช้ในเครื่องมือวินิจฉัย ลำดับความสำคัญด้านวิศวกรรมได้แก่ ความสะอาด ระดับสารตกค้างไอออนต่ำ ค่าออฟเซ็ตของเซ็นเซอร์ที่มีความเสถียรหลังการห่อหุ้ม และการตรวจสอบย้อนกลับในระดับล็อตสำหรับไดร์ ลวด และวัสดุห่อหุ้ม ความเค้นจากการห่อหุ้มอาจทำให้ค่าออฟเซ็ตของเซ็นเซอร์เปลี่ยนไป ดังนั้นในระดับโมดูลการสอบเทียบและทดสอบควรดำเนินการหลังจากการบ่มให้หาย ทีมที่เส้นทางด้านกฎระเบียบกำหนดให้ต้องใช้ซัพพลายเออร์ที่ได้รับการรับรองตามมาตรฐาน ISO 13485 ควรนำปัจจัยนี้มาพิจารณาในการตัดสินใจเกี่ยวกับขอบเขต
โมดูลอุปกรณ์ทดสอบเซมิคอนดักเตอร์
โมดูลเซนเซอร์ในอุปกรณ์ทดสอบจะวนทำงานซ้ำ ๆ ผ่านช่วงอุณหภูมิที่ใช้ทดสอบ และมักจะอยู่ใกล้กับเส้นทางการวัดกระแสไฟต่ำ โดยมีลำดับความสำคัญคือการรั่วไหลบนผิวหน้าต่ำ ความสะอาดจากไอออน สารห่อหุ้มที่มีการระเหยต่ำสำหรับห้องทดสอบความร้อนแบบปิด และความแบนราบในบริเวณที่โมดูลเชื่อมต่อทางกลกับอินเทอร์เฟซโพรบ
การตรวจสอบสามารถยืนยันอะไรได้บ้าง — และไม่สามารถยืนยันอะไรได้บ้าง
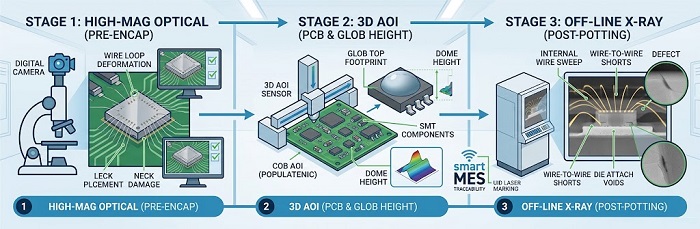
ไม่มีวิธีการตรวจสอบแบบเดียวที่ครอบคลุมโมดูล COB ได้ ทุกขั้นตอนจำเป็นต้องมีการตรวจสอบของตนเอง
การตรวจสอบด้วยกล้องกำลังขยายสูงก่อนการห่อหุ้มMIL-STD-883 Method 2010 กำหนดเกณฑ์การตรวจสอบภายในด้วยสายตาสำหรับการเปลี่ยนรูปของบอนด์ ตำแหน่ง ความสูงของลูป ความเสียหายบริเวณคอ และระยะห่างระหว่างลวด ข้อบกพร่องที่ตรวจไม่พบในขั้นตอนนี้จะไม่สามารถตรวจพบได้ในภายหลัง
3D AOIถูกสร้างขึ้นสำหรับจุดบัดกรี ไม่ใช่วงลวดในระดับ 25 µm และไม่ควรถูกนำเสนอว่าเป็นการตรวจสอบไวร์บอนด์ ในกระบวนการ COB ใช้ยืนยันการมีอยู่ของได ตำแหน่ง และมุมการหมุน นอกจากนี้ยังวัดรอยเท้า (footprint) ของก๊อบท็อปและความสูงโดมจากโปรไฟล์สามมิติ และตรวจสอบชิ้นส่วน SMT โดยรอบ ในขั้นตอนก่อนหน้า 3D SPI ใช้ยืนยันว่าไม่มีการพิมพ์ครีมประสานใกล้บริเวณบอนด์แพด
เอกซเรย์ออฟไลน์มองทะลุผ่านสารห่อหุ้มที่บ่มแล้วได้ ลวดทองแสดงความเปรียบต่างสูง จึงสามารถตรวจสอบการเบี่ยงของลวดและการลัดวงจรได้หลังการอัดหุ้มการถ่ายภาพมุมเอียงแยกห่วงลูปที่ซ้อนทับกัน ลวดอะลูมิเนียมมีความเปรียบต่างต่อรังสีเอกซ์ไม่ดี ซึ่งจำกัดการใช้วิธีนี้กับโมดูลที่ใช้การบอนด์แบบเวดจ์ รังสีเอกซ์ยังใช้วัดฟองโพรงในบัดกรีหรือชั้นยึดไดที่เติมด้วยเงินด้วย
ระบบ MES อัจฉริยะพร้อมการมาร์กด้วยเลเซอร์ UIDเชื่อมโยงหมายเลขประจำโมดูลแต่ละตัวเข้ากับล็อตของวัสดุที่ถูกบันทึกไว้ในทุกขั้นตอน ความสามารถในการตรวจสอบย้อนกลับในระดับไดขึ้นอยู่กับการรับและบันทึกไดเปล่าตามล็อต
รายการตรวจสอบ DFM สำหรับโมดูลเซ็นเซอร์ COB
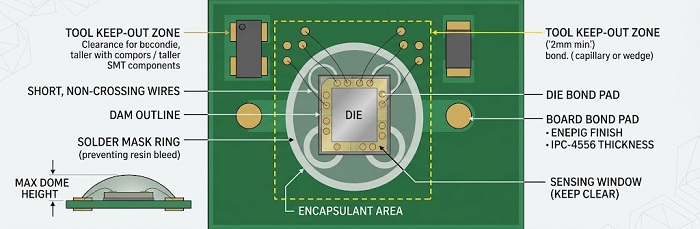
บัดกรีก่อน ยึดติดทีหลังดำเนินการรีโฟลว์ SMT และการทำความสะอาดให้เสร็จสิ้นก่อนการติดตั้งไดและการเชื่อมต่อสายลวด เพื่อให้คราบฟลักซ์ไม่ไปถึงแผ่นรองเชื่อมต่อ
ระบุการเคลือบผิวที่สามารถยึดติดได้ใช้ ENEPIG หรือทองคำแบบอ่อนสำหรับการเชื่อมต่อบอลทองคำ และระบุความหนาของการชุบตามมาตรฐาน IPC-4556 แทนการใช้ค่าพิกัดชื่อ nominal
เว้นระยะช่องว่างสำหรับเครื่องมือให้หลีกเลี่ยงการวางชิ้นส่วน SMT ที่มีความสูงมากในเขตห้ามวางรอบได โดยกำหนดขนาดเขตห้ามวางให้สอดคล้องกับขนาดของเครื่องมือแบบแคพิลลารีหรือเวดจ์ที่ใช้
กำหนดขนาดแผ่นรองเชื่อมต่อทำแผ่นรองบอร์ดให้ใหญ่กว่าแผ่นรองของได, รักษาความยาวลวดให้สั้น, และหลีกเลี่ยงการไขว้กันของลวด
กำหนดขอบเขตของวัสดุห่อหุ้มแสดงโครงร่างเขื่อนและความสูงโดมสูงสุดบนแบบประกอบ และใช้วงแหวนมาส์กบัดกรีเพื่อหยุดการซึมของเรซิน
ปกป้องพื้นที่ตรวจจับระบุบริเวณใด ๆ ที่ต้องคงสภาพไม่ถูกห่อหุ้ม และระบุวิธีใช้ฝาปิดหรือหน้าต่าง
ควบคุมความเรียบวางแผนรับมือการบิดงอของแผงระหว่างการอบชุบ; ใช้ฟิกซ์เจอร์หินสังเคราะห์ยึดแผงให้แบนราบตลอดขั้นตอนการให้ความร้อน
วางแผนสำหรับวัสดุรองรับแบบยืดหยุ่นหากโมดูลใช้ซับสเตรตแบบยืดหยุ่นหรือแบบยืดหยุ่น-แข็งให้เว้นไม่ให้ดายอยู่บนโซนโค้งงอที่ทำงานอยู่ หรือเพิ่มความแข็งแรงเฉพาะจุด
ยืนยันการจัดหาดายระบุการทดสอบไดที่ผ่านการรับรองแล้ว (KGD) หรือการทดสอบเวเฟอร์ซอร์ท พร้อมทั้งข้อกำหนดด้านการจัดเก็บและการจัดการความชื้น
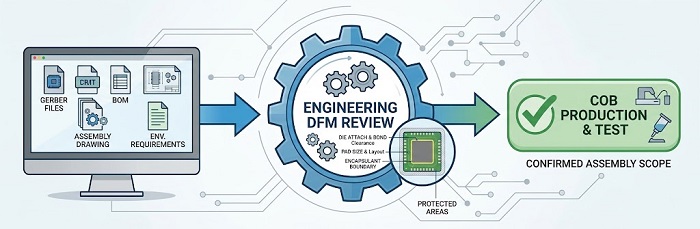
ส่งโครงการ COB ของคุณเพื่อการทบทวนทางวิศวกรรม
แนวทาง COB ที่เหมาะสมขึ้นอยู่กับไดของคุณ การเคลือบผิวของซับสเตรต วัสดุอัดหุ้ม และโปรไฟล์ความน่าเชื่อถือของอุตสาหกรรมเป้าหมายของคุณ โปรดส่งไฟล์ Gerber, BOM, แบบวาดการประกอบ (รวมถึงไดอะแกรมการบอนด์และโครงร่างพื้นที่อัดหุ้ม) และข้อกำหนดด้านสภาพแวดล้อม ทีมวิศวกรรมของเราจะตรวจสอบ DFM และยืนยันว่าขั้นตอนใดในกระบวนการ COB ของคุณอยู่ในขอบเขตการประกอบของเรา
แหล่งข้อมูลที่เป็นประโยชน์
ความสามารถขั้นสูงในการประกอบแผงวงจรพิมพ์ (PCB)
การทดสอบ AOI ในการประกอบแผงวงจรพิมพ์ (PCB)
วิธีการตรวจสอบการประกอบแผงวงจรพิมพ์
ข้อกำหนดด้านเอกสารคุณภาพและการตรวจสอบย้อนกลับสำหรับผู้ผลิตอุปกรณ์ทดสอบเซมิคอนดักเตอร์ (OEM)


