


Forfait de systèmes d’onduleurs connectés au réseauconversion de puissanceet des fonctions de communication à l’intérieur d’un boîtier partagé, et de plus en plus sur des cartes situées à seulement quelques centimètres de dispositifs de commutation fonctionnant avec des dv/dt et di/dt élevés. La carte de communication — qui assure les interfaces RS-485, CAN, Ethernet ou de télémesure sans fil vers un système de supervision d’usine (SCADA) ou de gestion de l’énergie — est la partie du système la moins tolérante au bruit et la plus exposée à celui-ci. Lorsque la communication tombe par intermittence sous charge, la cause profonde n’est que rarement une erreur de schéma. Il s’agit plus souvent d’un détail au niveau de la fabrication : un blindage monté avec un décalage de 0,2 mm par rapport à son empreinte, une via de masse avec un remplissage irrégulier, ou une opération de retouche qui a déplacé un composant de deux millimètres par rapport à son emplacement optimisé CEM.
Pourquoi les tableaux de communication sont le maillon faible
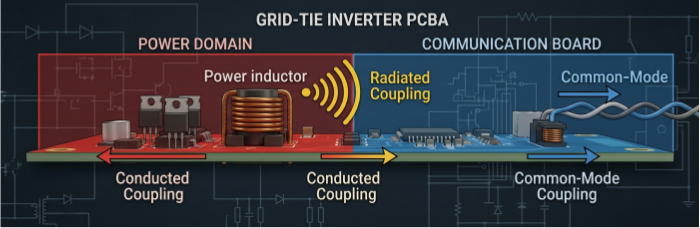
Les onduleurs raccordés au réseau commutent à des fréquences généralement de quelques dizaines à quelques centaines de kilohertz pour l’étage de puissance principal, avec des vitesses de transition suffisamment rapides pour générer un contenu harmonique à large bande s’étendant bien dans la plage VHF. Lorsqu’une carte de communication partage un boîtier — ou pire, un panneau de circuit imprimé — avec l’étage de puissance, trois voies de couplage dominent :
Couplage réalisévia des plans de masse partagés ou des rails d’alimentation, où le bruit de commutation se superpose à un chemin de retour également utilisé par des signaux de communication de faible niveau.
Couplage rayonnéà partir des traces de puissance et des champs proches de l’inductance vers les circuits de communication non blindés ou mal blindés.
Couplage en mode communvia des interfaces câblées (paire torsadée RS-485, bus CAN, Ethernet) qui agissent comme des antennes involontaires pour le bruit présent sur la référence de masse locale de la carte.
Les concepteurs de circuits abordent cela au niveau du schéma et de l’implantation avecdécoupage du plan de sol, des pistes de garde et des boîtiers de blindage sur les circuits d’entrée sensibles (isolateurs, transceivers, oscillateurs). Ce qui détermine si cette intention de conception subsiste dans une unité expédiée est en grande partie une question liée à l’atelier d’assemblage.
Où le processus d’assemblage introduit-il un risque EMI
Précision de placement du boîtier de protection.Les cartes de communication pour applications d’onduleurs spécifient généralement un blindage métallique embouti ou étiré au-dessus de la section de transceiver isolé et de tout oscillateur local ou circuit à cristal. L’efficacité du blindage dépend de la continuité des soudures à tous les ergots de fixation — un espace, ne serait-ce qu’à un seul coin, réduit le blindage à une enceinte partielle, et le couplage en champ proche trouve cette ouverture. La précision de positionnement pendant le refusionnage, et pas seulement lors du placement, détermine le résultat : un capot de blindage qui se déplace pendant le refusionnage en raison d’unvolume de pâte incohérentsous ses languettes peut atterrir suffisamment près pour réussir une inspection visuelle tout en laissant encore un joint marginal en dessous.
Ancrer par la cohérence du processus.Les vias de liaison autour d’un plan de masse fendu ou sous le périmètre d’un boîtier de blindage sont fréquemment spécifiés avec un pas serré afin de maintenir un chemin de retour à faible inductance aux fréquences concernées. Une métallisation ou un remplissage de vias incohérents d’un panneau à l’autre modifient l’impédance de masse effective à ces emplacements, d’une manière qui reste invisible lors d’un test électrique sur carte nue mais qui est pertinente pour le comportement du courant de retour haute fréquence.
Perturbation de la mise en page induite par la retouche.Il s’agit du mode de défaillance le moins évoqué et souvent du plus lourd de conséquences. Une carte de communication nécessitant une retouche au niveau des composants — un transceiver défaillant, une brasure limite sur le blindage lui‑même — comporte un risque réel que la boîte de blindage soit remise en place avec une légère rotation ou un léger décalage par rapport à sa position d’origine, ou que le profil thermique de la retouche perturbe la brasure des vias de masse adjacents. Les procédures de retouche sur des ensembles sensibles aux EMI doivent inclure une étape définie de dépose et de remise en place du blindage, et non une répétition ad hoc du programme de pose initial, car c’est lors de la remise en place manuelle que la dérive de position apparaît.
Stratégie AOI 3D pour l’intégrité des joints de soudure de blindage
Les joints soudés du blindage constituent un angle mort connu pour l’AOI 2D standard, qui se base principalement sur la couverture de la zone soudable et peut valider unjoint froid ou partiellement mouilléqui présente une silhouette acceptable directement en vue zénithale. Le mode de défaillance préoccupant ici — un joint froid à un ou plusieurs des quatre coins du capot de blindage — est fondamentalement un problème de profil de joint, et non de couverture, et nécessite des données de hauteur et d’angle de congé pour être détecté de manière fiable.
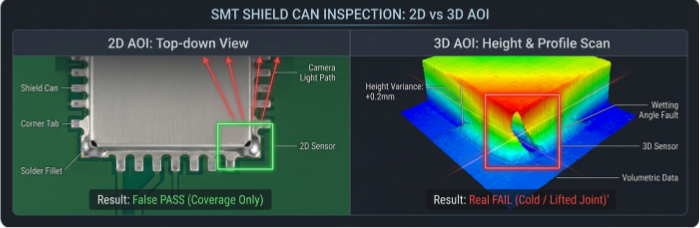
AOI 3D, appliquée spécifiquement aux languettes de montage du boîtier de blindage, évalue :
Hauteur du congé et angle de mouillage à chaque ergot d’angle, signalant les joints qui satisfont à la couverture mais dont la hauteur/l’angle se situent en dehors des tolérances attendues, ce qui est cohérent avec un joint froid ou perturbé.
Coplanarité de la boîte de blindage par rapport à la surface de la carte avant la fin du refusion, données utiles pour corréler la dérive de placement avec la variation de l’impression de pâte ou du pick-and-place.
Nouvelle inspection après retouche comme étape obligatoire, plutôt que facultative, lorsqu’un boîtier de blindage a été retiré puis remis en place.
Cette stratégie d’inspection ne remplace pas les essais d’efficacité de blindage au niveau RF — elle vérifie la condition préalable mécanique/de soudure nécessaire pour que ce blindage fonctionne comme prévu. Une liaison bien formée aux quatre coins est nécessaire mais non suffisante pour l’efficacité du blindage ; elle supprime la variance introduite par l’assemblage de l’équation, de sorte que tout problème CEM résiduel puisse être attribué à la conception du routage, au choix des composants ou à la conception du boîtier plutôt qu’à un défaut de réalisation.
Traçabilité MES pour le support de pré-conformité CEM
La plupart des programmes d’onduleurs raccordés au réseau effectuent des tests de pré‑conformité CEM — généralement réalisés par l’OEM ou par un laboratoire d’essais tiers, sans être revendiqués ici comme une accréditation interne — sur des unités de première fabrication avant de s’engager dans des essais de certification formelle. Lorsqu’un résultat de pré‑conformité revient marginal sur une bande d’émission spécifique, la première question de diagnostic est de savoir si l’unité testée est représentative de l’ensemble de la production, ou s’il s’agit d’une valeur aberrante introduite lors de l’assemblage.
MES intelligent avec traçabilité au niveau UIDest particulièrement utile ici, car il permet de répondre à cette question à l’aide des enregistrements de processus plutôt qu’en se fondant sur des suppositions :
La position du capot de blindage et les paramètres de refusion sont enregistrés pour chaque unité, de sorte qu'une unité envoyée pour des tests CEM puisse être comparée aux données de processus des unités encore sur la ligne.
Données de réussite/échec et de mesure du joint de blindage AOI 3D liées au numéro de série, permettant de croiser un résultat CEM marginal avec les données de qualité de joint pour cette carte spécifique avant de conclure à une cause au niveau de la conception.
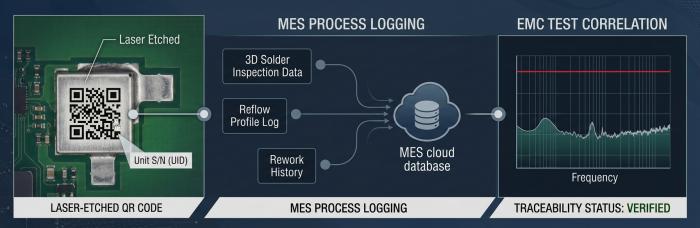
L’historique de retouche est signalé par unité, de sorte que toute carte ayant subi une retouche du blindage pourra être exclue — ou spécifiquement incluse — d’un ensemble de comparaison de pré-conformité.
Il s’agit d’une capacité de tenue des dossiers de fabrication, et non d’une certification : elle soutient le propre programme d’essais CEM de l’équipementier en permettant de déterminer plus précisément si un résultat anormal est lié à l’historique d’assemblage d’une unité spécifique, plutôt que de se substituer au test lui-même.
Auto-évaluation du risque EMI pour l’assemblage du tableau de communication
Avant de lancer en production une carte de communication pour onduleur raccordé au réseau, ou d’examiner une version existante en raison de problèmes de communication intermittents sur le terrain, la liste de contrôle au niveau assemblage qui mérite d’être passée en revue comprend :
L’empreinte du boîtier de blindage spécifie‑t‑elle la tolérance de brasure aux quatre coins, ou uniquement la précision globale de positionnement ?
L’AOI 3D (et non 2D) est-elle spécifiée pour l’inspection des joints du blindage, avec des critères de hauteur/d’angle définis plutôt qu’une simple exigence de couverture ?
Existe-t-il une procédure de retouche documentée pour le retrait et la remise en place du blindage, distincte de la pose en première passe ?
La densité de pontage par vias de masse et la régularité du placage font‑elles l’objet d’un plan d’inspection ou d’échantillonnage défini, ou sont‑elles supposées garanties par le seul test de la carte nue ?
Les données relatives aux jonctions de blindage et aux retouches sont‑elles liées au numéro de série de l’unité de manière à pouvoir être extraites si un résultat de pré‑conformité CEM s’avère limite ?
La plupart des problèmes de CEM attribués à l’assemblage plutôt qu’à la conception proviennent du fait que l’un de ces écarts n’est pas traité au stade de la spécification du procédé, et non au stade du schéma.
Si vous mettez en production une carte de communication pour onduleur raccordé au réseau et que vous souhaitez intégrer ces contrôles dans le processus d’assemblage dès le départ,soumettez les détails de votre projet pour obtenir un deviset notre équipe d’ingénierie examinera vos exigences en matière de blindage et de mise à la terre dans le cadre du processus DFM.
Ressources utiles
•Assemblage SMT compatible RF pour modules de passerelles sans fil industrielles : considérations d’impédance et de blindage
•Carte PCBA de chargeur de batterie industrielle et d’onduleur : gestion de l’assemblage mixte CA/CC haute puissance
•Stratégie d’inspection par rayons X et AOI pour les PCBA de modules de puissance à fort courant
•Comment réduire les EMI dans les conceptions de circuits imprimés multicouches ?
•Garantir la réussite du premier coup dans la conception CEM des circuits imprimés


