


グリッドタイインバーターシステムパッケージ電力変換共有のエンクロージャー内部に収められた通信機能を備え、しかも高い dv/dt および di/dt で動作するスイッチングデバイスから数センチしか離れていない基板上に実装されるケースが増えています。RS-485、CAN、Ethernet、あるいはワイヤレステレメトリインターフェースを介してプラントの SCADA やエネルギー管理システムへと接続される通信ボードは、システムの中でノイズに対して最も許容度が低い一方で、最もノイズにさらされる部分でもあります。負荷がかかった状態で通信が断続的に途切れる場合、その根本原因が回路図レベルの誤りであることはほとんどありません。より多いのは製造レベルの細部に起因するものであり、例えばフットプリントから 0.2 mm ずれた位置に実装されたシールド缶、不均一なフィルを持つグラウンドビア、あるいは EMI 最適配置からコンポーネントを 2 mm ずらしてしまったリワーク作業などが原因となります。
なぜコミュニケーションボードは弱点となるのか
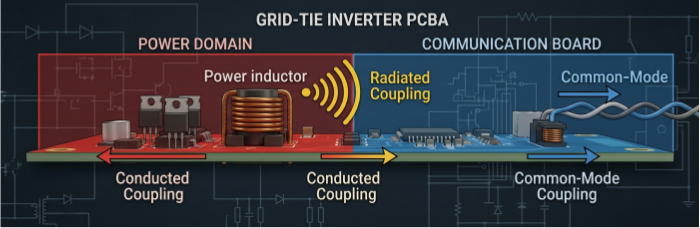
系統連系型インバータは、主電力ステージにおいて通常数十キロヘルツから数百キロヘルツ前半の周波数でスイッチングを行い、その立ち上がり/立ち下がりが十分に速いため、VHF帯にまで達する広帯域の高調波成分を生成します。通信ボードが筐体を電力ステージと共有している場合――さらに悪いことに、同一のPCBパネル上にある場合――3つの結合経路が支配的となります。
実施された結合共有グラウンドプレーンや電源レールを介して、スイッチングノイズが低レベル通信信号にも使用されるリターンパスに重畳して伝搬する場合。
放射結合電力トレースおよびインダクタの近傍電界から、シールドされていない、またはシールド不十分な通信回路へと侵入すること。
コモンモード結合ケーブルインターフェース(RS-485 ツイストペア、CAN バス、Ethernet)を介して、ボードのローカルグランド基準上に存在するノイズの意図しないアンテナとして動作することによって発生する。
回路設計者は、回路図およびレイアウトのレベルでこれに対処し、グラウンドプレーンの分割、ガードトレース、および感度の高いフロントエンド回路(アイソレータ、トランシーバ、オシレータ)上のシールド缶。そうした設計意図が出荷された製品にまで反映されるかどうかを左右するのは、主として組立ラインでの問題である。
組立工程がEMIリスクを招く場所
シールド缶の配置精度。インバータ用途向けの通信ボードでは、絶縁トランシーバ部と、任意のローカル発振器や水晶回路の上に、プレスまたは絞り加工された金属シールドを指定するのが一般的である。シールドの有効性は、すべての取り付けタブにおけるはんだ接合の連続性に依存する――たとえ一隅に隙間があるだけでも、シールドは部分的なエンクロージャに成り下がり、近傍界結合はその開口部を見つけてしまう。結果を左右するのは、実装機による配置時だけでなく、リフロー中の位置精度である。リフロー中に移動してしまうシールド缶は、不一致な塗布量そのタブの下では、外観検査を通るのに十分近くまで着地させることができても、その下にはぎりぎりの接合部が残っている可能性があります。
プロセスの一貫性によって基盤を築く。分割されたグラウンドプレーンの周囲やシールド缶の外周下に配置されるスティッチビアは、問題となる周波数帯で低インダクタンスのリターンパスを維持するため、ピッチを詰めて指定されることが多い。パネルごとにビアのフィルやめっきが不揃いになると、その箇所における実効的なグラウンドインピーダンスが変化し、ベアボードの電気検査では見えないものの、高周波リターン電流の挙動には影響を与える。
リワークによるレイアウトの乱れこれは最も議論されない故障モードであり、しばしば最も重大な結果を招くものである。コンポーネントレベルでのリワークが必要な通信ボード ― 故障したトランシーバや、シールド自体上のギリギリのはんだ接合部など ― には、シールド缶が元の配置に対してわずかに回転したりオフセットした位置で再装着されてしまう、あるいはリワーク時の熱プロファイルによって隣接するグランドビアのはんだが乱されてしまうといった、現実的なリスクが伴う。EMIに敏感なアセンブリに対するリワーク手順には、場当たり的に元の配置プログラムを繰り返すのではなく、シールドの取り外しと再装着を明確に定義したステップが必要である。なぜなら、位置ずれが生じるのは手動で再装着する工程だからである。
シールドはんだ接合部の完全性のための3D AOI戦略
標準的2D AOIでは、シールドのはんだ接合部は既知の死角であり、主にはんだ付け可能領域の被覆率を読み取るため、~であっても合格としてしまう可能性がある冷間接合または部分的に湿った継手真上から見たときに許容できるシルエットを示すものです。ここで問題となる故障モード――4つのシールド缶のコーナーのうち1つ以上で発生するコールドジョイント――は、本質的にはカバレッジの問題ではなく、はんだ接合プロファイルの問題であり、確実に検出するには高さとフィレット角度のデータが必要です。
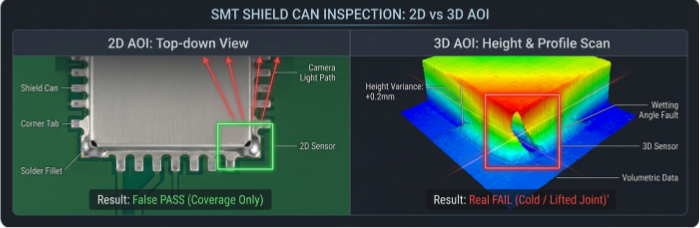
3D AOI特にシールド缶の取り付けタブに適用される場合、次の点を評価します。
各コーナータブにおけるフィレット高さとぬれ角を確認し、外観上の被覆は満たしているものの、高さ/角度が想定許容範囲外となっており、冷間または乱れたはんだ付けであることと整合する接合部を抽出する。
リフロー完了前におけるシールド缶の基板表面に対する同一平面性データであり、配置ずれをペースト印刷や実装機(ピックアンドプレース)のばらつきに関連付けるのに有用である。
シールド缶が一度取り外され再装着された場合、任意ではなく必須の工程として、手直し後の再検査を実施すること。
この検査戦略は、RF レベルでのシールド効果測定試験の代替となるものではなく、そのシールドが設計どおりに機能するための機械的/はんだ付けに関する前提条件を検証するものである。四隅すべてにおいて適切に形成された接合部は、シールド効果を確保するための必要条件ではあるが十分条件ではない。これは、組立によって生じるばらつきを要因から取り除き、残留する EMI 問題を、作業品質の欠陥ではなく、レイアウト、部品選定、または筐体設計に起因するものとして切り分けられるようにするためである。
EMC事前適合性評価支援のためのMESトレーサビリティ
ほとんどの系統連系インバータのプログラムでは、正式な認証試験に進む前に、初期ビルドのユニットに対して EMC 事前適合試験を実施している――通常これは OEM または第三者試験機関によって行われるものであり、ここで社内認定として主張しているわけではない。ある特定の放射帯域で事前適合試験の結果がギリギリの値になった場合、最初に行う診断上の問いは、その試験対象ユニットが量産全体を代表しているのか、それとも組立工程で生じた特異な外れ値なのか、という点である。
UIDレベルのトレーサビリティを備えたスマートMESここで特に有用なのは、その質問に対して推測ではなくプロセス記録によって答えることを可能にしてくれるからです。
シールド缶の実装位置とリフロー条件をユニットごとに記録しておくことで、EMC試験に送られたユニットを、生産ライン上にある他のユニットのプロセスデータと照合できるようにする。
3D AOI シールド接合部の合否判定および測定データがシリアル番号に紐づけられており、設計レベルの原因と判断する前に、その特定基板の接合品質データと境界値の EMC 結果を相互参照することができる。
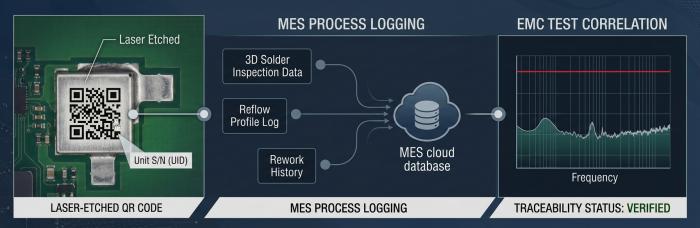
ユニットごとにリワーク履歴にフラグが立てられるため、シールド缶のリワークが実施された基板は、プレコンプライアンス比較セットから除外することも、あるいは特に含めることもできます。
これは認証ではなく、製造記録に関する機能です。これは、テスト自体の代替ではなく、異常な結果が特定のユニットの組立履歴に起因するかどうかを絞り込むことで、OEM 自身の EMC 試験プログラムを支援するものです。
通信ボード組立用EMIリスク自己チェック
グリッドタイインバータ用通信ボードを量産前にリリースする際、または現場で断続的に発生する通信不具合のために既存の製品をレビューする際に、組立レベルで確認しておく価値のあるチェックリストには次の項目が含まれます。
シールド缶のフットプリントは、四隅それぞれのはんだ接合の許容差を規定していますか、それとも全体の実装位置精度のみを規定していますか。
シールド缶接合部の検査において、カバレッジのみではなく高さ/角度の基準が定義された、2D ではない 3D AOI が指定されていますか?
シールド缶の取り外しと再装着について、初回実装とは別個に定められたリワーク手順書はありますか。
グランドビアのステッチング密度およびめっきの一貫性については、明確に定義された検査またはサンプリング計画がありますか。それとも、裸基板試験のみから担保されているとみなしていますか。
EMC事前適合性試験の結果がぎりぎりだった場合に参照できるように、シールドジョイントおよびリワークのデータはユニットのシリアル番号に紐づけられていますか。
設計ではなく組立に起因するEMI問題のほとんどは、回路図段階ではなく、プロセス仕様段階でこれらのギャップのいずれかが対処されないことに起因します。
もしグリッドタイインバーターの通信ボードを量産に導入し、これらの制御機能を最初から組立工程に組み込みたい場合は、お見積りのためにプロジェクトの詳細をご送信くださいまた、DFMプロセスの一環として、当社のエンジニアリングチームがシールドおよび接地に関するお客様の要件を確認いたします。
役立つリソース
•産業用ワイヤレスゲートウェイモジュール向けRF対応SMT実装:インピーダンスおよびシールドに関する考慮事項
•UPSおよび産業用バッテリーチャージャーPCBA:交流/直流混在の高電力アセンブリ管理
•大電流パワーモジュールPCBA向けX線およびAOI検査戦略
•多層PCBレイアウトでEMIを低減する方法は?
•PCB EMC設計における初回成功の確保


